


E30 CNC ცილინდრული სახეხი მანქანა საჭრელი ხელსაწყოებისთვის

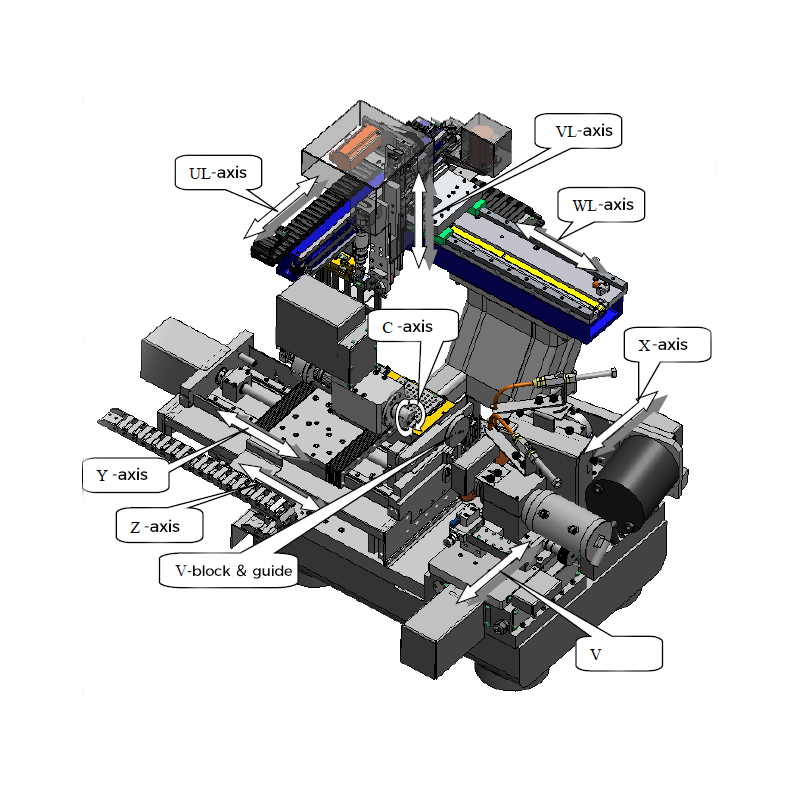
მანქანის ძირითადი სტრუქტურული დიაგრამა
გამოყენების სფერო
გამოყენების დიაპაზონი: საფქვავი, ბურღი, გამჭოლი და სხვადასხვა მაღალი სიზუსტის ნაწილების დამუშავება.
დამუშავების დიაპაზონი: დამუშავებული პროდუქციის დიამეტრის დიაპაზონი: Φ3~Φ20 მმ, დამუშავებული პროდუქციის სიგრძის დიაპაზონი: 120 მმ (ავტომატური), 330 მმ (მექანიკური).
დამუშავების მახასიათებლები: წვრილი და უხეში ორმაგი სახეხი ბორბლების ერთდროული დაფქვა, ერთჯერადი დამუშავება და ფორმირება.
მანქანის შესავალი
1. საწოლის სტრუქტურა:
2. მთელი მანქანის ლითონის ფურცელი: მთელ მანქანას აქვს სრულად დახურული სტრუქტურა, ხოლო ძირითადი ჩარჩო გამოყოფილია გარე საფარისგან ვიბრაციის თავიდან ასაცილებლად.
3. მართვის სისტემა: NEWCON
4. ტრიმინგის პრინციპი:
• X-ღერძი (უხეში სახეხი ბორბლის მექანიზმი): უხეშად სახეხი ბორბლის ორმხრივი მოძრაობის რეალიზება X-ღერძის მიმართულებით;
• V-ღერძი (წვრილი სახეხი ბორბლის მექანიზმი): წვრილი სახეხი ბორბლის ორმხრივი მოძრაობის განხორციელება V-ღერძის მიმართულებით;
• Y-ღერძი (Y-ღერძის მიწოდების მექანიზმი): სამუშაო მაგიდის ორმხრივი მოძრაობის რეალიზება Y-ღერძის მიმართულებით;
• C ღერძი (სამუშაო თავის ბრუნვის მექანიზმი): სამუშაო თავის ბრუნვითი მოძრაობის განხორციელება C ღერძის მიმართულებით:;
• UL ღერძი, VL ღერძი და WL ღერძი (მანიპულატორის აღებისა და განლაგების მექანიზმი): მანიპულატორის ორმხრივი მოძრაობის რეალიზება ჰორიზონტალური და ვერტიკალური მიმართულებით;
• სახელმძღვანელო ბორბალი და V-ბლოკის საყრდენი: დამხმარე საშუალება დამუშავების დასასრულებლად.
1. მოძრავი ნაწილები: X ღერძი, V ღერძი, Y ღერძი, WL ღერძი, UL ღერძი, VL ღერძი, წამყვანი ბორბლის მექანიზმი, მკლავის მექანიზმი, ჰისტერეზისის რეგულირების მექანიზმი
2. სამუშაო ნაწილის შპინდელი: ჩუანგიუნის თვითნაკეთი შპინდელი
3. დაფქვის შპინდელი: Xiamen-ის ვოლფრამის ძრავა
4. მთელი მანქანის შეზეთვა: ზეთის საწოვრები გამოყოფილია თითოეული ღერძისთვის და რეგულარულად შეზეთილია.
5. კვების მეთოდი: სამღერძიანი მანიპულატორის კვება
ტექნიკური სპეციფიკაციები
| კონტროლის მეთოდი | გარე ღილაკები, სენსორული ეკრანი | |
| ჩვენების მეთოდი | სენსორული ეკრანი, გამაფრთხილებელი შუქი | |
| გაგრილების მეთოდი | ზეთის გამაგრილებელი | |
| გადაცემის მეთოდი | ჰიდრავლიკური, პნევმატური, სერვოძრავა | |
| კვების წყარო | ცვლადი დენი 3×380V, 50Hz | |
| მაქსიმალური საერთო სიმძლავრე | 25 კვტ | |
| ზომები | 2152×1838×2614 მმ | |
| მთლიანი წონა | 3050 კგ | |
| გაგრილების ზეთის წნევა | 0.6~0.8 მპა | |
| ბარომეტრიული წნევა | საერთო წნევა გზაზე: 5~6 ბარი | |
| ჩაკ-ჰაერის წნევა: 2~3 ბარი | ||
| სახელმძღვანელო ბორბლის ჰაერის წნევა: 2~2.5 ბარი | ||
| მომჭერის ჰაერის წნევა: 1.5~4 ბარი | ||
| მკლავის ჰაერის წნევა: 5~6 ბარი | ||
| ოპტიკური მასშტაბის გამწმენდი ჰაერის წნევა: 0.6~0.7 ბარი | ||
| მანიპულატორის პარამეტრები | ||
| UL ღერძი | მოგზაურობა | 450 მმ |
| განმეორებადობა | 0.02 მმ | |
| მაქსიმალური სამუშაო სიჩქარე | 15000 მმ/წთ | |
| VL ღერძი | მოგზაურობა | 100 მმ |
| განმეორებადობა | 0.02 მმ | |
| მაქსიმალური სამუშაო სიჩქარე | 15000 მმ/წთ | |
| WL ღერძი | მოგზაურობა | 540 მმ |
| განმეორებადობა | 0.02 მმ | |
| მაქსიმალური სამუშაო სიჩქარე | 15000 მმ/წთ | |
| ღერძის პარამეტრის დამუშავება | ||
| Y ღერძი | მოგზაურობა | 350 მმ |
| მინიმალური გარჩევადობის სიზუსტე | 0.0001 მმ | |
| X ღერძი | მოგზაურობა | 35 მმ |
| მინიმალური გარჩევადობის სიზუსტე | 0.0001 მმ | |
| V ღერძი | მოგზაურობა | 35 მმ |
| მინიმალური გარჩევადობის სიზუსტე | 0.0001 მმ | |
| სახელმძღვანელო ბორბალი | ბრუნვის სიზუსტე: | ≤0.010 მმ |
| სამუშაო თავი (C ღერძი) | ძრავის სიმძლავრე | 1.57 კვტ |
| ბრუნვის სიჩქარე | ≤2000 ბრ/წთ | |
| რანაუტის სიზუსტე | ≤0.002 მმ | |
| მინიმალური გარჩევადობა | 0.0001° | |
| უხეში სახეხი ბორბლის შპინდელი | ძრავის სიმძლავრე | 8.5 კვტ |
| ბრუნვის სიჩქარე | ≤5000 ბრ/წთ | |
| რანაუტის სიზუსტე | ≤0.002 მმ | |
| დინამიური ბალანსი | ≤G0.4 | |
| წვრილი სახეხი ბორბლის ღერძი | ძრავის სიმძლავრე | 1.4 კვტ |
| ბრუნვის სიჩქარე | ≤7950 ბრ/წთ | |
| რანაუტის სიზუსტე | ≤0.002 მმ | |
| დინამიური ბალანსი | ≤G0.4 | |
| დაფქვის პარამეტრები |
|
|
| ჩაკის მოდელი | W20 | |
| უხეში სახეხი ბორბლის დიამეტრი | Ø250 მმ | |
| წვრილი სახეხი ბორბლის დიამეტრი | Ø150 მმ | |
| სამუშაო ნაწილის ღეროს დიამეტრი | Ø3-Ø12 მმ (ავტომატური) / Ø3-Ø20 მმ (მექანიკური) | |
| სამუშაო ნაწილის დაფქვის დიაპაზონი | Ø0.08 - Ø20 მმ | |
| სამუშაო ნაწილის სიგრძე | 120 მმ (ავტომატური) / 350 მმ (მექანიკური) | |
| სამუშაო ნაწილის მაქსიმალური დამუშავების სიგრძე | 330 მმ | |
| გარე დიამეტრის გადახრის დამუშავება | ≤0.003 მმ | |
| სიგრძის დამუშავების სიზუსტე | ±0.1 მმ | |
| კუთხის დამუშავების სიზუსტე | ≤0.3° | |
| გარეგნობის სიზუსტე | ≤Ra0.4 (დასრულებული დაფქვა) | |
სტანდარტული კონფიგურაციის სია
| 10 | CNC სისტემა | NEWC0N | 1 |
| 20 | სერვოძრავა | NEWC0N | 8 |
| 30 | სერვერის დრაივერი | NEWC0N | 4 |
| 40 | მართვის პანელი/საჭე | NEWC0N | 1 |
| 50 | მაღალი სიზუსტის სამუშაო თავის მოდული | GESAC | 1 |
| 60 | მაღალი სიზუსტის ელექტრო შპინდელი (1.4 კვტ) | GESAC | 1 |
| 70 | მაღალი სიზუსტის ძრავა (7.1 კვტ) | GESAC | 1 |
| 80 | მაღალი სიზუსტის მექანიკური შპინდელი | GESAC | 1 |
| 90 | ზუსტი რელსი | შნებერგერი | 10 |
| 100 | ზუსტი გადაკვეთილი როლიკებით ხაზოვანი გზა | შნებერგერი | 4 |
| 110 | ზუსტი ბურთულიანი ხრახნი | NSK | 4 |
| 120 | ოპერაციისა და დამუშავების სიმულაციური პროგრამული უზრუნველყოფა (სტანდარტული საფეხურების სხვაობა, სფერული და ა.შ.) | GESAC | 1 |
| 130 | ინვერტორი | GESAC | 1 |
| 140 | ინვერტორი | GESAC | 1 |
| 150 | სენსორული ეკრანი | 19 ELO | 1 |
| 160 | დაზგის უსაფრთხოების კარის საკეტის მოწყობილობა | ჯინჟონგი | 1 |
| 170 | სენსორი | ბაუმერი | 3 |
| 180 | ნაკადის სენსორი | იფუმენი | 1 |
| 190 | ელექტრო კომპონენტები | შნაიდერი | 1 |
| 200 | პნევმატური კომპონენტები | ქრონიკული თირკმლის დაავადება | 1 |
| 210 | მავთული და კაბელი | ComCab | 1 |
| 220 | თაროს კონდიციონერი | GESAC | 1 |
| 230 | ზუსტი წნევის ბორბალი Ø92x8 | GESAC | 1 |
| 240 | ზუსტი წნევის ბორბალი Ø92x15 | GESAC | 1 |
| 250 | ჩაკ W20 D4 | GESAC | 1 |
| 260 | სტანდარტული უჯრა D4 | GESAC | 3 |
| 260 | მაღალი სიზუსტის შესაბამისობის V-ბლოკი (3-6)*10 | GESAC | 1 |
| 280 | მაღალი სიზუსტის სახეხი ბორბლის ფლანგი (სწრაფი შეცვლის ტიპი) | GESAC | 2 |
| 290 | მანიპულატორის თითების სრული ნაკრები | GESAC | 1 |
მანქანის მახასიათებლები
დამუშავების არეალში გამოიყენება 7 CNC ღერძი, 4 CNC ღერძი, რომლებსაც შეუძლიათ ავტომატური ჩატვირთვა და გადმოტვირთვა, პარტიული უპილოტო წარმოება.
ჩარხების დამუშავების სიზუსტე და ეფექტურობა
1. სამუშაო ნაწილის რადიალური განივკვეთი 0.003 მმ-ის ფარგლებშია;
2. ზომა 2.0-ის სიზუსტე კონტროლდება ±0.005 მმ-ის ფარგლებში;
3. სამუშაო ნაწილის სიმრგვალე 0.003 მმ-ის ფარგლებშია;
4. ზედაპირის უხეშობა < Ra0.4;
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...