


ორმაგი შპინდელიანი CNC სახრახნისი SK32

პროდუქტის კონფიგურაცია
პროდუქტის მიმოხილვა
ორშპინდლიანი CNC სახრახნისი არის სპეციალური დაზგა, რომელიც შექმნილია მაღალი ეფექტურობისა და მრავალპროცესიანი დამუშავებისთვის. მას აქვს 30°-იანი დახრილი საწოლის განლაგება, შერწყმული მაღალი სიხისტის თუჯის სტრუქტურასთან და ზუსტი ხაზოვანი ლილვაკების სახელმძღვანელოებთან. ეს მახასიათებლები მნიშვნელოვნად ზრდის დაზგის სტაბილურობას და ნაპრალების მოცილების ეფექტურობას. მისი ორარხიანი მართვის სისტემა საშუალებას იძლევა სინქრონიზებული ან დამოუკიდებელი შპინდელის ოპერაციების. ეს საშუალებას იძლევა სამუშაო ნაწილების ორივე ბოლოების მოქნილი ერთდროული ან თანმიმდევრული დამუშავების. სახრახნისი იდეალურია ზუსტი ლილვების, სახელოების და რთული კომპონენტების მაღალი ეფექტურობის წარმოებისთვის. ის აკმაყოფილებს ისეთი ინდუსტრიების მკაცრ მოთხოვნებს, როგორიცაა საავტომობილო, ელექტრონიკა და ზოგადი მანქანათმშენებლობა.
მახასიათებლები
მაღალი სიხისტის დახრილი საწოლის დიზაინი:
30°-იანი დახრილი მონოლითური ჩამოსხმული საწოლი აუმჯობესებს სიმტკიცეს, ოპტიმიზაციას უკეთებს ნაპრალების ევაკუაციას და უზრუნველყოფს სტაბილურობას მძიმე ჭრის პირობებში, სუფთა სამუშაო სივრცის შენარჩუნებით.
ორარხიანი ინტელექტუალური კონტროლი:
CNC სახრახნის ორმაგი შპინდელი მუშაობს სინქრონულად ან დამოუკიდებლად, რაც შესაძლებელს ხდის ნაწილების ორივე ბოლოზე მრავალპროცესიანი დამუშავების (მაგ., დატრიალება, ბურღვა, დარტყმა) ჩატარებას, ამცირებს დამაგრების ციკლებს და ზრდის ეფექტურობას 30%-ზე მეტით.
ისეთი პარამეტრები, როგორიცაა დამაგრების მეთოდი, ღერძული სიგრძე და ხვრელის დიამეტრი, შეიძლება ინდივიდუალურად იყოს კონფიგურირებული სხვადასხვა სამუშაო ნაწილთან ადაპტირებისთვის (მაქს. დამაგრების დიამეტრი: φ32 მმ).
ზუსტი დამუშავება და მოქნილობა:
ზუსტი ხაზოვანი ლილვაკებიანი მიმმართველები (X/Z ღერძი) და სერვოკუდი უზრუნველყოფს 0.006 მმ-იან განმეორებით პოზიციონირების სიზუსტეს (X ღერძი) და ზედაპირის უხეშობას Ra 0.4–0.8-მდე (ალუმინი/ფოლადი).
ჰიდრავლიკური კოშკურა 8 სადგურით (კვადრატული/მრგვალი ხელსაწყოების დამჭერები და დამჭერი პირები) უზრუნველყოფს მრავალპროცესორულ ინტეგრაციას და ხელსაწყოების სწრაფ შეცვლას.
მაღალი ეფექტურობის ადაპტირება:
უკანა ნაპრალების ავტომატური მოცილება და სრულად დახურული დაცვა უზრუნველყოფს სტაბილურ, უწყვეტ წარმოებას და ექსპლუატაციის უსაფრთხოებას.
მოდულური დიზაინი ითვალისწინებს 370–600 მმ სიგრძის დამუშავებას, რაც შესაფერისია როგორც მცირე პარტიების, ასევე დიდი მოცულობის წარმოებისთვის.
დასკვნა:
30°-იანი დახრილი კორპუსის განლაგებისას, დაზგას აქვს კარგი სიმტკიცე და აადვილებს ჩიპების მოცილებას.
ორარხიანი მართვის სისტემა შეიძლება დაკავშირებული იყოს შპინდელთან ერთდროულად ან ცალ-ცალკე, რითაც დასრულდება ნაწილების ორივე ბოლოების ერთდროული ან თანმიმდევრული დამუშავება.
დამაგრების მეთოდი, ღერძული სიგრძე, გამჭოლი ხვრელის დიამეტრი და დამაგრების დიამეტრი შეიძლება ცალ-ცალკე შეირჩეს.
აპლიკაციები
ინდუსტრიები:ავტომობილების კომპონენტები, ზუსტი ელექტრონიკა, ზოგადი დანადგარები, ჰიდრავლიკური კომპონენტების წარმოება.
ტიპიური სცენარები:
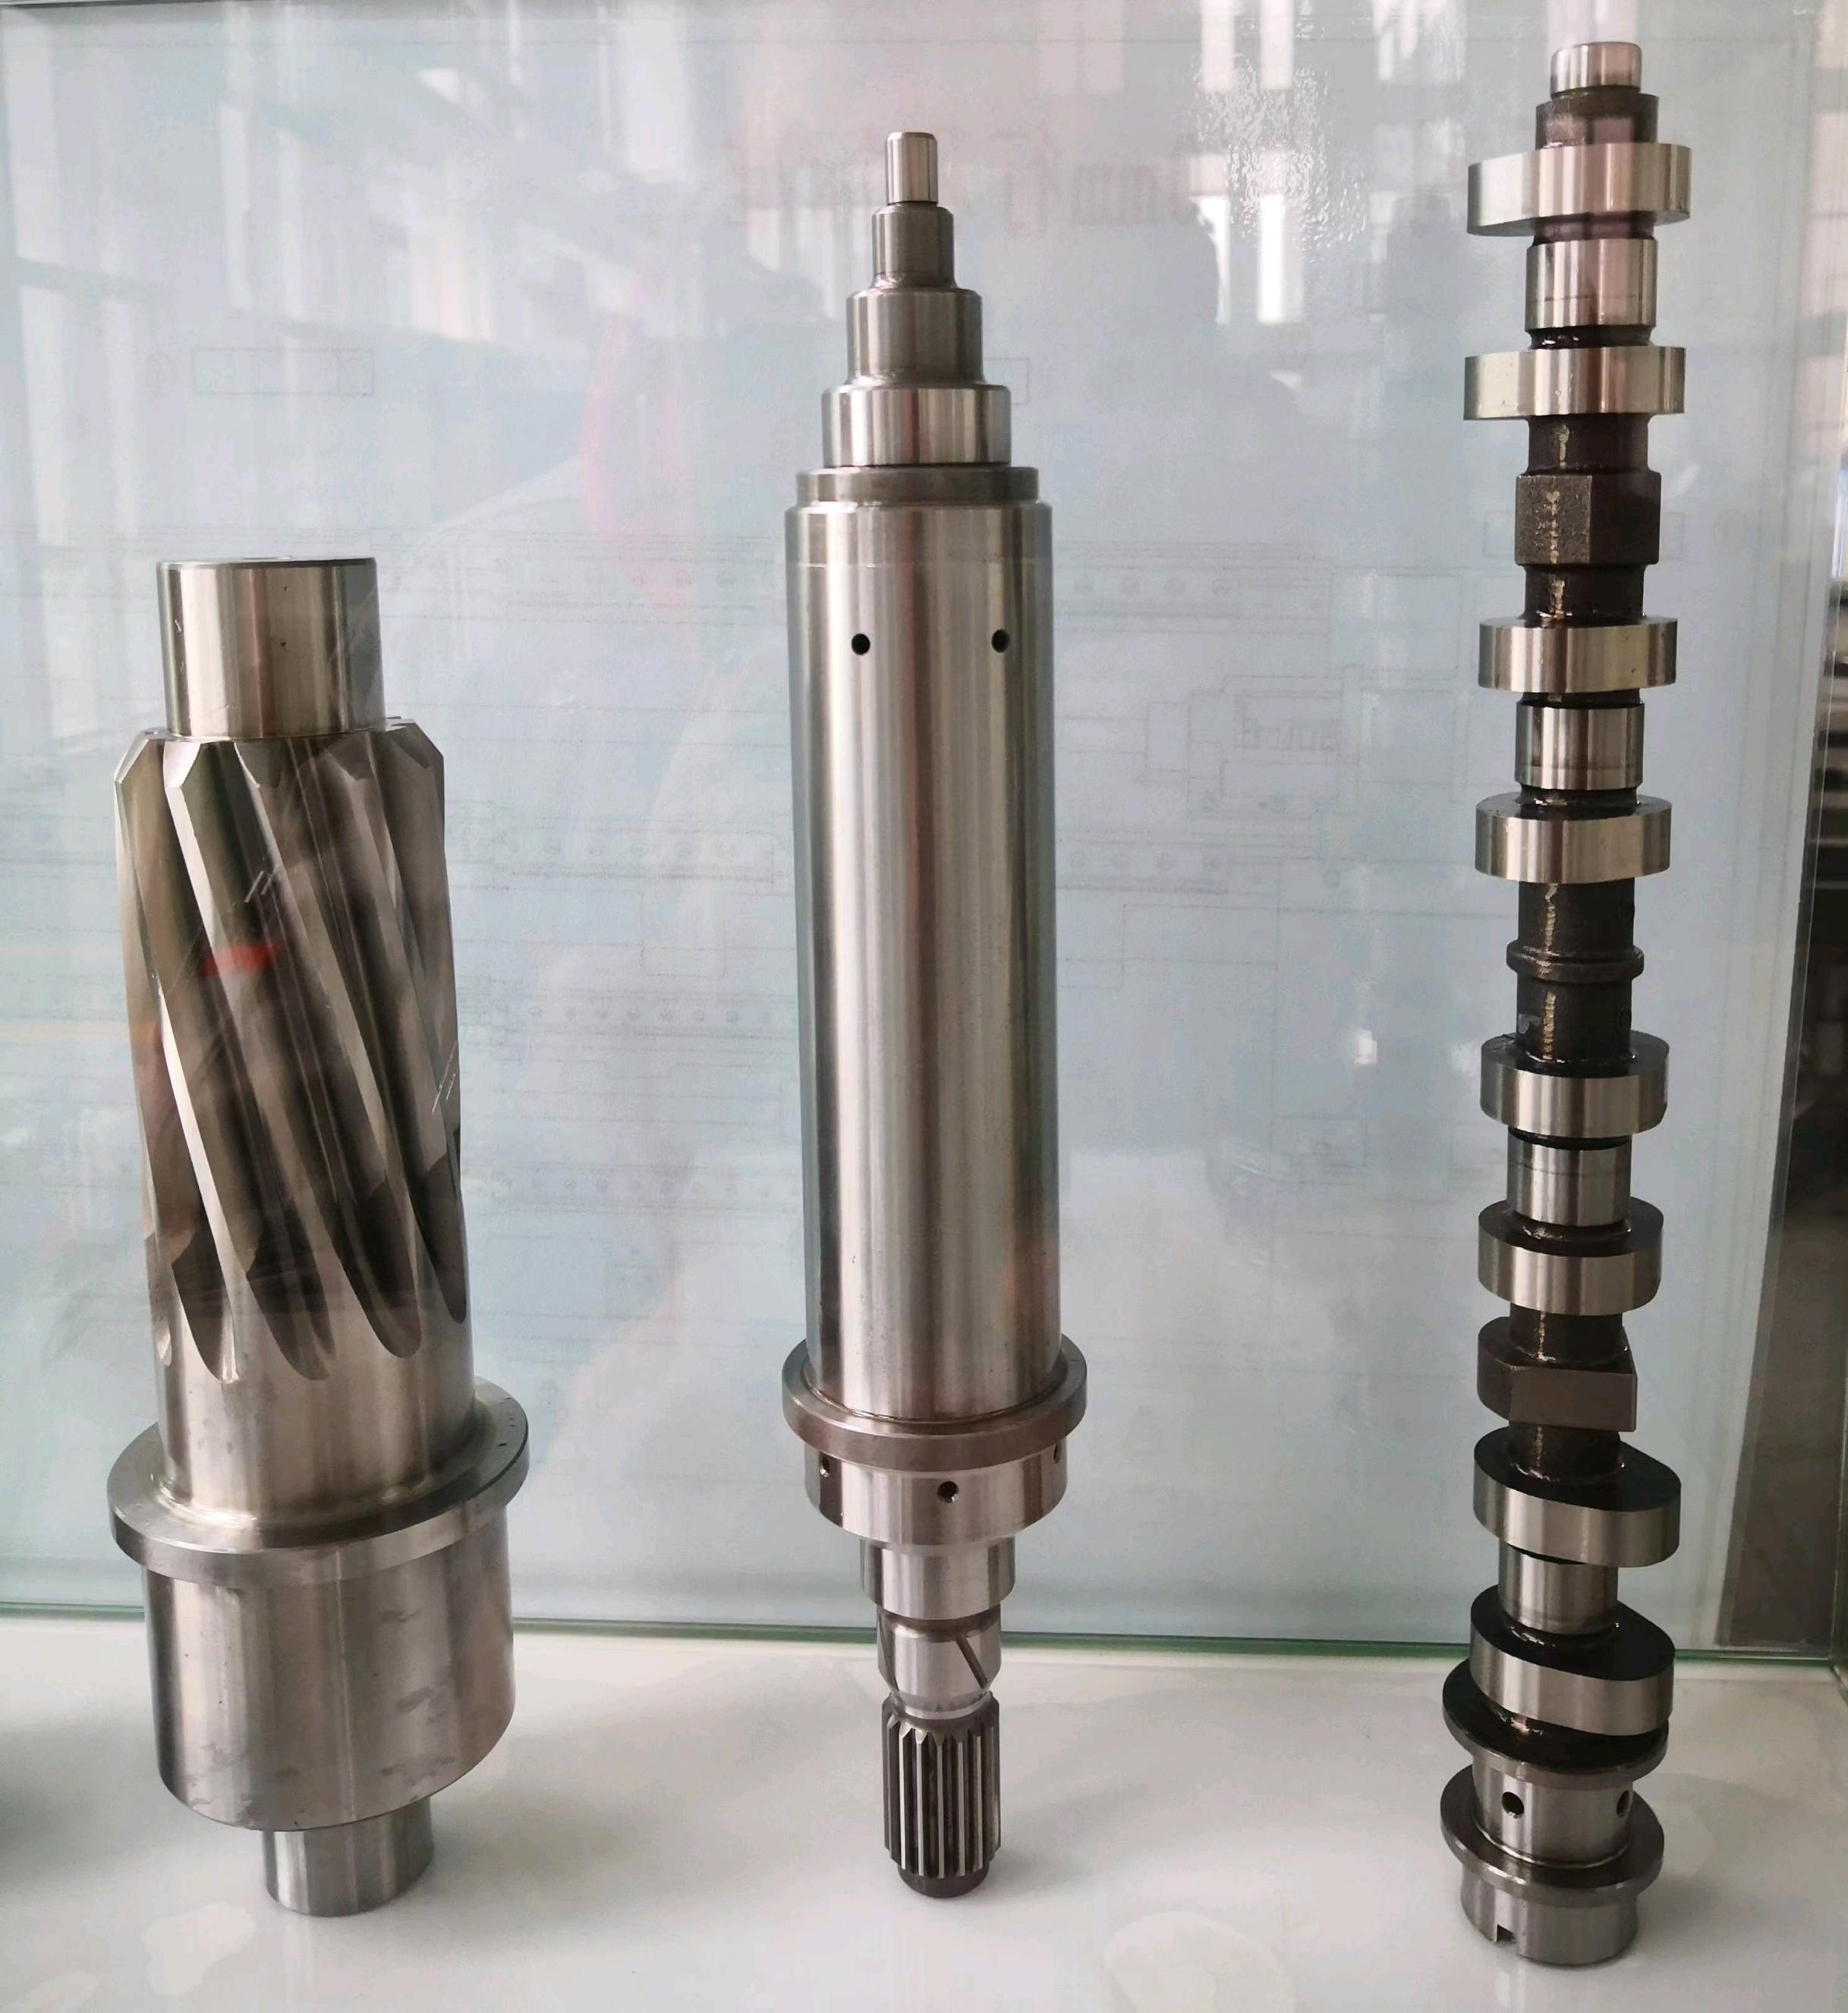
ავტომობილები: ტრანსმისიის ლილვებისა და გადაცემათა კოლოფის ლილვების სინქრონიზებული დატრიალება და ბურღვა.
ელექტრონიკა: მიკროძრავის ლილვებისა და სენსორების კორპუსების მაღალი სიზუსტის დამუშავება.
ჰიდრავლიკა: ტუმბოს ბირთვების და ყდის კომპონენტების მრავალპროცესიანი ფორმირება.
ზოგადი დანადგარები: ზუსტი ლილვის ნაწილების პარტიული წარმოება და განახლება.
ტექნიკური მახასიათებლები
| პარამეტრი | მოთხოვნა | ||
| საწოლი | საწოლის კონფიგურაცია | საწოლი და საწოლის ძირი სტანდარტული 30°-იანი თუჯის კონსტრუქციისაა. | |
| გზამკვლევი | X/Z სახელმძღვანელო ფორმა | ზუსტი ხაზოვანი ლილვაკებიანი სახელმძღვანელოები | |
| Y-ღერძის (კუდის ღერძის) სახელმძღვანელო ფორმა | |||
| სამუშაო დიაპაზონი | მაქსიმალური დამუშავების დიამეტრი | ლილვი: φ32 მმ | |
| დამუშავების სიგრძე | 370-600 მმ | ||
| მაქსიმალური დახრის მანძილი | 1155 მმ | ||
| X/Z/Y ღერძი | მოგზაურობა | X/Z ღერძი | 150 მმ/200 მმ |
| Y-ღერძი (კუდის ღერძი) | მარცხენა: 200 მმ; მარჯვენა: 590 მმ | ||
| სწრაფი გადაადგილების სიჩქარე | X/Z/Y ღერძი | 16მ/წთ16მ/წთ10მ/წთ | |
| ძრავის ნომინალური ბრუნვის მომენტი | X/Z/Y ღერძი | 7.7NM7.7NM6NM | |
| განმეორებითი პოზიციონირების სიზუსტე (/300 მმ) | X/Z/Y ღერძი | 0.006 მმ0.01 მმ0.015 მმ | |
| დამჭერი | სიმძლავრე (უწყვეტი) | 3 კვტ (მაქსიმალური სიჩქარე 2000 ბრ/წთ) | |
| სპეციფიკაცია | JHP-32(255): მაქსიმალური დამაგრების OD φ32 მმ | ||
| გადაცემის მეთოდი | სინქრონული ქამარი | ||
| კოშკი | კოშკურის ფორმები და სპეციფიკაციები | ჰიდრავლიკური კოშკურა: 63-8T (228) | |
| ხელსაწყოს ტევადობა | 8 (2 კვადრატული ხელსაწყოს დამჭერი, 2 მრგვალი ნახვრეტის ხელსაწყოს დამჭერი, 4 დამჭერი პირი) | ||
| ხელსაწყოს ზომა | კვადრატული ხელსაწყოს დამჭერი 20მმx20მმ, მრგვალი ნახვრეტი Φ25მმ | ||
| კუდის ძგიდე | კუდის ტიპი | 1.მარცხენა/მარჯვნივ: სერვოკუდი + ჩაშენებული მოძრავი ცენტრი | |
| კუდის ყდის ტიპი | ფიქსირებული არაგაჭიმვადი | ||
| სახელოს კუდის ხვრელი | თვე 4# | ||
| ჩიპების მოცილება | ჩიპის მოცილების ტიპი | ავტომატური უკანა | |
| დამუშავების სიზუსტე | მომრგვალება | 0.005 მმ | |
| დიამეტრის კონსისტენცია | 0.015 მმ/300 მმ | ||
| სიბრტყე | 0.015 მმ/300 მმ | ||
| ზედაპირის უხეშობა (ალუმინი/ფოლადი) | 0.4HRa~0.8HRa | ||
| დაცვის ფორმები | სრულად დახურული გარე საფარი + შიდა სრული დაცვა |
| |
| ზომა | მანქანის ზომა (სიგრძე * სიგანე * სიმაღლე) | 2650x1900(2800)x1700 | |
მაღალი სიხისტის დახრილი საწოლის დიზაინი:
30°-იანი დახრილი მონოლითური ჩამოსხმული საწოლი აუმჯობესებს სიმტკიცეს, ოპტიმიზაციას უკეთებს ნაპრალების ევაკუაციას და უზრუნველყოფს სტაბილურობას მძიმე ჭრის პირობებში, სუფთა სამუშაო სივრცის შენარჩუნებით.
ორარხიანი ინტელექტუალური კონტროლი:
ორმაგი შპინდელი მუშაობს სინქრონულად ან დამოუკიდებლად, რაც შესაძლებელს ხდის ნაწილების ორივე ბოლოზე მრავალპროცესიანი დამუშავების (მაგ., დატრიალება, ბურღვა, დახრა) განხორციელებას, ამცირებს დამაგრების ციკლებს და ზრდის ეფექტურობას 30%-ზე მეტით.
ისეთი პარამეტრები, როგორიცაა დამაგრების მეთოდი, ღერძული სიგრძე და ხვრელის დიამეტრი, შეიძლება ინდივიდუალურად იყოს კონფიგურირებული სხვადასხვა სამუშაო ნაწილთან ადაპტირებისთვის (მაქს. დამაგრების დიამეტრი: φ32 მმ).
ზუსტი დამუშავება და მოქნილობა:
ზუსტი ხაზოვანი ლილვაკებიანი მიმმართველები (X/Z ღერძი) და სერვოკუდი უზრუნველყოფს 0.006 მმ-იან განმეორებით პოზიციონირების სიზუსტეს (X ღერძი) და ზედაპირის უხეშობას Ra 0.4–0.8-მდე (ალუმინი/ფოლადი).
ჰიდრავლიკური კოშკურა 8 სადგურით (კვადრატული/მრგვალი ხელსაწყოების დამჭერები და დამჭერი პირები) უზრუნველყოფს მრავალპროცესორულ ინტეგრაციას და ხელსაწყოების სწრაფ შეცვლას.
მაღალი ეფექტურობის ადაპტირება:
უკანა ნაპრალების ავტომატური მოცილება და სრულად დახურული დაცვა უზრუნველყოფს სტაბილურ, უწყვეტ წარმოებას და ექსპლუატაციის უსაფრთხოებას.
მოდულური დიზაინი ითვალისწინებს 370–600 მმ სიგრძის დამუშავებას, რაც შესაფერისია როგორც მცირე პარტიების, ასევე დიდი მოცულობის წარმოებისთვის.
დასკვნა:
30°-იანი დახრილი კორპუსის განლაგებისას, დაზგას აქვს კარგი სიმტკიცე და აადვილებს ჩიპების მოცილებას.
ორარხიანი მართვის სისტემა შეიძლება დაკავშირებული იყოს შპინდელთან ერთდროულად ან ცალ-ცალკე, რითაც დასრულდება ნაწილების ორივე ბოლოების ერთდროული ან თანმიმდევრული დამუშავება.
დამაგრების მეთოდი, ღერძული სიგრძე, გამჭოლი ხვრელის დიამეტრი და დამაგრების დიამეტრი შეიძლება ცალ-ცალკე შეირჩეს.
| პარამეტრი | მოთხოვნა | ||
| საწოლი | საწოლის კონფიგურაცია | საწოლი და საწოლის ძირი სტანდარტული 30°-იანი თუჯის კონსტრუქციისაა. | |
| გზამკვლევი | X/Z სახელმძღვანელო ფორმა | ზუსტი ხაზოვანი ლილვაკებიანი სახელმძღვანელოები | |
| Y-ღერძის (კუდის ღერძის) სახელმძღვანელო ფორმა | |||
| სამუშაო დიაპაზონი | მაქსიმალური დამუშავების დიამეტრი | ლილვი: φ32 მმ | |
| დამუშავების სიგრძე | 370-600 მმ | ||
| მაქსიმალური დახრის მანძილი | 1155 მმ | ||
| X/Z/Y ღერძი | მოგზაურობა | X/Z ღერძი | 150 მმ/200 მმ |
| Y-ღერძი (კუდის ღერძი) | მარცხენა: 200 მმ; მარჯვენა: 590 მმ | ||
| სწრაფი გადაადგილების სიჩქარე | X/Z/Y ღერძი | 16მ/წთ16მ/წთ10მ/წთ | |
| ძრავის ნომინალური ბრუნვის მომენტი | X/Z/Y ღერძი | 7.7NM7.7NM6NM | |
| განმეორებითი პოზიციონირების სიზუსტე (/300 მმ) | X/Z/Y ღერძი | 0.006 მმ0.01 მმ0.015 მმ | |
| დამჭერი | სიმძლავრე (უწყვეტი) | 3 კვტ (მაქსიმალური სიჩქარე 2000 ბრ/წთ) | |
| სპეციფიკაცია | JHP-32(255): მაქსიმალური დამაგრების OD φ32 მმ | ||
| გადაცემის მეთოდი | სინქრონული ქამარი | ||
| კოშკი | კოშკურის ფორმები და სპეციფიკაციები | ჰიდრავლიკური კოშკურა: 63-8T (228) | |
| ხელსაწყოს ტევადობა | 8 (2 კვადრატული ხელსაწყოს დამჭერი, 2 მრგვალი ნახვრეტის ხელსაწყოს დამჭერი, 4 დამჭერი პირი) | ||
| ხელსაწყოს ზომა | კვადრატული ხელსაწყოს დამჭერი 20მმx20მმ, მრგვალი ნახვრეტი Φ25მმ | ||
| კუდის ძგიდე | კუდის ტიპი | 1.მარცხენა/მარჯვნივ: სერვოკუდი + ჩაშენებული მოძრავი ცენტრი | |
| კუდის ყდის ტიპი | ფიქსირებული არაგაჭიმვადი | ||
| სახელოს კუდის ხვრელი | თვე 4# | ||
| ჩიპების მოცილება | ჩიპის მოცილების ტიპი | ავტომატური უკანა | |
| დამუშავების სიზუსტე | მომრგვალება | 0.005 მმ | |
| დიამეტრის კონსისტენცია | 0.015 მმ/300 მმ | ||
| სიბრტყე | 0.015 მმ/300 მმ | ||
| ზედაპირის უხეშობა (ალუმინი/ფოლადი) | 0.4HRa~0.8HRa | ||
| დაცვის ფორმები | სრულად დახურული გარე საფარი + შიდა სრული დაცვა | ||
| ზომა | მანქანის ზომა (სიგრძე * სიგანე * სიმაღლე) | 2650×1900(2800)x1700 | |
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...