


5-ღერძიანი CNC ჰორიზონტალური დამუშავების ცენტრი ორი პალეტით CP800
1. მახასიათებლები
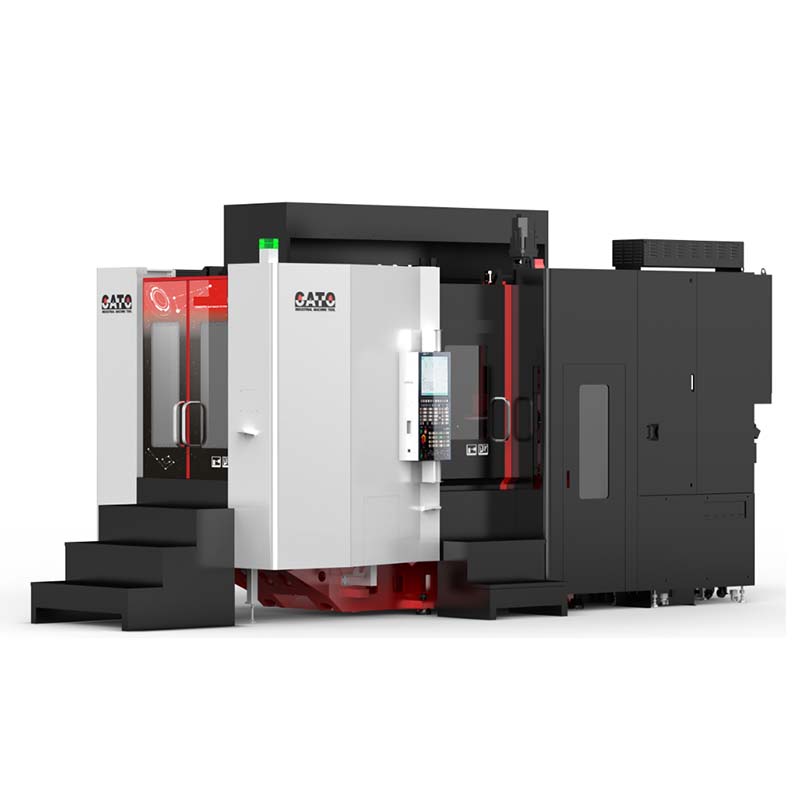
CATO კომპანიის მიერ შემუშავებულ მაღალსიჩქარიან, მაღალი ხარისხის და ზუსტი ჰორიზონტალურ ხუთღერძიან დამუშავების ცენტრ CP800T2-ს ახასიათებს მაღალი სიმტკიცე, მაღალი სიზუსტე და მაღალი ეფექტურობა. გამოყენებულია ერთიანი ბაზა, ხოლო ფუძის მაღალი და დაბალი რელსების დადებითი T სტრუქტურის დიზაინი უზრუნველყოფს დაზგის მაღალ სიმტკიცეს; მთელი დაზგა გადის სასრული ელემენტების ანალიზს, რათა უზრუნველყოფილი იყოს, რომ დაზგა არ ვიბრირებდეს მაღალი სიჩქარით მოძრაობისას და გარანტირებულია მთელი დაზგის საუკეთესო გრძელვადიანი მუშაობის სტაბილურობა.
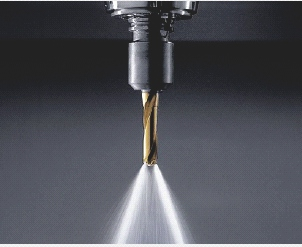
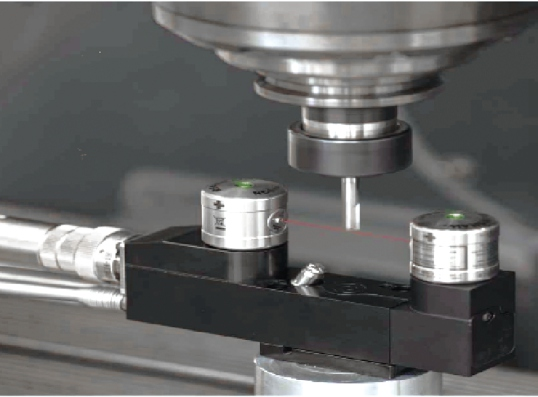
მაღალი დონის ტექნოლოგიების, როგორიცაა მაღალსიჩქარიანი შპინდელის ტექნოლოგია, მაღალსიჩქარიანი მიწოდების ტექნოლოგია, მაღალსიჩქარიანი ხელსაწყოების შეცვლის ტექნოლოგია და მაღალსიჩქარიანი CNC სისტემის ტექნოლოგია, დამუშავების დრო მნიშვნელოვნად მცირდება, დამუშავების ეფექტურობა უმჯობესდება და დაკმაყოფილებულია წარმოების სხვადასხვა საჭიროება. სამღერძიანი სწრაფი გადაადგილება 60 მ/წთ-ია, ხოლო მაღალსიჩქარიანი და მაღალი ბრუნვის მომენტის მქონე ელექტრო შპინდელი ამცირებს შპინდელის აჩქარებისა და შენელების დროს. ეს მაჩვენებლები მნიშვნელოვნად ამცირებს დამუშავების გარეშე დროს და აუმჯობესებს დამუშავების ეფექტურობას; ხრახნი/საკისრის სავარძელი/შპინდელი/DD საქანელა თავი იყენებს ტემპერატურის კონტროლის სისტემას, რაც უზრუნველყოფს აღჭურვილობის შესანიშნავ თერმულ ბალანსს და მნიშვნელოვნად აუმჯობესებს აღჭურვილობის სიზუსტეს და სტაბილურობას.
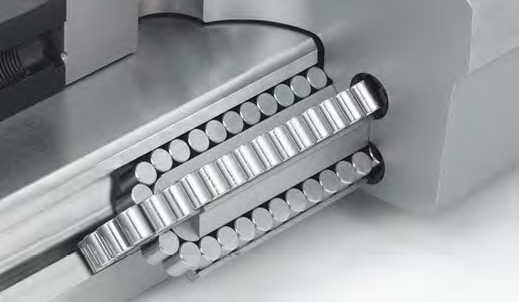
Siemens 840D სისტემის, 19 დიუმიანი ზედიზედ დიდი LCD დისპლეის, ხელსაწყოს ტრაექტორიის დინამიური გრაფიკული ჩვენების, ინტელექტუალური გამაფრთხილებელი დისპლეის, თვითდიაგნოსტიკისა და სხვა ფუნქციების გამოყენება დანადგარ-ინსტრუმენტის გამოყენებას და მოვლა-პატრონობას უფრო მოსახერხებელს და სწრაფს ხდის; მაღალსიჩქარიანი ავტობუსის კომუნიკაციის მეთოდი მნიშვნელოვნად აუმჯობესებს CNC სისტემის მონაცემთა დამუშავებას. შესაძლებლობები და კონტროლის შესრულება ხელს უწყობს დიდი ტევადობის პროგრამების სწრაფ და ეფექტურ გადაცემას და ონლაინ დამუშავებას.
2. პარამეტრი
| ნივთი | ერთეული | CP800T2 | |
| მოგზაურობა | X/Y/Z ღერძის მოძრაობა | mm | 800 x 800 x 750 |
| B-ღერძის მოძრაობა | ° | -30~120 | |
| C-ღერძის მოძრაობა | ° | 360 | |
| მანძილი ღერძის ცენტრიდან მაგიდის ზედა ნაწილამდე (B ღერძი 90 გრადუსი ჰორიზონტალურად) | mm | 160~910 | |
| მანძილი შპინდელის ბოლოდან მაგიდის ზედაპირამდე (B ღერძი 0 გრადუსი ვერტიკალურად) | mm | -83~667 | |
| მანძილი შპინდელის ბოლო ზედაპირიდან სამუშაო მაგიდის ცენტრამდე (B ღერძი 90 გრადუსი ჰორიზონტალურად) | mm | -135~665 | |
| მანძილი ღერძის ცენტრიდან მაგიდის ცენტრამდე (B ღერძი 0° ვერტიკალური) | mm | 108~908 | |
| მაქსიმალური დამუშავების დიაპაზონი | mm | Φ 720 x 910 | |
| 3 ღერძის კვება | X/Y/Z ღერძის სწრაფი მოძრაობა | მ/წთ | 60/60/60 |
| საკვების სიჩქარის შემცირება | მმ/წთ | 0-24000 | |
| მბრუნავი მაგიდა (C-ღერძი) | მბრუნავი მაგიდა | ცალი | 2 |
| დისკის დიამეტრი | mm | 500*500 | |
| დასაშვები დატვირთვა | Kg | 500 | |
| მაქსიმალური ბრუნვის სიჩქარე | ბრუნი/წთ | 40 | |
| პოზიციონირების/განმეორების სიზუსტე | arc.sec | 15 / 10 | |
| B-ღერძი | მაქსიმალური ბრუნვის სიჩქარე | ბრუნი/წთ | 60 |
| პოზიციონირების/განმეორების სიზუსტე | arc.sec | 8/4 | |
| შპინდელი | შპინდელის სპეციფიკაცია (ინსტალაციის დიამეტრი/გადაცემის მეთოდი) | mm | 190 / ჩაშენებული |
| შპინდელის კონუსურობა | მ/წთ | A63 | |
| მაქს. შპინდელის სიჩქარე | mm | 18000 | |
| შპინდელის ძრავის სიმძლავრე | Kw | 30/35 | |
| შპინდელის ძრავის ბრუნვის მომენტი | ნმ | 72/85 | |
| ინსტრუმენტი | ხელსაწყოების მჭიდის ტევადობა |
| 40 ტონა |
| ხელსაწყოების შეცვლის დრო (TT) | s | 7 | |
| ხელსაწყოს მაქსიმალური დიამეტრი (სრული ხელსაწყო / მიმდებარე ცარიელი ხელსაწყო) | mm | 80/150 | |
| ხელსაწყოს მაქსიმალური სიგრძე | mm | 450 | |
| ხელსაწყოს მაქსიმალური წონა | Kg | 8 | |
| გზამკვლევი | X-ღერძის სახელმძღვანელო (სლაიდების ზომა/რაოდენობა) |
| 45/2 (როლიკი) |
| Y-ღერძის სახელმძღვანელო (სლაიდების ზომა/რაოდენობა) |
| 45/3 (როლიკი) | |
| Z-ღერძის სახელმძღვანელო (სლაიდების ზომა/რაოდენობა) |
| 45/2 (როლიკი) | |
| სამი ღერძი გადაცემა | X-ღერძის წამყვანი ხრახნი | N | 2R 40 x 20 |
| Y-ღერძის წამყვანი ხრახნი | N | 2R 40 x 20 | |
| Z-ღერძის წამყვანი ხრახნი | N | 2R 40 x 20 | |
| სამღერძიანი სიზუსტე | პოზიციონირების სიზუსტე | mm | 0.005 / 300 |
| განმეორებითი პოზიციონირების სიზუსტე | mm | 0.003 / 300 | |
| შეზეთვის სისტემა | საპოხი მოწყობილობის სიმძლავრე | L | 0.7 |
| შეზეთვის ტიპი |
| ცხიმი, შეზეთვა | |
| სხვები | ჰაერის მოთხოვნა | კგ/სმ2 | ≥ 6 |
| ჰაერის წყაროს ნაკადი | mm3/წთ | ≥ 0.5 | |
| წონა | T | 11 | |
3. სადგამის კონფიგურაცია
| NO. | სახელი |
| 1 | Siemens 840D① შესანიშნავი მოხრილი ზედაპირი;②ხუთღერძიანი დაფქვის პროცესის პაკეტი; ③ ხუთღერძიანი ბარათი; ④ B ღერძის ვარდნის თავიდან აცილება; ⑤USB და Ethernet მონაცემთა გადაცემა |
| 2 | ერთდროული შეხების ფუნქცია |
| 3 | X/Y/Z ხრახნიანი ღრუ გაგრილების სისტემა |
| 4 | შპინდელის/B-ღერძის ტემპერატურის კონტროლის სისტემა |
| 5 | ღერძის გადატვირთვისგან დაცვა |
| 6 | APC ორმაგი გაცვლითი სამუშაო მაგიდა |
| 7 | B/C ღერძის ჰიდრავლიკური სამუხრუჭე სისტემა |
| 8 | სრულად დახურული ლითონის ფურცელი |
| 9 | უსაფრთხოების კარის საკეტის სისტემა |
| 10 | ხელსაწყოების მჭიდის ავტომატური კარი |
| 11 | ავტომატური ცხიმის შეზეთვის სისტემა |
| 12 | LED სამუშაო ნათურის განათება |
| 13 | ხრახნებით ჭრა ორივე მხრიდან |
| 14 | ამწევი ბარაბნის საფხეკის მოხსნის სისტემა |
| 15 | გარშემორტყმული სარწყავი სისტემა |
| 16 | გამაგრილებლის სისტემა |
| 17 | CTS (2 მპა) |
| 18 | სტანდარტული ხელსაწყოები და ხელსაწყოების ყუთები |
| სტანდარტული ხელსაწყოები და ხელსაწყოების ყუთები |
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...