


5 ღერძის ერთდროული ფრეზირება, 80P-C
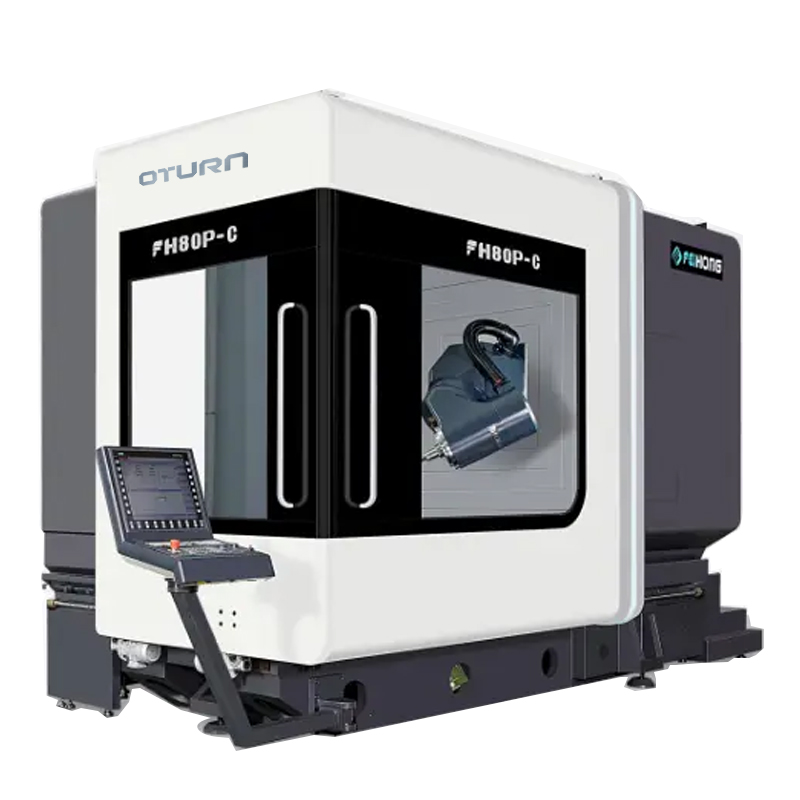
მიწოდების მოცულობა
სტანდარტული აქსესუარების ფუნქციების ცხრილი (ელექტრო მართვის ნაწილისთვის იხილეთ კონტროლერის ფუნქცია)
| არა | ნივთი | ერთეული | რაოდენობა |
| 1. | FH მეინფრეიმ კასტინგები | კოშკი | 1 |
| 2. | Siemens840DSL მართვის სისტემა | ნაკრები | 1 |
| 3. | ეკრანი: 19 LCD | ნაკრები | 1 |
| 4. | FH ხუთღერძიანი მრავალფუნქციური საქანელა თავი (B-ღერძი) | ნაკრები | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | მხოლოდ | 1 |
| 6. | X/Y/Z ღერძის ღრუ გამაგრილებელი ბურთულიანი ხრახნები | ნაჭერი | 3 |
| 7. | ფრეზირების/სატრიალის პირდაპირი ამძრავის მბრუნავი მაგიდა (C-ღერძი) | ნაკრები | 1 |
| 8. | B ღერძის RCN8380 29 ბიტიანი აბსოლუტური კოდირება | მხოლოდ | 1 |
| 9. | C ღერძის RCN2580 28 ბიტიანი აბსოლუტური კოდირება | მხოლოდ | 1 |
| 10. | BOSCH REXROTH როლიკებით ხაზოვანი სლაიდები | ნაკრები | 7 |
| 11. | ელექტრო ყუთის ტემპერატურის კონტროლის მოწყობილობა | ნაკრები | 1 |
| 12. | შპინდელის წყლის გაგრილების სისტემა | ნაკრები | 1 |
| 13. | დაზგის რგოლის წყლის შესხურება | ნაკრები | 1 |
| 14. | ხუთღერძიანი თავიანი ნახევარმთვარის ფორმის წყლის შესხურება, ნახევარმთვარის ფორმის აფეთქება | ნაკრები | 1 |
| 15. | წინა და გვერდითი მოქმედი კარის უსაფრთხოების ურთიერთდამბლოკავი სისტემა | ნაკრები | 1 |
| 16. | წყალგაუმტარი სამუშაო ყუთის განათება | მხოლოდ | 2 |
| 17. | ჰიდრავლიკური სადგური | ნაკრები | 1 |
| 18. | ცენტრალური ცენტრალიზებული მიწოდების შეზეთვის მოწყობილობა | ნაკრები | 1 |
| 19. | ოპერაციის მხარის გამწმენდი წყლის პისტოლეტი და პნევმატური პისტოლეტი | ნაკრები | 1 |
| 20. | ჭრის სითხის სისტემა | ნაკრები | 1 |
| 21. | სრულად დახურული დამცავი ლითონის ფურცელი | ნაკრები | 1 |
| 22. | ოპერაციული ყუთი | ნაკრები | 1 |
| 23. | ელექტრო კარადის გაგრილების ბლოკი | ნაკრები | 1 |
| 24. | Siemens-ის ელექტრონული სახელური | მხოლოდ | 1 |
| 25. | ფეხის მართვითი ღერძის დანის გაშვების ჩამრთველი | მხოლოდ | 1 |
| 26. | სამფეროვანი ნათურა დაზგა-ინსტრუმენტისთვის | ნაკრები | 1 |
| 27. | 40 HSK-A63 ხელსაწყოს მჭიდი და სერვოავტომატური ხელსაწყოების შეცვლის სისტემა | ნაკრები | 1 |
| 28. | X/Y/Z სამღერძიანი აბსოლუტური მნიშვნელობის ბადისებრი მასშტაბი | ნაკრები | 3 |
| 29. | სპირალური ჩიპების როლიკერი და უკანა ჩიპების კონვეიერის ჩიპების გადამზიდი | ნაკრები | 1 |
| 30. | Renishaw RMP60 ინფრაწითელი ზონდის ბლოკი | ნაკრები | 1 |
| 31. | Renishaw TS27R ხელსაწყოების დასაყენებელი მოწყობილობა | ნაკრები | 1 |
| 32. | საძირკვლის დონის ბალიშები და საძირკვლის ჭანჭიკები | ნაკრები | 1 |
| 33. | ტექნიკური სახელმძღვანელო | ნაკრები | 1 |
პარამეტრი
| მოდელი | ერთეული | FH80P-C |
| მოგზაურობა | ||
| X ღერძის მოძრაობა | mm | 800 |
| Y ღერძის მოძრაობა | mm | 1050 |
| Z ღერძის მოძრაობა | mm | 800 |
| მანძილი ღერძის ცხვირიდან სამუშაო მაგიდის ზედაპირამდე | mm | 162-962 |
| ჰორიზონტალური საღარავი თავი | mm | 39-839 |
| მიწოდების/სწრაფი გადაადგილების სიჩქარე | მ/წთ | 40 |
| კვების ძალა | KN | 10 |
| მბრუნავი მაგიდა (C ღერძი) | ||
| სამუშაო მაგიდის ზომა | mm | Ø855 |
| მაქსიმალური დატვირთვა მაგიდისთვის (ფრეზი) | kg | 3000 |
| მაგიდის მაქსიმალური დატვირთვა (მობრუნება) | kg | 1500 |
| ფრეზირების/სატრიალებელი მაგიდა (ფრეზისა და სატრიალებელი კომბინირებული დამუშავება) | ბრ/წთ | 450 |
| მინიმალური გაყოფის კუთხე | ° | 0.001 |
| ნომინალური ბრუნვის მომენტი | Nm | 1140 |
| მაქსიმალური ბრუნვის მომენტი | Nm | 1980 წელი |
| CNC საქანელა საღარავი თავი (B ღერძი) | ||
| რხევის დიაპაზონი (0=ვერტიკალური/180=ჰორიზონტალური) | ° | -15~180 |
| სწრაფი გადაადგილების და კვების სიჩქარე | ბრ/წთ | 50 |
| მინიმალური გაყოფის კუთხე | ° | 0.001 |
| ნომინალური ბრუნვის მომენტი | Nm | 743 |
| მაქსიმალური ბრუნვის მომენტი | Nm | 1320 წელი |
| შპინდელი (ფრეზი და ბრუნვა) | ||
| ღერძის სიჩქარე | ბრ/წთ | 12000 |
| შპინდელის სიმძლავრე | Kw | 34/42 |
| შპინდელის ბრუნვის მომენტი | Nm | 132/185 |
| შპინდელის კონუსი |
| HSKA63 |
| ხელსაწყოების ჟურნალი | ||
| ინსტრუმენტის ინტერფეისი |
| HSKA63 |
| ხელსაწყოების მჭიდის ტევადობა | PCS | 40 |
| ხელსაწყოს მაქსიმალური დიამეტრი/სიგრძე/წონა |
| Ø85/300/8 |
| ხელსაწყოს შეცვლის დრო (ხელსაწყოდან ხელსაწყომდე) | S | 1.8 |
| საზომი მოწყობილობა | ||
| ინფრაწითელი ზონდი |
| რენშიშო RMP60 |
| ხელსაწყოს აღმოჩენის ინსტრუმენტი სამუშაო დამუშავების ზონაში |
| რენშიშო TS27R |
| პოზიციონირების სიზუსტე (ISO230-2 და VDI3441) | ||
| X/Y/Z პოზიციონირების სიზუსტე | mm | 0.008 |
| X/Y/Z განმეორებითი პოზიციონირების სიზუსტე | mm | 0.005 |
| B/C პოზიციონირების სიზუსტე |
| 10" |
| B/C განმეორებითი პოზიციონირების სიზუსტე |
| 4" |
| CNC კონტროლერი | ||
| CNC სისტემა |
| Siemens840D |
| სხვა | ||
| მანქანის წონა | Kg | 20000 |
3.1 ძირითადი დანადგარის სპეციფიკაციები | ოპტიმალური ხისტი სტრუქტურის კონფიგურაცია
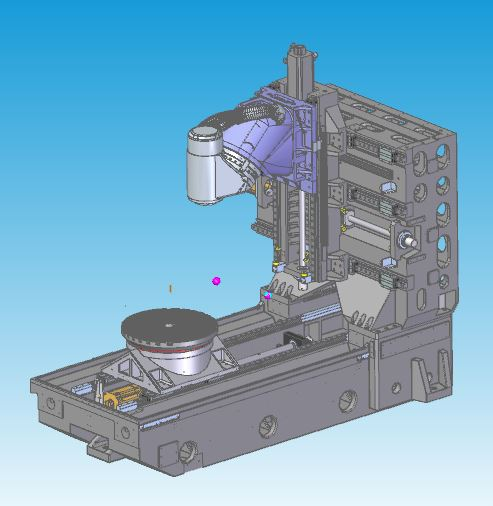
დიზაინის მახასიათებლები | საუკეთესო მექანიკური მავთულის ჩამოსხმის ანალიზის დიზაინი
◆სრული ყუთის ტიპის თერმოსიმეტრიული ჩამოსხმის სტრუქტურა, Meehanna-ს მაღალი ხარისხის თუჯის გამოყენებით
◆გამკვრივება და ბუნებრივი დაბერების მკურნალობა შინაგანი სტრესის აღმოსაფხვრელად
◆სტრუქტურული ბუნებრივი სიხშირის ვიბრაცია გამორიცხავს მასალის დამუშავების სტრესს
◆ყოვლისმომცველი კედლისა და დიდი ფართობის მაღალი სიხისტის სვეტის დიზაინს შეუძლია ეფექტურად გააუმჯობესოს სიხისტე და სტატიკური და დინამიური სიზუსტე
◆სამღერიანი ღრუ გამაგრილებელი ხრახნიანი ამძრავი
3.2 ელექტრო შპინდელი
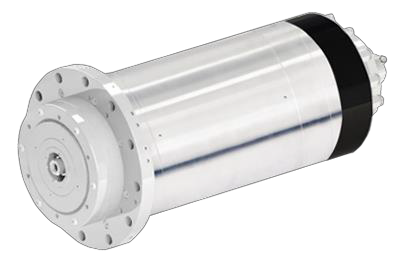
დიზაინის მახასიათებლები
◆საკუთარი მანქანების მახასიათებლების მიხედვით, დამოუკიდებელი კვლევა-განვითარება და წარმოება.
◆HSK-A63-ის კონუსური ხვრელი გამოყენებულია FH80P-C მოდელში.
◆ცირკულაციური გაგრილებისთვის გამოიყენეთ გარე გაგრილების სისტემა, რომელიც ეფექტურად უზრუნველყოფს ელექტრო შპინდელის გამოყენებას.
3.3 CNC საქანელა საღარავი თავი (B ღერძი)
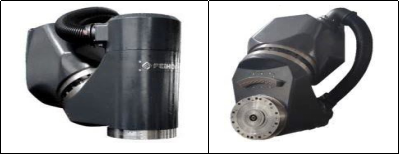
დიზაინის მახასიათებლები
◆დამოუკიდებელი დიზაინი და წარმოება.
◆ჩაშენებული DD ძრავა ნულოვანი ტრანსმისიით, ჯაჭვით, უკუშედეგის გარეშე.
◆მაღალი აჩქარების მახასიათებლები.
◆შპინდელის ხელსაწყოს წვეროსა და სტრუქტურული საყრდენი წერტილის შორის უმოკლესი მანძილი უზრუნველყოფს ჭრის მაქსიმალურ სიმყარეს.
◆უფრო დიდი YRT საკისარი აუმჯობესებს სიმყარეს.
◆ აღჭურვილია HEIDENHAIN RCN8380 სერიის აბსოლუტური როტაციული ენკოდერის საზომი სისტემით, სრულად დახურული ციკლის კონტროლით, საუკეთესო სიზუსტის უზრუნველსაყოფად.
◆B-ღერძის გაგრილების სისტემის დიზაინი ამცირებს სითბოს გადაცემას.
3.4 მბრუნავი მაგიდა (C-ღერძის მაგიდა)
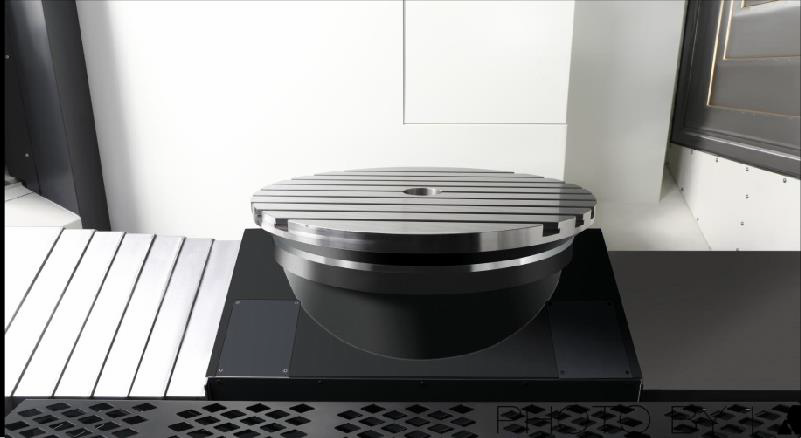
დიზაინის მახასიათებლები
◆დამოუკიდებელი დიზაინი და წარმოება.
◆ჩაშენებული DD ძრავა ნულოვანი ტრანსმისიით, ჯაჭვით, უკუშედეგის გარეშე.
◆მაღალი აჩქარებისა და შენელების რეაგირების მახასიათებლები.
◆უფრო დიდი YRT საკისარი ზრდის სიმყარეს.
◆მაღალი ნომინალური მამოძრავებელი ბრუნვის მომენტი, პოზიციონირება და დამუშავება მაგიდის პოზიციონირებისა და დამაგრების მოწყობილობით
◆დააკმაყოფილეთ ფრეზირების საჭიროებები, შეამცირეთ სამუშაო ნაწილის დამუშავება და გააუმჯობესეთ პროდუქტის სიზუსტე.
◆აღჭურვილია HEIDENHAIN-ის მაღალი სიზუსტის როტაციული კოდირების საზომი სისტემით, სრულად დახურული ციკლის კონტროლით საუკეთესო სიზუსტის უზრუნველსაყოფად.
◆გაგრილების სისტემის დიზაინი სითბოს გადაცემის შესამცირებლად.
3.5 კონტროლის სისტემა
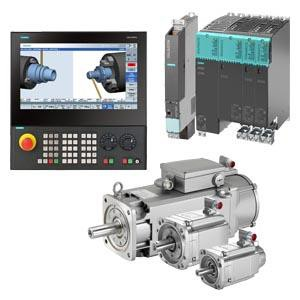
დიზაინის მახასიათებლები
◆დამოუკიდებელი დიზაინი და წარმოება.
◆ჩაშენებული DD ძრავა ნულოვანი ტრანსმისიით, ჯაჭვით, უკუშედეგის გარეშე.
◆მაღალი აჩქარებისა და შენელების რეაგირების მახასიათებლები.
◆უფრო დიდი YRT საკისარი ზრდის სიმყარეს.
◆მაღალი ნომინალური მამოძრავებელი ბრუნვის მომენტი, პოზიციონირება და დამუშავება მაგიდის პოზიციონირებისა და დამაგრების მოწყობილობით
◆დააკმაყოფილეთ ფრეზირების საჭიროებები, შეამცირეთ სამუშაო ნაწილის დამუშავება და გააუმჯობესეთ პროდუქტის სიზუსტე.
◆აღჭურვილია HEIDENHAIN-ის მაღალი სიზუსტის როტაციული კოდირების საზომი სისტემით, სრულად დახურული ციკლის კონტროლით საუკეთესო სიზუსტის უზრუნველსაყოფად.
◆გაგრილების სისტემის დიზაინი სითბოს გადაცემის შესამცირებლად.
3.5 კონტროლის სისტემა
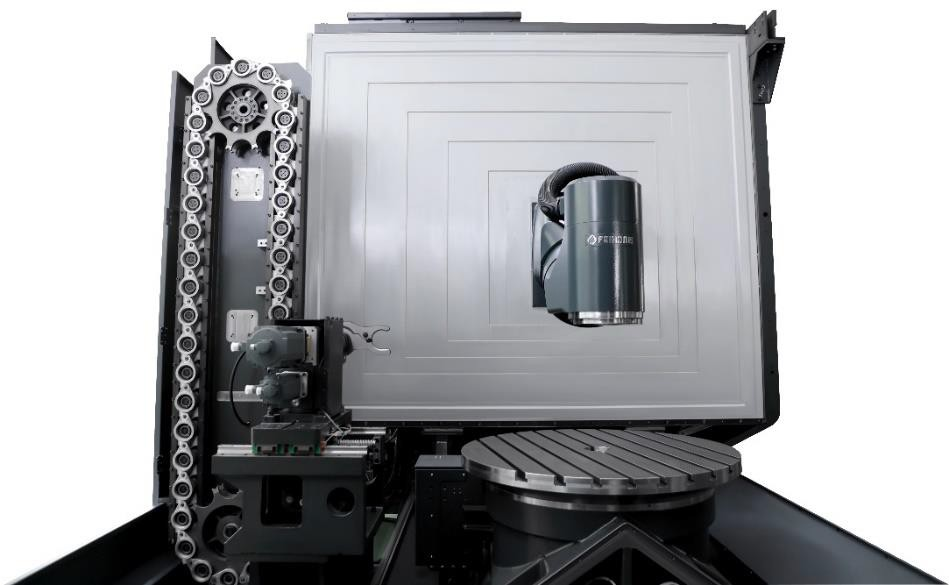
დიზაინის მახასიათებლები
◆ დამოუკიდებელი დიზაინი და წარმოება.
◆ხელსაწყოების შერჩევა და შეცვლა ტერმინალის მოქმედების სამართავად სერვოძრავის გამოყენებით ხდება, რაც უფრო სტაბილური და ზუსტია.
◆Siemens840DSL-ის ხელსაწყოების მართვის ფუნქციასთან ერთად, ხელსაწყოების მართვა უფრო ეფექტურია.
3.7 ასაწევი ხელსაწყოების დასამაგრებელი
დიზაინის მახასიათებლები
◆აღჭურვილია Ransishaw TS27R ხელსაწყოების დასამაგრებელი უფრო მაღალი სიზუსტით.
◆მანქანაზე ხელსაწყოს ავტომატური დაყენება, ხელსაწყოს კომპენსაციის ავტომატური განახლება.
◆დამუშავების ზედაპირის სივრცის დაზოგვის მიზნით, ხელსაწყოს დასაყენებელი მოწყობილობის აწევა და დაწევა შესაძლებელია.
◆ სრულად დალუქული ლითონის ფურცლის დიზაინი, რათა დაიცვას ხელსაწყოს სამაგრი წყლისა და რკინის ნატეხებისგან დამუშავების დროს.
3.8 ინფრაწითელი ზონდი
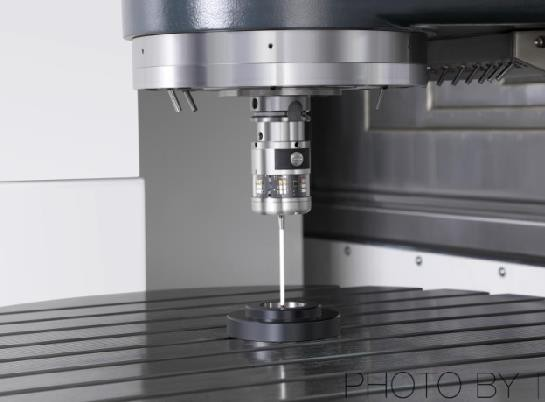
დიზაინის მახასიათებლები
◆აღჭურვილია Ransishaw RMP60 ოპტიკური ზონდით.
◆მანქანაზე სამუშაო ნაწილის გასწორება და ზომის შემოწმება ამცირებს ხელით შემოწმების შეცდომებს და აუმჯობესებს პროდუქტის სიზუსტეს და დამუშავების ეფექტურობას.
◆ბორტზე დახმარების დროის 90%-იანი დაზოგვა.
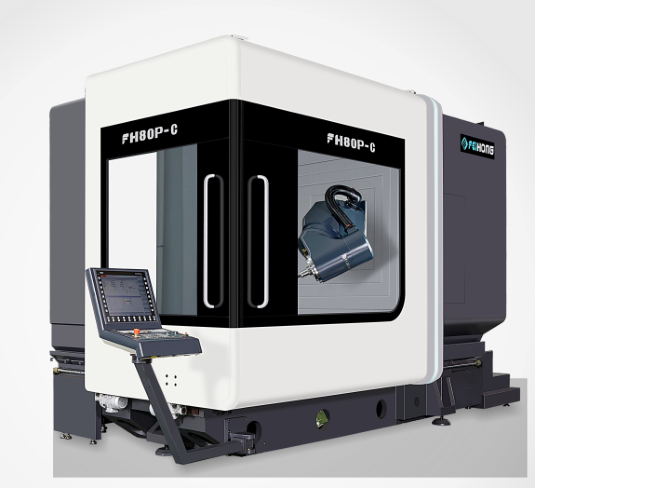
3.9 უსაფრთხოების დამცავი ლითონის ფურცელი
3.10 გარეგნობა
FH სერიის ხუთღერძიანი დამუშავების ცენტრის საფარის დიზაინი შეესაბამება CE უსაფრთხოების მკაცრ სტანდარტებს. სრულად მკვრივი ლითონის ფურცელი ხელს უშლის ოპერატორს შემთხვევით სამუშაო ზონაში შესვლას და ამავდროულად, ხელს უშლის მაღალი წნევის საჭრელი სითხის ან დანადგარიდან ნამსხვრევების გამოყენებას, გარდა გამაფრთხილებელი დაფისა. სამუშაო კარი ასევე აღჭურვილია უსაფრთხოების ჩამრთველით, რათა თავიდან აიცილოს უბედური შემთხვევები ექსპლუატაციის ან ტექნიკური მომსახურების დროს. ასევე აქვს დიდი სარკმელი, რომელიც მოსახერხებელია ოპერატორისთვის, რათა გაიგოს დანადგარის მუშაობა და დამუშავება.
3.11 დასუფთავება
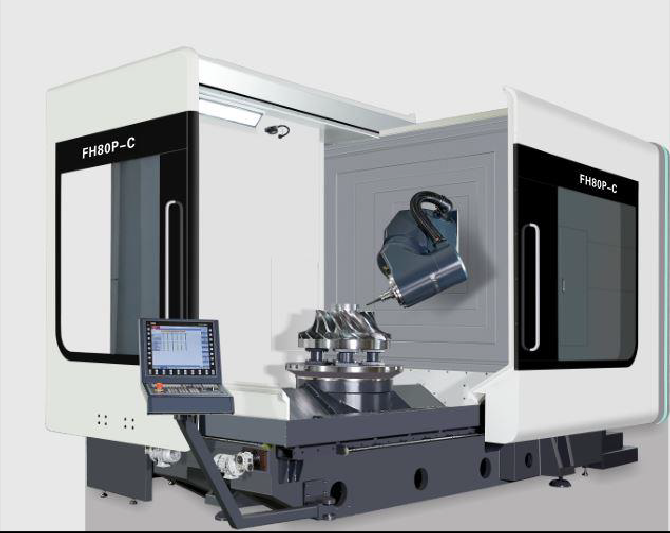
გამოიყენეთ ტელესკოპური საფარი და დამცავი ლითონის ფურცელი მუშაობის დროს წარმოქმნილი ნაპრალების დასაცავად, ჭრის შედეგად წარმოქმნილი შხეფების თავიდან ასაცილებლად და სხვა მექანიზმების დაზიანების თავიდან ასაცილებლად.
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...