


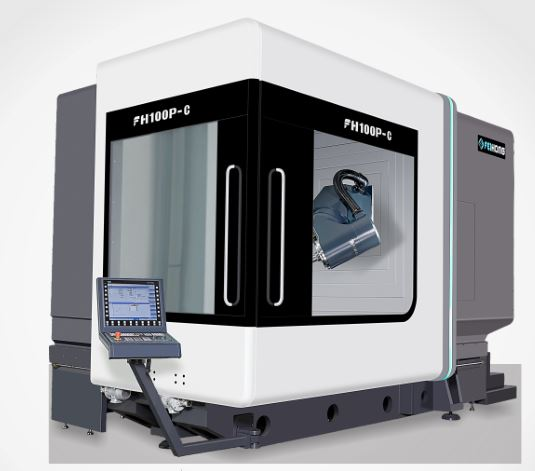
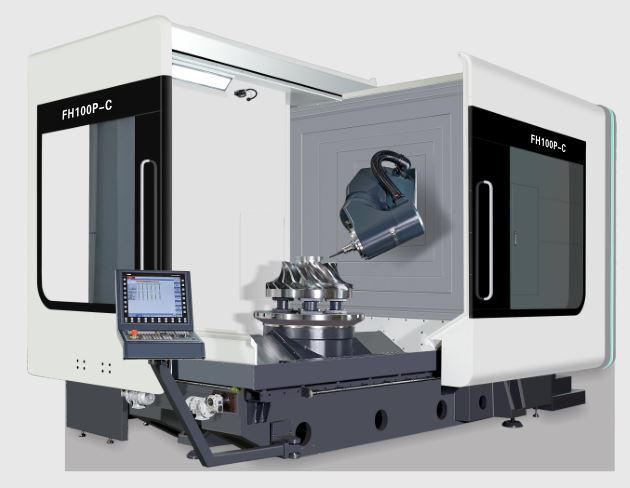
5 ღერძის ერთდროული ფრეზირება 100P-C
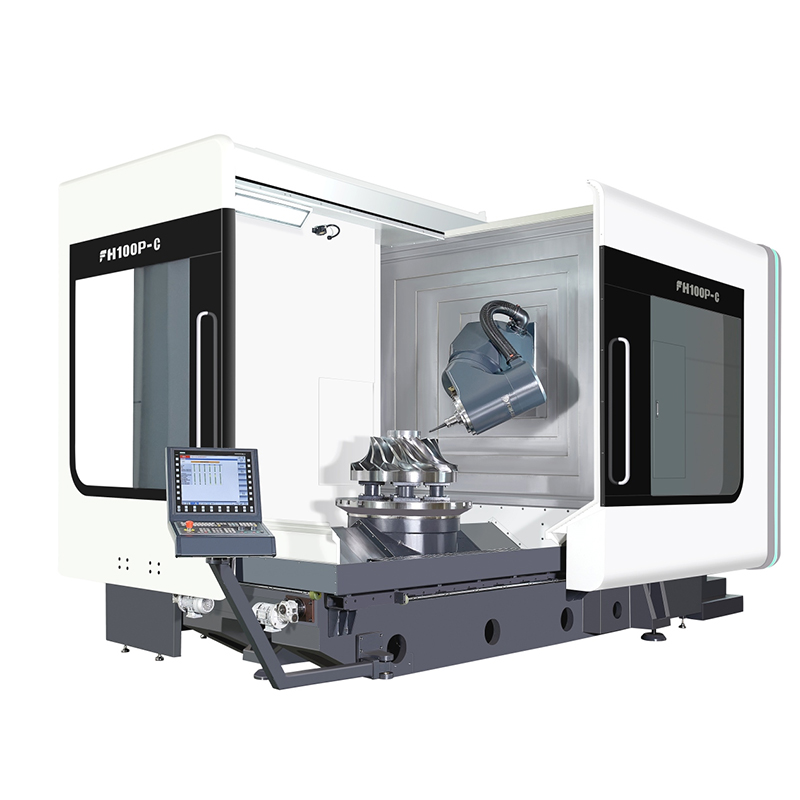
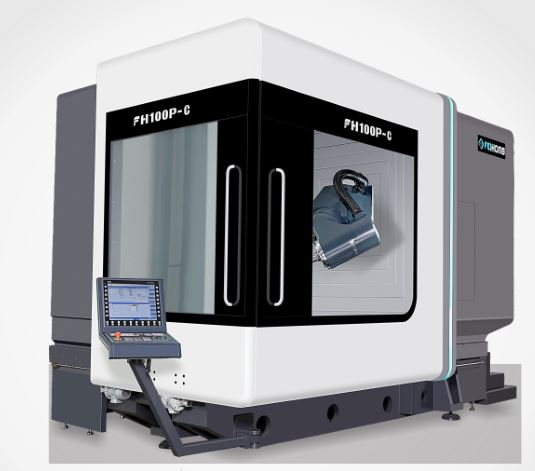
მიწოდების მოცულობა
სტანდარტული აქსესუარების ფუნქციების ცხრილი (ელექტრო მართვის ნაწილისთვის იხილეთ კონტროლერის ფუნქცია)
1. Siemens 840DSL კონტროლერი
2. ბრენდის საკუთარი ხუთღერძიანი მრავალფუნქციური საქანელა თავი
3. ელექტრო შპინდელი DGZX-24012/34B2-KFHWVJS
4. HSK-A100 40-ინსტრუმენტიანი მჭიდის ავტომატური ხელსაწყოების შეცვლის სისტემა
5.X/Y/Z ღრუ გამაგრილებელი ბურთულიანი ხრახნიანი ამძრავი
6. 7 ლილვაკიანი ხაზოვანი სლაიდი (3 X ღერძისთვის, 2 Y/Z ღერძისთვის) - BOSCH REXROTH
7. X/Y/Z სამღერძიანი სრულად დახურული მარყუჟის ოპტიკური სახაზავი
8. ელექტრო ყუთის ტემპერატურის კონტროლის მოწყობილობა
9. შპინდელის გამაგრილებელი
10. სპირალური ჩიპების გადაგორების მოწყობილობა და უკანა რკინის ჩიპების კონვეიერის რკინის ჩიპების ვაგონი
11. წყალი ღერძის ცენტრიდან, რგოლისებრი წყლის შესხურება
12. შეუბერეთ ჰაერი ღერძის ცენტრში და შემდეგ რგოლში.
13. ხუთღერძიანი თავიანი ნახევარმთვარე წყალს უბერავს, ნახევარმთვარე კი ჰაერს.
14. წინა და გვერდითი მომუშავე კარებისთვის უსაფრთხოების 1 ტიპის საკეტი
15. შპინდელის ცირკულაციის გაგრილების მოწყობილობა.
16. წყალგაუმტარი მოქმედი ფლუორესცენტური ნათურა
17. ჰიდრავლიკური სადგურის მოწყობილობა
18. Renishaw OMP60 ინფრაწითელი ზონდის ბლოკი
19. Renishaw Laser Tool Setter
20. ცენტრალური ცენტრალიზებული ავტომატური კვების საპოხი მოწყობილობა
21. ოპერაციის მხარის გამწმენდი წყლის პისტოლეტი და ჰაერის ინტერფეისი
22. ჭრის სითხის გაგრილების სისტემა
23. სრულად დახურული დამცავი ლითონის ფურცელი
24. საოპერაციო ყუთი
25. ელექტრო ყუთი აღჭურვილია კონდიციონერით
26. Siemens-ის ელექტრონული სახელური
27. ფეხის მუშაობითი შპინდელის ხელსაწყოს გაშვების ჩამრთველი
28. საძირკვლის დონის ბალიშები და საძირკვლის ჭანჭიკები
29. რეგულირების ხელსაწყოები და ხელსაწყოების ყუთები
30. ტექნიკური სახელმძღვანელო
პარამეტრი
| ნივთი | უნივერსიტეტი | FH100P-C |
| X ღერძის მოძრაობა | mm | 1000 |
| Y ღერძის მოძრაობა | mm | 1150 |
| Z ღერძის მოძრაობა | mm | 1000 |
| მანძილი ღერძის ცხვირიდან სამუშაო მაგიდის ზედაპირამდე | mm | 160-1160 |
| ჰორიზონტალური საღარავი თავი | mm | 30-1030 |
| მიწოდების/სწრაფი გადაადგილების სიჩქარე | მ/წთ | 40 |
| კვების ძალა | KN | 10 |
| მბრუნავი მაგიდა (C ღერძი) | ||
| სამუშაო მაგიდის ზომა | mm | Ø1050 |
| მაქსიმალური დატვირთვა მაგიდისთვის (ფრეზი) | kg | 4000 |
| მაგიდის მაქსიმალური დატვირთვა (მობრუნება) | kg | 3000 |
| როტრეის მაგიდა | ბრ/წთ | 45 |
| ფრეზირების/დატრიალების სამუშაო მაგიდა (ნაერთი დაფქვა და დატრიალება) | ბრ/წთ | 500 |
| მინიმალური გაყოფის კუთხე | ° | 0.001 |
| ნომინალური ბრუნვის მომენტი | Nm | 1330 წელი |
| მაქსიმალური ბრუნვის მომენტი | Nm | 2630 |
| CNC საქანელა საღარავი თავი (B ღერძი) | ||
| რხევის დიაპაზონი (0=ვერტიკალური/180=დონე) | ° | -15~180 |
| სწრაფი გადაადგილებისა და კვების სიჩქარე | ბრ/წთ | 103 |
| მინიმალური გაყოფის კუთხე | ° | 0.001 |
| ნომინალური ბრუნვის მომენტი | Nm | 1050 |
| მაქსიმალური ბრუნვის მომენტი | Nm | 2130 |
| შპინდელი (დატრიალება და ფრეზირება) | ||
| ღერძის სიჩქარე | ბრ/წთ | 10000 |
| შპინდელის სიმძლავრე | Kw | 42/58 |
| შპინდელის ბრუნვის მომენტი | Nm | 215/350 |
| შპინდელის კონუსი |
| HSKA100 |
| მანძილი ღერძის ცენტრიდან სხივის გამტარი ზედაპირი | mm | 1091.5 |
| მოდელი | ერთეული | FH100P-C |
| ხელსაწყოების ჟურნალი | ||
| ინსტრუმენტის ინტერფეისი |
| HSKA100 |
| ხელსაწყოების მჭიდის ტევადობა | PCS | 40 |
| ხელსაწყოს მაქსიმალური დიამეტრი/სიგრძე/წონა |
| Ø135/300/12 |
| ხელსაწყოს გადამრთველი (ხელსაწყოზე გადასასვლელად) | S | 2 |
| საზომი მოწყობილობა | ||
| ინფრაწითელი ზონდი | რენშიშო OMP60 | |
| ხელსაწყოს აღმოჩენის ინსტრუმენტი სამუშაო დამუშავების ზონაში | რენშიშო NC4F230 | |
| დამუშავების სიმძლავრე | ||
| მაქსიმალური ბურღვის დიამეტრი (საშუალო ფოლადი) |
| Ø50 |
| მაქსიმალური შეხების დიამეტრი (საშუალო ფოლადი) |
| M40 |
| მაქსიმალური დაფქვის დიამეტრი (საშუალო ფოლადი) |
| 250 |
| სიზუსტე (ISO230-2 და VDI3441) | ||
| X/Y/Z პოზიციონირების სიზუსტე | mm | 0.006 |
| X/Y/Z განმეორებითი პოზიციონირების სიზუსტე | mm | 0.004 |
| B/C პოზიციონირების სიზუსტე |
| 8" |
| B/C განმეორებითი პოზიციონირების სიზუსტე | 4" | |
| კონტროლის სისტემა |
| Siemens840D |
| მანქანის სიმაღლე (ზოგადი მანქანა) | mm | 3650 |
| ძირითადი მანქანისთვის დაკავებული ფართობი (სიგანე*სიგანე) | mm | 5170x3340 |
| ხელსაწყოების მაღაზიისთვის განკუთვნილი ადგილი (სიგანე*სიგანე) | mm | 1915x1400 |
| ჩიპების კონვეიერის დაკავებული ტერიტორია (სიგრძე*სიგანე) | mm | 3120x1065 |
| წყლის ავზის დაკავებული ფართობი (სიგანე*სიგანე) | mm | 1785x1355 |
| დანადგარისთვის დაკავებული მთლიანი ფართობი (სიგრძე*სიგანე) | mm | 6000x3750 |
| მანქანის წონა | Kg | 21000 |
CNC მანქანაკონტროლერი
| კონტროლის სისტემა | Siemens 840DSL (ძრავა და ამძრავი) | ||
| საკონტროლო ღერძების რაოდენობა | 5-ღერძიანი ერთდროული ფრეზირება ერთდროული დატრიალებით (NC ღერძი + შპინდელი, BC ღერძი) | ||
| 5 ღერძის ერთდროული კონტროლი ერთდროული ფრეზირება ბრუნვასთან ერთად | პოზიციონირების ღერძი | სტანდარტული X, Y, Z, B, C | |
| ინტერპოლაცია | სწორი ხაზი | X, Y, Z, B, C ღერძები (X, Y, Z, B, C შეიძლება კომპენსირებული იყოს) | |
| რკალი | X, Y, Z, B, C ღერძები (X, Y, Z, B, C შეიძლება კომპენსირებული იყოს) | ||
| მინიმალური ინსტრუქციის ერთეული | 0.001 მიკრონი | ||
| მინიმალური საკონტროლო ერთეული | 0.1 ნმ | ||
| ჩვენება | 19LCD | ||
| საავტომობილო | სამმაგი გადატვირთვის შესაძლებლობა აბსოლუტური კოდირებით (კოდერის პოზიცია არასდროს იკარგება) | ||
| გარე კომუნიკაციის ფუნქცია | Ethernet და RS232C ინტერფეისი | ||
| ოპერაციის რეჟიმი | MDI, ავტომატური, მექანიკური, საჭე, ორიგინალი (აბსოლუტური), REPOS | ||
| პროგრამულად | ონლაინ ISO ენის რედაქტორი | ||
| PLC პროგრამირების მაქსიმალური შენახვის მოცულობა | 2048 კბ | ||
| ინტერპოლაციის ფუნქცია | სწორი ხაზები, წრეები, რომლებიც გადის ცენტრალურ წერტილებში, სპირალები, წვრილი ზედაპირები, მაღალი სიჩქარის პარამეტრები და ა.შ. | ||
| ხელსაწყოს ოფსეტების რაოდენობა | 512 ჯგუფი | ||
| ხელის ბორბლის გადიდება | 0.1/0.01/0.001 მმ | ||
| მინიმალური პარამეტრი და მოძრავი ერთეულები | 1მკმ/X,Y,Z | ||
| მონაცემთა დაზოგვა | მეხსიერების მონაცემები არასდროს დაიკარგება გამორთვის დროს | ||
| საკვების სიჩქარე | 0%-150% | ||
| სწრაფი გადიდება | 0%-100% | ||
| შეყვანის და გამოყვანის ინტერფეისი | Ethernet და RS232C ინტერფეისი, CF ბარათი, USB სარეზერვო ასლი | ||
| ჩვენების ენა | ჩინური და ინგლისური | ||
სტანდარტული კონფიგურაციის რაოდენობა
| No | აქსესუარის დასახელება | ერთეული | რაოდენობა |
| 1 | ფეხის მართვის ჩამრთველი | ნაკრები | 1 |
| 2 | ჰიდრავლიკური დამჭერი მექანიზმი | ნაკრები | 1 |
| 3 | ცენტრალიზებული შეზეთვის მოწყობილობა | ნაკრები | 1 |
| 4 | გაგრილების სისტემა | ნაკრები | 1 |
| 5 | სამუშაო ნათურა | ნაკრები | 1 |
| 6 | სამფეროვანი განათება | ნაკრები | 1 |
| 7 | ჰორიზონტალური ხიდი | ც. | 1 |
| 8 | დაზგის შესაკრავები | ნაკრები | 1 |
| 9 | სტანდარტული ხელსაწყოების პაკეტი | ნაკრები | 1 |
| 10 | უსაფრთხოების კარის საკეტი | ნაკრები | 1 |
| 11 | საძირკვლის ნაკრები | ნაკრები | 1 |
| 12 | დააინსტალირეთ რეგულირების ინსტრუმენტი | ნაკრები | 1 |
| 13 | ხისტი დარტყმა და შპინდელის მრავალპუნქტიანი პოზიციონირება | ნაკრები | 1 |
| 14 | ხრახნიანი კონვეიერი და ავტომატური ჩიპების მოსაშორებელი მანქანა | ნაკრები | 1 |
| 15 | სტანდარტული ჰიდრავლიკური სისტემა | ნაკრები | 1 |
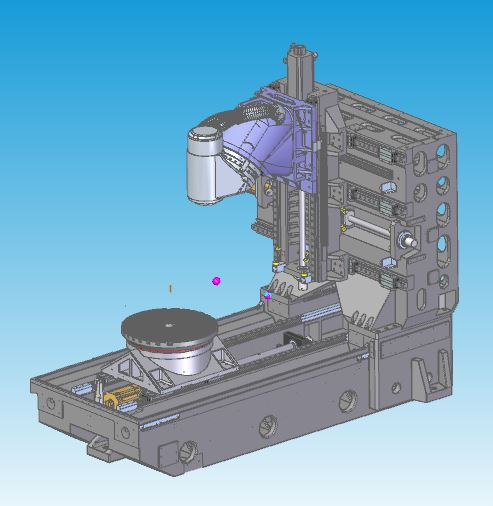
დიზაინის მახასიათებლები | საუკეთესო მექანიკური მავთულის ჩამოსხმის ანალიზის დიზაინი
სრული ყუთის ტიპის თერმოსიმეტრიული ჩამოსხმის სტრუქტურა, Meehanna-ს კლასის მაღალი ხარისხის თუჯის გამოყენებით
შინაგანი სტრესის აღმოსაფხვრელად გამკვრივება და ბუნებრივი დაბერების მკურნალობა
სტრუქტურული ბუნებრივი სიხშირის ვიბრაცია გამორიცხავს მასალის დამუშავების სტრესს
დიდი ფართობის მაღალი სიხისტის სვეტის დიზაინი სრული კედლით, ეფექტურად აუმჯობესებს სიხისტეს და სტატიკურ და დინამიურ სიზუსტეს.
სამღერძიანი ღრუ გაგრილების ხრახნიანი ამძრავი
CNC საქანელა საღარავი თავი (B ღერძი)
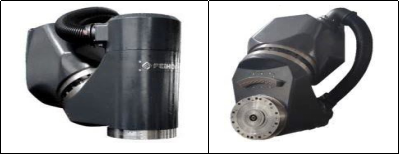
დიზაინის მახასიათებლები
ჩაშენებული DD ძრავა ნულოვანი ტრანსმისიის ჯაჭვით, უკუქცევის გარეშე
მაღალი აჩქარების მახასიათებლები
ღერძის ხელსაწყოს ცხვირის წერტილსა და სტრუქტურულ საყრდენ წერტილს შორის უმოკლესი მანძილი უზრუნველყოფს ჭრის მაქსიმალურ სიმყარეს.
უფრო დიდი YRT საკისრები ზრდის სიმყარეს
აღჭურვილია HEIDENHAIN-ის მაღალი სიზუსტის მბრუნავი კოდირების საზომი სისტემით, სრულად დახურული მარყუჟის კონტროლით საუკეთესო სიზუსტის უზრუნველსაყოფად
ღერძისა და B-ღერძის გაგრილების სისტემის დიზაინი სითბოს გადაცემის შესამცირებლად
მბრუნავი მაგიდა (C ღერძი)
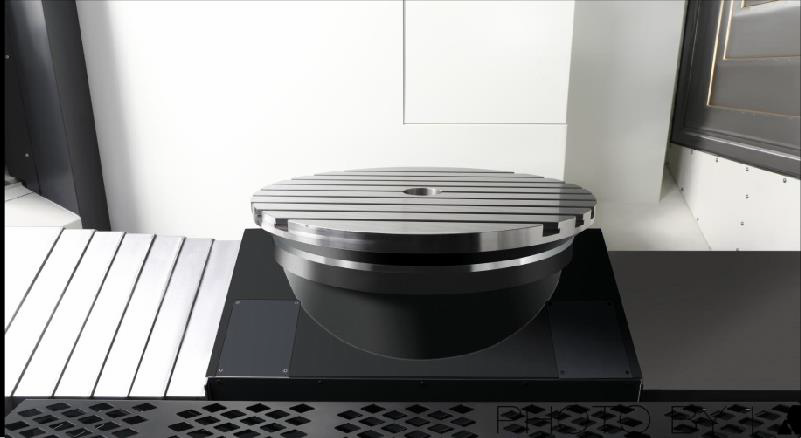
დიზაინის მახასიათებლები
ჩაშენებული DD ძრავა ნულოვანი ტრანსმისიის ჯაჭვით, უკუქცევის გარეშე
მაღალი აჩქარებისა და შენელების რეაგირების მახასიათებლები
უფრო დიდი YRT საკისრები ზრდის სიმყარეს
დიდი ნომინალური მამოძრავებელი ბრუნვის მომენტი, პოზიციონირება და დამუშავება მაგიდის პოზიციონირებისა და დამჭერი მოწყობილობით
დააკმაყოფილეთ დამუშავების ორი საჭიროება - ფრეზირება და ფრეზირება-დატრიალება, შეამცირეთ სამუშაო ნაწილის დამუშავება და გააუმჯობესეთ პროდუქტის სიზუსტე.
აღჭურვილია HEIDENHAIN-ის მაღალი სიზუსტის მბრუნავი კოდირების საზომი სისტემით, სრულად დახურული მარყუჟის კონტროლით საუკეთესო სიზუსტის უზრუნველსაყოფად
გაგრილების სისტემის დიზაინი სითბოს გადაცემის შესამცირებლად
ასაწევი ხელსაწყოების დასაყენებელი
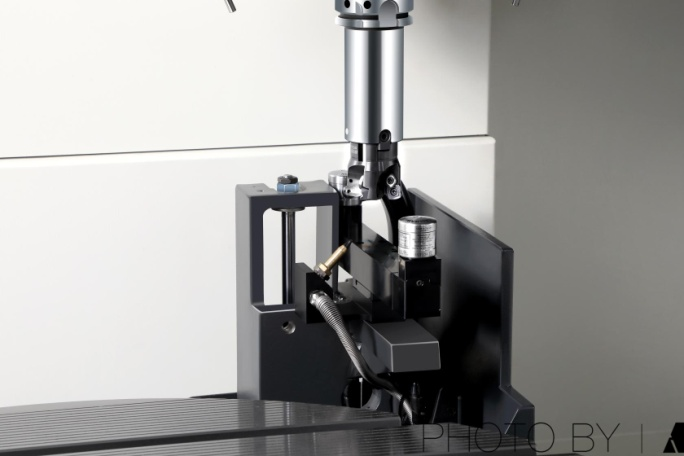
დიზაინის მახასიათებლები
აღჭურვილია Ransishaw NC4F230 უკონტაქტო ლაზერული ხელსაწყოს დასაყენებელი მოწყობილობით უფრო მაღალი სიზუსტისთვის
ხელსაწყოს ავტომატური დაყენება მანქანაზე, ხელსაწყოს კომპენსაციის ავტომატური განახლება
ხელსაწყოს დასაყენებელი მოწყობილობის აწევა და დაწევა შესაძლებელია დამუშავების ზედაპირის სივრცის დაზოგვის მიზნით
სრულად დალუქული ლითონის ფურცლის დიზაინი იცავს ხელსაწყოს დასამაგრებელს წყლისა და რკინის ნამსხვრევებისგან დამუშავების დროს
ინფრაწითელი ზონდი
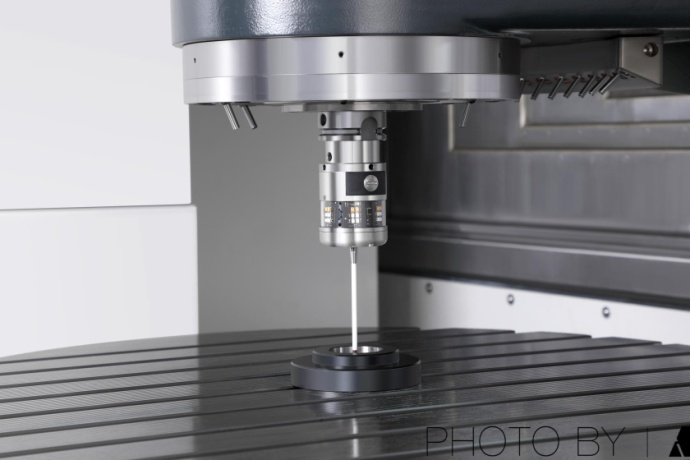
დიზაინის მახასიათებლები
აღჭურვილია Ransishaw OMP60 ოპტიკური სენსორული ზონდით
დანადგარზე სამუშაო ნაწილის გასწორება და ზომის შემოწმება, ხელით შემოწმების შეცდომების შემცირება, პროდუქტის სიზუსტის და დამუშავების ეფექტურობის გაუმჯობესება
90%-იანი დაზოგვა აპარატზე დახმარების დროს
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...