


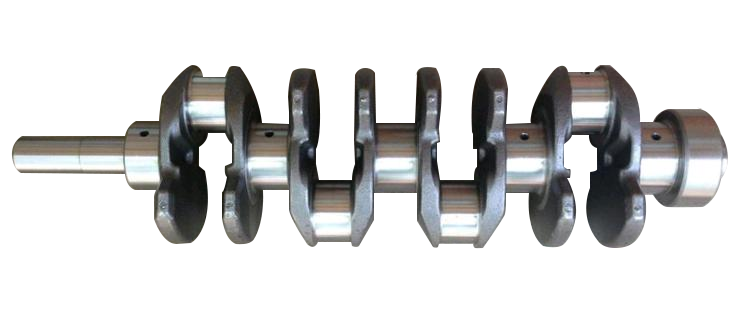
სპეციფიკური მანქანა ამწე ლილვისთვის HG40/50QZ

პროდუქტის კონფიგურაცია
პროდუქტის მიმოხილვა
CNC დაზგა, რომელიც განკუთვნილია CNC დაზგებისთვის, შექმნილია CNC დაზგების მაღალი ეფექტურობისა და ზუსტი დამუშავებისთვის და სპეციალურად შემუშავებულია საავტომობილო, საზღვაო და მძიმე ტექნიკის ინდუსტრიების წარმოების საჭიროებებისთვის. ქვეშპინდელის თანამშრომლობითი მართვის, ინდექსირების სპეციალური სამაგრების სისტემისა და სინქრონული ბრუნვის ტექნოლოგიის ინტეგრირებით, ეს მოწყობილობა საშუალებას იძლევა ერთ და მრავალ დაზგიანი CL ლილვების რთული ექსცენტრული დამუშავების, რაც მნიშვნელოვნად აუმჯობესებს დამუშავების ეფექტურობას და დინამიურ სტაბილურობას მაღალი სიზუსტის, დიდი მოცულობის CL ლილვის წარმოების მოთხოვნების დასაკმაყოფილებლად.
მახასიათებლები
მრავალღერძიანი თანამშრომლობა და სპეციალური მოწყობილობების სისტემა:
აღჭურვილია შპინდელის ქვე-შპინდელით და მუხლა ლილვისთვის სპეციფიკური ინდექსირების სამაგრებით, რაც უზრუნველყოფს მრავალფუნქციური მუხლა ლილვების სწრაფ პოზიციონირებას და ზუსტ დამაგრებას, ამავდროულად მინიმუმამდე ამცირებს ხელით რეგულირების საჭიროებას.
ინდექსირების მექანიზმი საშუალებას იძლევა მოქნილი კუთხური რეგულირებისა, რათა მოერგო დამუშავების მრავალფეროვანი მოთხოვნები ერთჯერადი და მრავალსაფეხურიანი მუხლა ლილვაკებისთვის.
რთული ექსცენტრული დამუშავების შესაძლებლობა:
მთავარ და დამხმარე შპინდელს შორის სინქრონული ბრუნვის კონტროლი უზრუნველყოფს ექსცენტრული მუხლა ლილვის მონაკვეთების ზუსტ დატრიალებას, რაც მნიშვნელოვნად ზრდის დინამიურ სიმტკიცეს ჭრის დროს, რათა თავიდან იქნას აცილებული ვიბრაციებით გამოწვეული ზედაპირული დეფექტები.
მხარს უჭერს მუხლა ლილვის შემაერთებელი ღეროს სამაგრების, მთავარი სამაგრების და ფლანგის ბოლოების ინტეგრირებულ დამუშავებას, რაც უზრუნველყოფს ზედაპირის შესანიშნავ დამუშავებას მაღალი სიზუსტის სტანდარტების დასაკმაყოფილებლად.
მაღალი სიხისტის სტრუქტურა და ინტელექტუალური კონტროლი:
აღჭურვილია მაღალი სიხისტის თუჯის საწოლით, რომელიც შერწყმულია ზუსტი სახელმძღვანელო სისტემებთან, რაც უზრუნველყოფს სტაბილურობას და გამძლეობას მძიმე ჭრის პირობებში.
ინტეგრირებული ინტელექტუალური CNC სისტემა მხარს უჭერს მრავალპროცესიან პროგრამირებას და რეალურ დროში მონიტორინგს, ამარტივებს ოპერაციებს და აძლიერებს ავტომატიზაციას.
მაღალი ეფექტურობა და მოქნილი ადაპტირება:
მოდულური დიზაინი საშუალებას იძლევა სწრაფად შეიცვალოს კონფიგურაცია სხვადასხვა სპეციფიკაციების მუხლა ლილვებთან ადაპტაციისთვის, რაც ამცირებს დაყენების დროს.
სტანდარტული ავტომატიზირებული დამხმარე ფუნქციები (მაგ., ჩიპის მართვა) მინიმუმამდე ამცირებს ხელით ჩარევას და ოპტიმიზაციას უკეთებს აღჭურვილობის გამოყენებას.
დასკვნა:
იგი აღჭურვილია დამხმარე შპინდელისა და შესაბამისი მუხლა ლილვებისთვის სპეციალური სამაგრებითა და ინდექსირების მექანიზმებით. შესაძლებელია როგორც ერთი, ასევე მრავალი მუხლა ლილვის ექსცენტრული დამუშავება. მთავარი ლილვი და დამხმარე მთავარი ლილვი შეიძლება სინქრონულად ბრუნავდეს, რათა გაიზარდოს მუხლა ლილვის დინამიური სიმტკიცე ჭრის დროს.
აპლიკაციები
ინდუსტრიები:საავტომობილო ძრავები, საზღვაო ენერგეტიკული სისტემები, მძიმე საინჟინრო დანადგარები, დიზელის ძრავების წარმოება.
ტიპიური სცენარები:
ავტომობილები: მსუბუქი ავტომობილების/კომერციული ავტომობილების ძრავის ლილვაკების სრულპროცესორული ზუსტი დამუშავება.
საზღვაო: მრავალსაფრენი ექსცენტრული ბრუნვა და დიდი საზღვაო ლილვების კომპლექსური კონტურული ფორმირება.
საინჟინრო დანადგარები: ექსკავატორებისა და ამწეებისთვის მძიმე ტვირთამწეობის ლილვაკების დიდი მოცულობის წარმოება.
ენერგეტიკული აღჭურვილობა: გენერატორის კომპლექტის ლილვაკების მაღალი სიზუსტის შეკეთება და ხელახლა წარმოება.
ტექნიკური მახასიათებლები
| პარამეტრი | სახელი | ერთეული | HG40/50QZ |
| საწოლი | საწოლის კონფიგურაცია | / | საწოლის ძირი ერთიანია, სტანდარტული 45°-იანი დახრილობის კუთხით. |
| X/Z სახელმძღვანელო ფორმა | / | ზუსტი ხაზოვანი ლილვაკებიანი სახელმძღვანელოები | |
| სამუშაო დიაპაზონი | მაქსიმალური ბრუნვის დიამეტრი საწოლზე | mm | Φ500 |
| მაქსიმალური ჭრის დიამეტრი | mm | ლილვი: φ250, დისკი: φ400 | |
| მაქსიმალური დამუშავების ხანგრძლივობა | mm | 500 | |
| მაქსიმალური დახრის მანძილი | mm | 590 | |
| არხი | X/Z ღერძის მაქსიმალური გადაადგილება | mm | 220/650 |
| X/Z ღერძის სწრაფი გადაადგილების სიჩქარე | მ/წთ | 20/20 | |
| შპინდელი | ღერძის თავი | HSK | A2-8 |
| შპინდელის კონუსური |
| 100# მეტრული კონუსი | |
| შპინდელის ხვრელის დიამეტრი | mm | Φ90 | |
| მაქსიმალური ღერძის სიჩქარე | ბრ/წთ | 3000 | |
| ქვეშპინდი | ქვეშპინდელის თავი | HSK | A2-5 |
| ხვრელის დიამეტრი | mm | Φ46 | |
| მაქსიმალური ქვეშპინდელის სიჩქარე | ბრ/წთ | 1000 | |
| ჩაკი | ღერძის ღერძი | ინჩი | 8 ინჩი (ღრუ) |
| ქვეშპინდი | ინჩი | 6 ინჩი (ღრუ) | |
| კოშკი | კოშკურის ტიპი | / | 100-8T |
| ხელსაწყოს დამჭერის სპეციფიკაცია | mm | □25*25, მრგვალი ნახვრეტის ხელსაწყოს დამჭერი Φ40 | |
| ჩიპების მოცილება | ჩიპების მოცილების მეთოდი |
| ავტომატური უკანა |
| მთავარი ძრავის სიმძლავრე | შპინდელის სერვოძრავის სიმძლავრე | KW | 11-15 |
| გარე განზომილება | სიგრძე*სიგანე*სიმაღლე | mm | 2550*1730*1840 |
| წონა | kg | 4300/4700 | |
| დამუშავების სიზუსტე | განმეორებითი პოზიციონირების სიზუსტე X/Y | mm | 0.003/0.005 |
| მომრგვალება | mm | 0.005 | |
| დიამეტრის კონსისტენცია | mm | 0.015/300 | |
| სიბრტყე | mm | 0.015/300 (მხოლოდ ჩაზნექილი) | |
| ზედაპირის უხეშობა (ალუმინი/ფოლადი) | Ra | 0.8~1.6 | |
| დაცვის ფორმები | სრულად დახურული სამოსელი | ნაკრები | 1 |
მრავალღერძიანი თანამშრომლობა და სპეციალური მოწყობილობების სისტემა:
აღჭურვილია შპინდელის ქვე-შპინდელით და მუხლა ლილვისთვის სპეციფიკური ინდექსირების სამაგრებით, რაც უზრუნველყოფს მრავალფუნქციური მუხლა ლილვების სწრაფ პოზიციონირებას და ზუსტ დამაგრებას, ამავდროულად მინიმუმამდე ამცირებს ხელით რეგულირების საჭიროებას.
ინდექსირების მექანიზმი საშუალებას იძლევა მოქნილი კუთხური რეგულირებისა, რათა მოერგო დამუშავების მრავალფეროვანი მოთხოვნები ერთჯერადი და მრავალსაფეხურიანი მუხლა ლილვაკებისთვის.
რთული ექსცენტრული დამუშავების შესაძლებლობა:
მთავარ და დამხმარე შპინდელს შორის სინქრონული ბრუნვის კონტროლი უზრუნველყოფს ექსცენტრული მუხლა ლილვის მონაკვეთების ზუსტ დატრიალებას, რაც მნიშვნელოვნად ზრდის დინამიურ სიმტკიცეს ჭრის დროს, რათა თავიდან იქნას აცილებული ვიბრაციებით გამოწვეული ზედაპირული დეფექტები.
მხარს უჭერს მუხლა ლილვის შემაერთებელი ღეროს სამაგრების, მთავარი სამაგრების და ფლანგის ბოლოების ინტეგრირებულ დამუშავებას, რაც უზრუნველყოფს ზედაპირის შესანიშნავ დამუშავებას მაღალი სიზუსტის სტანდარტების დასაკმაყოფილებლად.
მაღალი სიხისტის სტრუქტურა და ინტელექტუალური კონტროლი:
აღჭურვილია მაღალი სიხისტის თუჯის საწოლით, რომელიც შერწყმულია ზუსტი სახელმძღვანელო სისტემებთან, რაც უზრუნველყოფს სტაბილურობას და გამძლეობას მძიმე ჭრის პირობებში.
ინტეგრირებული ინტელექტუალური CNC სისტემა მხარს უჭერს მრავალპროცესიან პროგრამირებას და რეალურ დროში მონიტორინგს, ამარტივებს ოპერაციებს და აძლიერებს ავტომატიზაციას.
მაღალი ეფექტურობა და მოქნილი ადაპტირება:
მოდულური დიზაინი საშუალებას იძლევა სწრაფად შეიცვალოს კონფიგურაცია სხვადასხვა სპეციფიკაციების მუხლა ლილვებთან ადაპტაციისთვის, რაც ამცირებს დაყენების დროს.
სტანდარტული ავტომატიზირებული დამხმარე ფუნქციები (მაგ., ჩიპის მართვა) მინიმუმამდე ამცირებს ხელით ჩარევას და ოპტიმიზაციას უკეთებს აღჭურვილობის გამოყენებას.
დასკვნა:
იგი აღჭურვილია დამხმარე შპინდელისა და შესაბამისი მუხლა ლილვებისთვის სპეციალური სამაგრებითა და ინდექსირების მექანიზმებით. შესაძლებელია როგორც ერთი, ასევე მრავალი მუხლა ლილვის ექსცენტრული დამუშავება. მთავარი ლილვი და დამხმარე მთავარი ლილვი შეიძლება სინქრონულად ბრუნავდეს, რათა გაიზარდოს მუხლა ლილვის დინამიური სიმტკიცე ჭრის დროს.
| პარამეტრი | სახელი | ერთეული | HG40/50QZ |
| საწოლი | საწოლის კონფიგურაცია | / | საწოლის ძირი ერთიანია, სტანდარტული 45°-იანი დახრილობის კუთხით. |
| X/Z სახელმძღვანელო ფორმა | / | ზუსტი ხაზოვანი ლილვაკებიანი სახელმძღვანელოები | |
| სამუშაო დიაპაზონი | მაქსიმალური ბრუნვის დიამეტრი საწოლზე | mm | Φ500 |
| მაქსიმალური ჭრის დიამეტრი | mm | ლილვი: φ250, დისკი: φ400 | |
| მაქსიმალური დამუშავების ხანგრძლივობა | mm | 500 | |
| მაქსიმალური დახრის მანძილი | mm | 590 | |
| არხი | X/Z ღერძის მაქსიმალური გადაადგილება | mm | 220/650 |
| X/Z ღერძის სწრაფი გადაადგილების სიჩქარე | მ/წთ | 20/20 | |
| შპინდელი | ღერძის თავი | HSK | A2-8 |
| შპინდელის კონუსური | 100# მეტრული კონუსი | ||
| შპინდელის ხვრელის დიამეტრი | mm | Φ90 | |
| მაქსიმალური ღერძის სიჩქარე | ბრ/წთ | 3000 | |
| ქვეშპინდი | ქვეშპინდელის თავი | HSK | A2-5 |
| ხვრელის დიამეტრი | mm | Φ46 | |
| მაქსიმალური ქვეშპინდელის სიჩქარე | ბრ/წთ | 1000 | |
| ჩაკი | ღერძის ღერძი | ინჩი | 8 ინჩი (ღრუ) |
| ქვეშპინდი | ინჩი | 6 ინჩი (ღრუ) | |
| კოშკი | კოშკურის ტიპი | / | 100-8T |
| ხელსაწყოს დამჭერის სპეციფიკაცია | mm | □25*25, მრგვალი ნახვრეტის ხელსაწყოს დამჭერი Φ40 | |
| ჩიპების მოცილება | ჩიპების მოცილების მეთოდი | ავტომატური უკანა | |
| მთავარი ძრავის სიმძლავრე | შპინდელის სერვოძრავის სიმძლავრე | KW | 11-15 |
| გარე განზომილება | სიგრძე*სიგანე*სიმაღლე | mm | 2550*1730*1840 |
| წონა | kg | 4300/4700 | |
| დამუშავების სიზუსტე | განმეორებითი პოზიციონირების სიზუსტე X/Y | mm | 0.003/0.005 |
| მომრგვალება | mm | 0.005 | |
| დიამეტრის კონსისტენცია | mm | 0.015/300 | |
| სიბრტყე | mm | 0.015/300 (მხოლოდ ჩაზნექილი) | |
| ზედაპირის უხეშობა (ალუმინი/ფოლადი) | Ra | 0.8~1.6 | |
| დაცვის ფორმები | სრულად დახურული სამოსელი | ნაკრები | 1 |
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...