


იდეალურიCNC სახვევი მანქანა2025 წლისთვის მთლიანად თქვენს კონკრეტულ ოპერაციულ საჭიროებებზეა დამოკიდებული. სწორი CNC სახვევი მანქანის შერჩევა სტრატეგიული ინვესტიციაა მომავალი ეფექტურობისა და მომგებიანობისთვის. ეს უზრუნველყოფს, რომ თქვენ აწარმოებთმაღალი სიზუსტის სახვევი ნაწილებიეფექტურად. აჩინეთის CNC სახვევი მანქანის მწარმოებელიშეუძლია შემოგთავაზოთ მრავალფეროვანი ვარიანტები თქვენი წარმოების მიზნებისთვის. ეს სახელმძღვანელო დაგეხმარებათ არჩევანის გაკეთებაში, რათა იპოვოთ თქვენთვის ოპტიმალურიCNC გადახვევის ცენტრიგანვიხილოთჭკვიანი წარმოების CNCგადაწყვეტა მოწინავე ავტომატიზაციისა და მონაცემთა ანალიზისთვის.
ძირითადი დასკვნები
- აირჩიეთCNC სახვევი მანქანათქვენი კონკრეტული საჭიროებების გათვალისწინებით, როგორიცაა თქვენს მიერ დამზადებული ნაწილების ზომა და გამოყენებული მასალები.
- სხვადასხვა მანქანებს, როგორიცაა ჰორიზონტალური, ვერტიკალური, შვეიცარიული ტიპის და მრავალღერძიანი, თითოეულს აქვს განსაკუთრებული სიძლიერე სხვადასხვა სახის სამუშაოებისთვის.
- ავტომატიზაციის ხელსაწყოების, როგორიცაა ზოლების მიმწოდებლები და რობოტები, დამატება მანქანებს ეხმარება უფრო დიდხანს იმუშაონ და მეტი ნაწილი დაამზადონ მუდმივი ადამიანის დახმარების გარეშე.
- მანქანის ისეთი მნიშვნელოვანი დეტალები, როგორიცაა ღერძის სიმძლავრე, ნაწილის ზომის ლიმიტები და ხელსაწყოს სიმძლავრე, გავლენას ახდენს იმაზე, თუ რამდენად კარგად მუშაობს მანქანა თქვენი დავალებების შესასრულებლად.
- კარგი ჩიპებისა და გამაგრილებლის სისტემები მნიშვნელოვანია მანქანის შეუფერხებლად მუშაობის, ხელსაწყოების უფრო ხანგრძლივი მომსახურებისა და ნაწილების კარგი გარეგნობის შესანარჩუნებლად.
CNC სახვევი მანქანების ტიპების კატეგორიზაცია თქვენი საჭიროებების შესაბამისად
სწორი CNC სახვევი დაზგის არჩევა იწყება არსებული სხვადასხვა ტიპის გაცნობით. თითოეული დაზგა უნიკალურ უპირატესობებს გვთავაზობს სხვადასხვა წარმოების მოთხოვნებისთვის.
ჰორიზონტალური CNC სახვევი მანქანები
ჰორიზონტალური CNC სახვევი მანქანები მრავალ საწარმოო გარემოში სამუშაო ძალაა. ისინი შესანიშნავად ახერხებენ დამუშავებას.დიდი დიამეტრის კომპონენტები, როგორიცაა ლილვები და ცილინდრებინავთობისა და გაზის მრეწველობა და მძიმე ტექნიკის წარმოება ხშირად იყენებენ ამ მანქანებს. ისინი ასევე შესანიშნავია პარტიული წარმოებისთვის, ეფექტურად ამუშავებენ ბევრ იდენტურ ნაწილს. ეს უზრუნველყოფს თანმიმდევრულ ხარისხს მინიმალური დაყენების დროით.
ეს მანქანები გვთავაზობენმყარი საყრდენი მძიმე სამუშაო ნაწილებისთვისეს სიმტკიცე ზრდის სტაბილურობას და ამცირებს ვიბრაციას დამუშავების დროს. ოპერატორებს ასევე აქვთ მარტივი წვდომა სამუშაო ნაწილზე და ხელსაწყოებზე, რაც ამარტივებს მონტაჟს და მოვლა-პატრონობას. ჰორიზონტალური CNC მანქანები ხშირად აღჭურვილია უფრო დიდი ავტომატური ხელსაწყოების შემცვლელით (ATC). ზოგიერთი მანქანა იწყებს მუშაობას...60-90 ხელსაწყოდა სიმძლავრეები შეიძლება გაფართოვდეს 120 ან თუნდაც 240 ხელსაწყომდე. ეს საშუალებას იძლევა მეტი სამუშაოს შესასრულებლად და ნაკლები ხელით ჩარევის შესასრულებლად. ჰორიზონტალური დამუშავების ცენტრები ასევე ძალიან ადაპტირებადია პალეტების სისტემებისთვის. მიუხედავად იმისა, რომ ვერტიკალურ მანქანებს შეიძლება ჰქონდეთ პალეტების შემცვლელები, ჰორიზონტალური მანქანები უკეთესად შეეფერება ხაზოვან პალეტების სისტემებს. მათ შეუძლიათ მიაღწიონ უფრო მაღალ ეფექტურობას, ზოგჯერ დაახლოებით 85%-ს სტანდარტული PC2-ით, დამოუკიდებელი ვერტიკალური მანქანის 40%-თან შედარებით. ამ მანქანების B-ღერძის ფუნქცია საშუალებას იძლევა ერთდროულად დამუშავდეს მრავალი ნაწილი საფლავის ქვის გამოყენებით. ეს მნიშვნელოვნად ზრდის პროდუქტიულობას, რადგან ოპერატორებს შეუძლიათ მოამზადონ შემდეგი საფლავის ქვა ციკლის განმავლობაში. ის იდეალურია სამუშაოებისთვის, რომლებიც საჭიროებენ დამუშავებას მრავალ მხარეს ან რთულ ხელსაწყოების ბილიკებზე.
ვერტიკალური CNC სახვევი მანქანები
ვერტიკალური CNC სახვევი მანქანები, რომლებსაც ხშირად VTL-ებს უწოდებენ, შესანიშნავია კონკრეტული დანიშნულებით გამოსაყენებლად. ისინი განსაკუთრებით კარგია მძიმე სამუშაო ნაწილებისთვის, განსაკუთრებით იმ სამუშაო ნაწილებისთვის, რომელთა დამუშავებისთვის ამწეები ან ავტომატიზაციაა საჭირო.გრავიტაცია ხელს უწყობს სამუშაო ნაწილის დამაგრებასVTL-ზე. ეს ზრდის სტაბილურობას და ამცირებს მაღალი დამჭერი წნევის საჭიროებას, რაც სასარგებლოა დელიკატური ნაწილებისთვის. VTL-ები ასევე ზოგავენ იატაკზე ადგილს. ისინი იკავებენნაკლები იატაკის ფართობიჰორიზონტალურ სატრიალო ცენტრებთან შედარებით, რაც ერთსა და იმავე ტერიტორიაზე მეტი მანქანის გამოყენების საშუალებას იძლევა. ვერტიკალურ სახვევს შეუძლია მხოლოდ მცირე სამუშაო დროის დაკავება.ნახევარი კვალიჰორიზონტალური დაზგის. ეს დიდი უპირატესობაა შეზღუდული სივრცის მქონე სახელოსნოებისთვის.
ვერტიკალური დანადგარები ასევე იდეალურია შეუსაბამო ფორმების ნაწილებისთვის. ეს არის ნაწილები, რომლებიც საჭიროებენ რთულ ფიქსაციას მათი უჩვეულო გეომეტრიის გამო. ისინი ასევე კარგად მუშაობენ დელიკატური სამუშაო ნაწილებისთვის, რომლებსაც სჭირდებათ დაბალი დამჭერი წნევა დაზიანების თავიდან ასაცილებლად. სამუშაო ნაწილის წონა პირდაპირ ეშვება მანქანის საძირკველში. ეს ხელს უშლის ღერძზე ღერძის გარეშე დატვირთვას. ვერტიკალური თბოიზოლაციის დანადგარები ეფექტურად ამუშავებენ რთულ ნაწილებს და შეწყვეტილი ჭრის მქონე ნაწილებს. ისინი ასევე კარგად მართავენ დაუბალანსებელ სამუშაო ნაწილებს.
შვეიცარიული ტიპის CNC სახვევი მანქანები
შვეიცარიული ტიპის CNC სახვევი დაზგები სპეციალისტები არიან სიზუსტეში. ისინი ფართოდ გამოიყენება ისეთ ინდუსტრიებში, როგორიცაასამედიცინო მოწყობილობების წარმოება, აერონავტიკა და ელექტრონიკაეს მანქანები იდეალურია მცირე, რთული, მაღალი სიზუსტის ნაწილების წარმოებისთვის. ეს მოიცავს სამედიცინო იმპლანტებს, აერონავტიკის კომპონენტებს, საათების ნაწილებს, ჰიდრავლიკურ ფიტინგებს და ელექტრო კონექტორებს. ისინი ასევე გავრცელებულიასაავტომობილო ინდუსტრიააქ ისინი აწარმოებენ საკიდრის, ბორბლების, მუხრუჭების, ტრანსმისიების, ძრავების, გამონაბოლქვი და საწვავის სისტემების, ასევე ელექტრო სისტემების ნაწილებს. ისინი განსაკუთრებით შესაფერისია თხელი კედლებით, ღრმა ჭრილებით, დახვეწილი დიზაინითა და დახვეწილი მახასიათებლებით შექმნილი რთული კომპონენტებისთვის.
შვეიცარიული ტიპის მანქანები ძალიან მკაცრ ტოლერანტობას აღწევენ. მათ შეუძლიათ ისეთი მკაცრი ტოლერანტობის შენარჩუნება, როგორიცაა±0.0005 ინჩი, ნაწილის გეომეტრიისა და მასალის მიხედვით. ზოგიერთს შეუძლია ულტრამკაცრი ტოლერანტობის მიღწევაც კი±0.0002 ინჩი ან ორი მიკრონიისინი ამუშავებენ 1/16 ინჩიდან 2 5/8 ინჩამდე ზომის ნაწილებს. მათ შეუძლიათ 1-1/4 ინჩამდე დიამეტრის მიკრონაწილების დამუშავება. ასევე, ისინი ამუშავებენ 0.125 ინჩამდე დიამეტრის მქონე ნაწილებს. ამ მანქანებს შეუძლიათ 1.259 ინჩამდე (32 მმ) დიამეტრის ნაწილების დამუშავება.
მრავალღერძიანი CNC სახვევი ცენტრები
მრავალღერძიანი CNC სახვევი ცენტრები დამუშავების ტექნოლოგიის მწვერვალს წარმოადგენს. ისინი ერთ მანქანაში აერთიანებენ სახვევის, ფრეზისა და ბურღვის ოპერაციებს. ეს შესაძლებლობა მათ საშუალებას აძლევს, ერთ კონფიგურაციაში შექმნან უაღრესად რთული ნაწილები. ისეთი ინდუსტრიები, როგორიცაა აერონავტიკა, მედიცინა და საავტომობილო, დიდწილად ეყრდნობიან ამ მანქანებს რთული კომპონენტებისთვის. ისინი აწარმოებენ ნაწილებს რთული გეომეტრიით და მკაცრი ტოლერანტობით.
ეს მოწინავე მანქანებიხელსაწყოს ორიენტაციის ოპტიმიზაციაეს იწვევს მაქსიმალურ ეფექტურობას და სიზუსტეს. ისინი აღწევენ უფრო სწრაფ ციკლებს და ზოგავენ მნიშვნელოვან დროს დავალებებს შორის გადასვლების მინიმიზაციით. მრავალფუნქციური CNC დამუშავების ავტომატიზაცია ასევე ამცირებს ადამიანური შეცდომის რისკებს. ეს ამცირებს ხელახალ დამუშავებას და შეფერხებებს, რაც ხშირად შეინიშნება 3-ღერძიან დაზგებში. მრავალფუნქციური დაზგები უზრუნველყოფენ უმაღლეს სიზუსტეს და სიზუსტეს. ისინი ამუშავებენ რთულ დიზაინებს ხელით რეგულირების ან ხელსაწყოების შეცვლის გარეშე.
5-ღერძიანი ან მეტი კონფიგურაციის მქონე დანადგარებს შეუძლიათ უფრო ღრმა, ზუსტი ჭრილებისა და ფორმების გაკეთება. ოპერატორებს არ სჭირდებათ სამუშაო ნაწილის მოხსნა ან პოზიციონირება. მეტი ღერძი ნიშნავს რთული დიზაინის უფრო ადვილ შექმნას.უფრო დიდი სიზუსტემრავალფუნქციური CNC დამუშავება ასრულებს მრავალ ოპერაციას ხელით ხელსაწყოების შეცვლის გარეშე. შეცდომების შესამცირებლად ის იყენებს კომპიუტერის მიერ კონტროლირებად ჭრას და პოზიციონირებას. ინტეგრირებული ნაწილების ზონდირება საშუალებას იძლევა ავტომატიზირებული შემოწმებისა და კორექტირების. ეს მანქანები წარმოქმნიან უფრო სუფთა, მაღალი ხარისხის დამუშავებას. მოკლე ხელსაწყოები ამცირებს მანქანის ვიბრაციის ეფექტს. მრავალფუნქციური CNC დამუშავება აერთიანებს ისეთ ოპერაციებს, როგორიცაა ბურღვა, დატრიალება და დაფქვა ერთ წარმოების ფაზაში. ეს გამორიცხავს გარდამავალ ეტაპებს. ის ასევე საშუალებას იძლევა შეიქმნას რთული გეომეტრიები ხელსაწყოების სხვადასხვა ზედაპირზე და კუთხეზე ორიენტირებით.
ხუთღერძიანი დამუშავება უფრო მკაცრ ტოლერანტობას და გლუვ ზედაპირებს უზრუნველყოფს. ის ინარჩუნებს ოპტიმალურ ჭრის კუთხეებს ნაკლები დაყენებით. რთული ნაწილების მცირე და საშუალო მოცულობისთვის, 5-ღერძიანი დამუშავება ამცირებს დაყენების დროს. ის ასევე აუმჯობესებს განმეორებადობას. ეს გადაწყვეტილებები იდეალურია იმ ნაწილებისთვის, რომლებიც საჭიროებენ დამუშავებას მრავალ მხარეს კრიტიკული ტოლერანტობით. ისინი ასევე კარგად მუშაობენ, როდესაც ხელსაწყოზე წვდომა შეზღუდულია სტანდარტული ორიენტაციებით. ხუთღერძიანი დამუშავება, როგორც წესი, აღწევს ზუსტ დიაპაზონს.±0.01–0.02 მმ (±0.0004–0.0008 ინჩი)ოპტიმალურ პირობებში, კრიტიკული აერონავტიკის ან სამედიცინო ნაწილებისთვის მას შეუძლია მიაღწიოს ±0.005 მმ-ს (±0.0002 ინჩი). ეს მნიშვნელოვნად უკეთესია, ვიდრე ზოგადი CNC ფრეზირების ±0.05 მმ (±0.002 ინჩი).
მრავალღერძიანი CNC დანადგარები უფრო მეტ სიზუსტეს გვთავაზობენ. ისინი აწარმოებენ ზუსტად დამუშავებულ და გლუვ ნაწილებს. ეს ნაწილები რთული ან შეუძლებელი ხდება 3-ღერძიანი დანადგარებით. ისინი საშუალებას იძლევიან რთული გეომეტრიის ერთ კონფიგურაციაში მიღებას. ეს გამორიცხავს სამუშაო ნაწილის გადაადგილების საჭიროებას, რაც ამცირებს სიზუსტეს. მრავალღერძიანი დამუშავება ზრდის წარმოების სიჩქარეს. ის საშუალებას იძლევა მეტი მასალის მოცილებას ერთ ბრუნზე. ის ასევე აუმჯობესებს ციკლის დროს გაფართოებული ხელსაწყოების შესაძლებლობებისა და ერთდროული დამუშავების გზით. ეს დანადგარები ასრულებენ ყველა ფრეზირებისა და დატრიალების ოპერაციას რთული გეომეტრიისთვის ერთ კონფიგურაციაში. ეს იწვევს უფრო სწრაფ წარმოებას, მინიმუმამდე დაყვანილ საოპერაციო ხარჯებს და შემცირებულ შეცდომებს. სამუშაო ნაწილების მეტ განზომილებაში გადაადგილების შესაძლებლობა მოხსნის გარეშე საშუალებას იძლევა ღრმა ჭრილებისა და რთული ფორმების. უფრო მაღალი ღერძები იწვევს რთული დიზაინის უკეთეს დამუშავებას მაღალი სიზუსტით. უფრო მოკლე საჭრელი ხელსაწყოები, მასალასთან უფრო ახლოს ყოფნისას, იწვევს ზედაპირის უკეთეს დამუშავებას. ეს ამცირებს დამუშავების ვიბრაციას და მინიმუმამდე ამცირებს დამატებითი შესწორებების საჭიროებას. მრავალღერძიანი დანადგარები ინარჩუნებენ სიზუსტეს სხვადასხვა ბურღვის გამოყენებისას. ნაწილები ინარჩუნებენ თავიანთ პოზიციას და დამატებითი ღერძები აღწევს უფრო მკვრივ, უფრო რთულ კუთხეებს უფრო დახვეწილი დამუშავებისთვის.
თუმცა, ეს მოწინავე შესაძლებლობა უფრო მაღალ ინვესტიციას მოითხოვს.საწყისი დონის 2-ღერძიანი CNC სახრახნისი შეიძლება 5000 დოლარზე ნაკლები ღირდეს.. 3-ღერძიანი დამუშავების ცენტრის ფასი, როგორც წესი, 50,000 დოლარიდან 125,000 დოლარამდე მერყეობს.ამის საპირისპიროდ, 5-ღერძიანი CNC დანადგარის ფასი 200,000 აშშ დოლარიდან იწყება, ბევრი მათგანის ფასი 500,000 აშშ დოლარს აჭარბებს. 6 ან მეტი ღერძიანი უფრო დიდი სამრეწველო დამუშავების ცენტრების ფასი შეიძლება 250,000-დან 500,000 აშშ დოლარამდე მერყეობდეს. ეს მაღალი ღირებულება ასახავს მათ გაზრდილ სირთულეს, სიზუსტეს და მრავალფეროვნებას.
| მანქანის ტიპი | ტიპური ფასების დიაპაზონი |
|---|---|
| 3-ღერძიანი დამუშავების ცენტრი | 50,000 აშშ დოლარი – 125,000 აშშ დოლარი |
| 5-ღერძიანი CNC | 200,000 აშშ დოლარი და მეტი (ბევრი 500,000 აშშ დოლარზე მეტი) |
| 6-ღერძიანი და უფრო დიდი სამრეწველო დამუშავების ცენტრები | 250,000 – 500,000 აშშ დოლარი |
თქვენი მასალისა და ნაწილის მახასიათებლების CNC სახვევ მანქანასთან შესაბამისობაში მოყვანა
სწორი არჩევანიCNC სახვევი მანქანაგულისხმობს თქვენს მიერ დამუშავებული მასალებისა და თქვენი ნაწილების კონკრეტული მახასიათებლების გულდასმით გათვალისწინებას. ეს ფაქტორები პირდაპირ გავლენას ახდენს დანადგარის სიმძლავრეზე, სიმყარესა და სიზუსტის შესაძლებლობებზე.
მასალის ტიპი და სიმტკიცის გასათვალისწინებელი საკითხები
მასალის ტიპი და სიმტკიცე მნიშვნელოვნად მოქმედებს ხელსაწყოს შერჩევასა და მანქანის მუშაობაზე. უფრო მყარი მასალები უფრო გამძლე მანქანებსა და სპეციალიზებულ ხელსაწყოებს მოითხოვს. მაგალითად, მასალის გაზრდილი სიმტკიცე, როგორც წესი, უფრო მაღალ სიმტკიცეს ნიშნავს. ეს იწვევს ჭრის უფრო დიდ ძალებს და მოითხოვს მანქანის შპინდელიდან მეტ სიმძლავრეს. უფრო მყარი მასალა ასევე უფრო აბრაზიულია, რაც აჩქარებს საჭრელი პირების ცვეთას. ზოგიერთი მასალა, მაგალითად ავსტენიტური უჟანგავი ფოლადი, სწრაფად მკვრივდება. ეს მოითხოვს სპეციალიზებული დამუშავების სტრატეგიებს.
ოპტიმალური დამუშავების პარამეტრები დიდად არის დამოკიდებულიმანქანის სიმტკიცე, ხელსაწყოს გეომეტრია და გამაგრილებლის გამოყენება. ჭრის სიღრმის მკვეთრად გაზრდამ შეიძლება მნიშვნელოვნად გაზარდოს საჭირო შპინდელის სიმძლავრე და ვიბრაციის რისკი. ეს ხაზს უსვამს მანქანის სიმყარის მნიშვნელობას.
აქ მოცემულია რეკომენდებული ხელსაწყოების მასალების სახელმძღვანელოსამუშაო ნაწილის სიმტკიცის მიხედვით:
| სამუშაო ნაწილის სიმტკიცე | რეკომენდებული ხელსაწყოს მასალა | პირველადი ცვეთის მექანიზმი | საფარის სტრატეგია (მაგალითი) |
|---|---|---|---|
| რბილი (<150 HB) | მაღალსიჩქარიანი ფოლადი (HSS), დაუფარავი კარბიდი | ადჰეზია, ჩაშენებული კიდე (BUE) | არცერთი/გლუვი ზედაპირი |
| საშუალო (150-300 HB) | დაფარული კარბიდი (კერმეტი) | დიფუზია, კრატერის ცვეთა | TiN, TiAlN |
| მყარი (45-65 HRC) | კერამიკა, კერამიკა, დაფარული კარბიდი | აბრაზიული ცვეთა, თერმული შოკი | AlTiN, Al2O3 |
| ძალიან მყარი (>65 HRC) | პოლიკრისტალური კუბური ბორის ნიტრიდი (PCBN) | მაღალი ტემპერატურის აბრაზიული მასალის ცვეთა | CVD (ქიმიური ორთქლის დეპონირება) |
სამუშაო ნაწილის სიმტკიცის გაზრდისას, თქვენ უნდა შეცვალოთ ჭრის პარამეტრები.
| პარამეტრი | გაზრდილი სამუშაო ნაწილის სიმტკიცის გავლენა | სტრატეგიული კორექტირება |
|---|---|---|
| ჭრის სიჩქარე (Vc) | ზრდის ხელსაწყოს წვერზე თერმულ დატვირთვას. | შეამცირეთ Vc სითბოს და დიფუზიური ცვეთის შენელების სამართავად. |
| კვების სიჩქარე (ვ) | ზრდის ჭრის ძალას; შეუძლია ხელი შეუშალოს მუშაობით გამკვრივებას. | შეინარჩუნეთ ან ოდნავ გაზარდეთ f, რათა დარწმუნდეთ, რომ ხელსაწყო ყოველთვის ჭრის წინა ჭრილის გამაგრებული ფენის ქვეშ. |
| ჭრის სიღრმე (დაახლოებით) | მკვეთრად ზრდის ღერძის საჭირო სიმძლავრეს და ვიბრაციის რისკს. | უკეთესი თერმული განაწილებისთვის შეამცირეთ ap და გაზარდეთ რადიალური ჩართულობა (ae) (მაგ., ტროქოიდური ფრეზირებისას). |
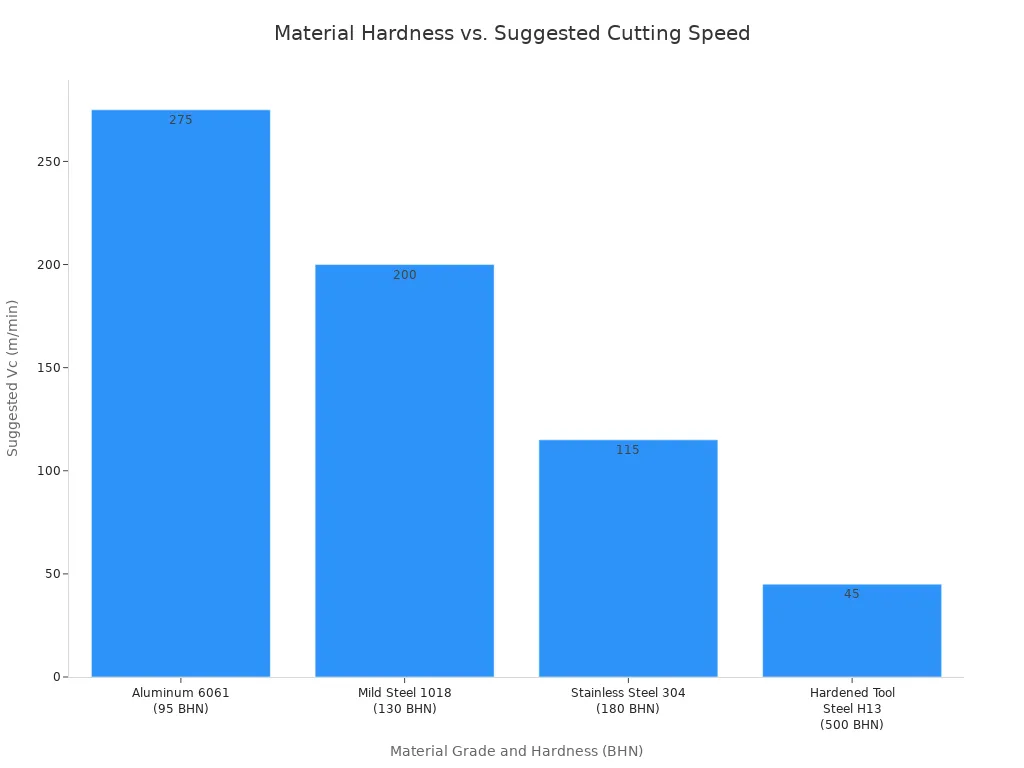
ეს დიაგრამა ასახავს მასალის სიმტკიცესა და რეკომენდებული ჭრის სიჩქარეს შორის კავშირს:
მაღალი სიმტკიცის შენადნობების, როგორიცაა უჟანგავი ფოლადი, Inconel 625, Monel 400 და 500, 17-4PH, 13-8 და Nitronic 60, დასამუშავებლად საჭიროა მნიშვნელოვანი ბრუნვის მომენტი, განსაკუთრებით დაბალი სიჩქარის დროს. ასეთ მასალებში ისეთი ოპერაციების შესრულებისას, როგორიცაა ნიჩბით ბურღვა ან უფრო დიდი ბრუნვადი ბურღების გამოყენება, ბრუნვის მომენტი გადამწყვეტი მნიშვნელობისაა. მიუხედავად იმისა, რომ ცხენის ძალა მნიშვნელოვანია, საკმარისი ბრუნვის მომენტი, განსაკუთრებით დაბალი ბრუნვის სიჩქარით, აუცილებელია ამ რთული შენადნობების ეფექტური დასაჭრელად.
მომთხოვნი მასალებისთვის გაითვალისწინეთ ეს შპინდელის სპეციფიკაციები:
| შპინდელის ტიპი | ბრუნები/წთ | HP | ბრუნვის მომენტი (ft-lbs) |
|---|---|---|---|
| სტანდარტული | 8000 | 17.5 | 60 (1500 ბრ/წთ-ზე) |
| მაღალი ბრუნვის მომენტი | 8000 | 17.5 | 120 (375 ბრ/წთ-ზე) |
აქ მოცემულია რამდენიმე ზოგადი რეკომენდაცია სხვადასხვა მასალის კლასისთვის:
| მასალის ხარისხი | სიმტკიცე (BHN) | რეკომენდებული Vc (მ/წთ) (კარბიდის ხელსაწყო) | რეკომენდებული fz (მმ/კბილი) (ფრეზირება) |
|---|---|---|---|
| ალუმინი 6061 | 95 | 200 – 350 | 0.08 – 0.15 |
| რბილი ფოლადი 1018 | 130 | 150 – 250 | 0.06 – 0.12 |
| უჟანგავი ფოლადი 304 | 180 | 80 – 150 | 0.05 – 0.10 |
| გამაგრებული ხელსაწყო ფოლადი H13 | 50 HRC (~500 BHN) | 30 – 60 | 0.01 – 0.04 |
ნაწილის ზომისა და წონის შეზღუდვები
თქვენი ნაწილების ფიზიკური ზომები და წონა პირდაპირ განსაზღვრავს თქვენთვის საჭირო CNC სახვევი მანქანის ზომასა და სიმძლავრეს. მანქანის ფიზიკური ზომები, მათ შორის მისი საწოლის სიგრძე და საწოლზე მოძრავი არე, განსაზღვრავს ნაწილის მაქსიმალურ ზომას. მაგალითად, დასამუშავებელი ნაწილის მაქსიმალური ზომა შეიძლება იყოსდიამეტრი 200 მმ, სიგრძე 500 მმ„საქანელა საწოლზე“ კონკრეტულად განსაზღვრავს სამუშაო ნაწილის უდიდეს დიამეტრს, რომელიც არ უნდა უშლიდეს ხელს დაზგის საწოლს. თუ საქანელა საწოლი 200 მმ-ია, ნაწილის ფაქტობრივი დიამეტრი ოდნავ ნაკლები უნდა იყოს ხელსაწყოს უფსკრულის გასათვალისწინებლად.
სტანდარტული CNC დანადგარების უმეტესობა ამუშავებს 2000 ფუნტამდე წონის ნაწილებს. თუმცა, მძიმე სამუშაოებისთვის შექმნილ მტკიცე დანადგარებს შეუძლიათ 10,000 ფუნტი ან მეტი წონის ნაწილების დამუშავება. ზოგიერთ სახელოსნოში ნაწილებისთვის დაწესებულია მაქსიმალური წონის ლიმიტი, მაგალითად, 500 კგ. ეს იცავს მათ აღჭურვილობას ძალიან მძიმე კომპონენტებით გამოწვეული ღერძების ან შპინდელების დაზიანებისგან.
აქ მოცემულია სხვადასხვა სატრიალო მანქანების ტიპური მაქსიმალური ზომები:
| მანქანის ტიპი | მაქსიმალური დიამეტრი (მმ) | მაქსიმალური სიგრძე (მმ) |
|---|---|---|
| CNC დატრიალებული კომპონენტები | 5 – 1,000 | 2000-მდე |
| CNC სახრახნისი | 400 | 1,000 |
| მძიმე დანიშნულების CNC სახვევი ცენტრი | 1,000 | 2,000 |
სამუშაო ნაწილის კონფიგურაციასთან დაკავშირებული რამდენიმე ფაქტორი ასევე გავლენას ახდენს ჩამკეტის შერჩევაზე.და მანქანის შესაძლებლობები:
- სამუშაო ნაწილის კონფიგურაციანაწილის ფორმა და ზომა ძირითადი ფაქტორებია. მრგვალი ღეროს მასალა მარტივია, მაგრამ არაერთგვაროვანი ფორმების მქონე ჩამოსხმული ან ჭედილი ნაწილები ფრთხილად დაფიქრებას მოითხოვს.
- სიმეტრიაასიმეტრიულმა ნაწილებმა (მაგ., ფლანგით ან საყრდენით) შეიძლება გავლენა მოახდინოს სიჩქარესა და ბალანსზე. ამან პოტენციურად მოითხოვოს დაბალანსება ან დამუშავების სიჩქარის შემცირება.
- ნაწილის სიხისტესტანდარტული დამჭერის დროს თხელკედლიანი ნაწილები შეიძლება დეფორმირებული იყოს. ამისათვის საჭიროა ისეთი სამაგრების გამოყენება, როგორიცაა კოლეტის ან დიაფრაგმის სამაგრები, ან დამჭერი წნევის შემცირება.
- მანქანის შესაძლებლობებიდანადგარის საქანელა კლირენსი უნდა იტევდეს ჩამკეტს, ნაწილსა და ხელსაწყოებს. დანადგარის საერთო სამუშაო დიაპაზონმა შეიძლება შეზღუდოს შესაძლებლობები.
საჭირო ტოლერანტობები და ზედაპირის დასრულება
თქვენი ნაწილების მიერ მოთხოვნილი სიზუსტე პირდაპირ გავლენას ახდენს თქვენს მიერ არჩეული CNC სახვევი მანქანის ტიპსა და ხარისხზე. ზოგადი CNC დამუშავებისთვის, სტანდარტული ტოლერანტობის ზღვარი დაახლოებით არის±0.005 ინჩი (0.127 მმ)თუმცა, ბევრი გამოყენება მოითხოვს გაცილებით მკაცრ ტოლერანტობას.
სხვადასხვა ტოლერანტობის კლასები მოითხოვს სხვადასხვა მანქანის შესაძლებლობებს:
| ტოლერანტობის კლასი | დიაპაზონი (ინჩები) | დიაპაზონი (მმ) |
|---|---|---|
| სტანდარტული | ±0.005 ინჩი | ±0.13 მმ |
| მაღალი სიზუსტე | ±0.001″ ან უკეთესი | ±0.025 მმ ან უკეთესი |
| უკიდურესად მჭიდრო | ±0.0002″-დან ±0.0005″-მდე | ±0.00508 მმ-დან ±0.0127 მმ-მდე |
ზედაპირის უმაღლესი ხარისხის დასამუშავებლად ასევე საჭიროა მაღალი სიმტკიცის, ზუსტი კონტროლის და ხშირად სპეციალიზებული ხელსაწყოებისა და ჭრის სტრატეგიების მქონე მანქანა. მაღალი სიზუსტის სამუშაოებისთვის შექმნილი მანქანები, როგორც წესი, უკეთეს ვიბრაციის ჩახშობას და მოძრაობის უფრო დახვეწილ კონტროლს გვთავაზობენ, რაც ხელს უწყობს უფრო გლუვ დასრულებას.
თქვენი CNC სახვევი მანქანის ნაწილის სირთულისა და ოპერაციების შეფასება

CNC სახვევი მანქანის არჩევისას გაითვალისწინეთ იმ ნაწილების სირთულე, რომელთა დამზადებასაც გეგმავთ. მანქანის მახასიათებლები პირდაპირ გავლენას ახდენს იმაზე, თუ რამდენად ეფექტურად ამუშავებს ის რთულ კონსტრუქციებს და მრავალ ოპერაციას.
კომპლექსური ნაწილების ფუნქციური ხელსაწყოები
მოქმედი ხელსაწყოები სტანდარტულ დაზგას გარდაქმნისმრავალმხრივი დამუშავების ცენტრიეს საშუალებას აძლევს მანქანას შეასრულოს ფრეზირება, ბურღვა, დახრა და სხვა ოპერაციები ნაწილის სხვა მანქანაზე გადატანის გარეშე. ეს შესაძლებლობა ჰგავს იმას, რომ თქვენს დაზგაში ჩაშენებული გქონდეთ ფრეზი.
ცოცხალი ხელსაწყოები ეფექტურად ქმნის წისქვილს დაზგაში, რაც საშუალებას იძლევა განხორციელდეს მეორადი ოპერაციები, როგორიცაა ბურღვა, ხრახნიანი ჭრა, ბურღვა და ჭრა. ოპერაციების ერთ, ავტომატიზირებულ სამუშაო სადგურზე შეზღუდვა უზრუნველყოფს მინიმალურ დაყენებასა და დამუშავების დროს, უფრო მაღალ სიზუსტეს და ნაწილის უფრო თანმიმდევრულ ხარისხს. მოძრავი ხელსაწყოების საშუალებით, ჩვენ შეგვიძლია გამოვტოვოთ ნაწილების გადატანა, რომელიც დიდ დროს მოითხოვს და ამის ნაცვლად, ვიმუშაოთ ერთ მანქანაზე. ადამიანური ურთიერთქმედების შემცირება ნიშნავს ადამიანური შეცდომების ნაკლებ ადგილს და თქვენი ნაწილების ხარისხის უკეთეს კონტროლს.
ცოცხალი ხელსაწყოები ბევრ სარგებელს გვთავაზობს. ის საშუალებას იძლევამრავალი ოპერაცია ერთ კონფიგურაციაში, რაც ამარტივებს პროცედურებს და შეუძლია ციკლის დროის შემცირება. წარმოების დრო ასევე მნიშვნელოვნად მცირდება მოწინავე მექანიზმებისა და საკისრების წყალობით, რაც იწვევს ნაწილების უფრო სწრაფ და ეფექტურ წარმოებას. მონაცემთა შენარჩუნება დამუშავების დროს გამორიცხავს მანქანებს შორის მასალის გადაცემისას წარმოქმნილ შეცდომებს, რაც უზრუნველყოფს დროის მნიშვნელოვან დაზოგვას და სამუშაო პროცესის ეფექტურობის გაუმჯობესებას. უფრო ზუსტი დამუშავება მიიღწევა ხელსაწყოების შეცვლის რაოდენობის შემცირებით, ადამიანური შეცდომების მინიმიზაციით და მაღალი ხარისხის შენარჩუნებით. მრავალფუნქციური შესაძლებლობები საშუალებას იძლევა სხვადასხვა ოპერაციების, როგორიცაა ფრეზირება და ბურღვა, ერთ კონფიგურაციაში შესრულდეს, რაც ამარტივებს წარმოებას და აფართოებს გამოყენების დიაპაზონს. რთული დამუშავების ოპერაციების შესრულება შესაძლებელია ერთ ეტაპად, რაც ამარტივებს დაყენებას, ამცირებს წარმოების შრომის ხარჯებს და ამცირებს მომზადების დროს.
ორმხრივი დამუშავების ქვეშპინდელი
ქვეშპინდელი რევოლუციურია ორივე მხარეს დასამუშავებელი ნაწილებისთვის. ეს ფუნქცია საშუალებას აძლევს მანქანას აიღოს ნაწილი მთავარი შპინდელიდან, გადააბრუნოს და მეორე მხარეც იმავე კონფიგურაციით დაამუშაოს. ეს გამორიცხავს ხელით ხელახალი დამაგრების საჭიროებას, რაც ზოგავს დროს და აუმჯობესებს სიზუსტეს.
ნაწილები, რომლებიც ორივე ბოლოზე მუშაობას საჭიროებენ, როგორიცაა ლილვები, ღერძები, სარქველები და ფიტინგები, დიდად სარგებლობენ ამით. ისეთი ინდუსტრიები, როგორიცაა საავტომობილო, სამედიცინო და აერონავტიკა და თავდაცვა, ხშირად იყენებენ ქვეშპინდელებს. მაგალითად, საავტომობილო ინდუსტრია იყენებს მათ ძრავის, ტრანსმისიის და წამყვანი მექანიზმის კომპონენტებისთვის. სამედიცინო გამოყენება მოიცავს რთულ ორთოპედიულ იმპლანტებს, როგორიცაა ძვლის ხრახნები და ქირურგიული ინსტრუმენტები. აერონავტიკა და თავდაცვა სარგებლობს მაღალი სიმტკიცის შესაკრავებით, ჰიდრავლიკური ფიტინგებით და მართვის სისტემის კომპონენტებით. ეს ინდუსტრიები ეყრდნობიან ქვეშპინდელის შესაძლებლობებს საიმედო წარმოებისთვის.მაღალი სიზუსტის კომპონენტები.
Y-ღერძის და B-ღერძის შესაძლებლობები
Y და B ღერძების შესაძლებლობები კიდევ უფრო აფართოებს CNC სახვევი დაზგის მრავალფუნქციურობას. Y ღერძი საშუალებას აძლევს საჭრელ ხელსაწყოს, გადაადგილდეს პერპენდიკულარულად მთავარი სახვევი ღერძის მიმართ, რაც შესაძლებელს ხდის ბურღვისა და ფრეზირების ოპერაციების ცენტრიდან გადახრას. ეს ნიშნავს, რომ თქვენ შეგიძლიათ შექმნათ ისეთი ფუნქციები, როგორიცაა გასაღების ღარები ან სიბრტყეები დახვეულ ნაწილზე. B ღერძის ფუნქციონირება უზრუნველყოფს ხელსაწყოს ბრუნვით მოძრაობას, რაც საშუალებას აძლევს მას მიუახლოვდეს სამუშაო ნაწილს სხვადასხვა კუთხით. ეს გადამწყვეტია მრავალზედაპირიანი დამუშავებისა და რთული ნაწილების მარტივად დამუშავებისთვის. როგორც Y, ასევე B ღერძი ხელს უწყობსშესრულებულია ერთში® ოპერაციებინაწილების ერთ კონფიგურაციაში დამუშავება. ეს მნიშვნელოვნად ამცირებს დაყენების დროს და აუმჯობესებს საერთო ეფექტურობას.
ცენტრიდან მოშორებით ბურღვისა და ფრეზირების ოპერაციები
ცენტრიდან გადახრილი ბურღვა და ფრეზირების ოპერაციები მნიშვნელოვნად აფართოებს CNC სახვევი მანქანის შესაძლებლობებს. ეს ოპერაციები საშუალებას აძლევს მანქანას შექმნას ისეთი დეტალები, რომლებიც იდეალურად არ არის ცენტრირებული ნაწილის ბრუნვის ღერძზე. წარმოიდგინეთ ოდნავ გვერდზე გადახრილი ხვრელის გაბურღვა ან მრგვალ კომპონენტზე ბრტყელი ზედაპირის ფრეზირება. ტრადიციული დაზგები ამ ამოცანების შესრულებას ვერ ახერხებდნენ ნაწილის ცალკე საჭრელ მანქანაზე გადატანის გარეშე.
თანამედროვე CNC სახვევი ცენტრები, განსაკუთრებით Y-ღერძისა და ძრავიანი ხელსაწყოების მქონე ცენტრები, ამ ოპერაციებს შესაძლებელს ხდის. Y-ღერძი საჭრელ ხელსაწყოს მთავარი სახვევი ღერძის პერპენდიკულარულად ამოძრავებს. ეს მოძრაობა ხელსაწყოს საშუალებას აძლევს, ნაწილის დიამეტრის სხვადასხვა წერტილამდე მიაღწიოს. როგორც ადრე განვიხილეთ, ძრავიანი ხელსაწყოები უზრუნველყოფს მბრუნავ ხელსაწყოებს, როგორიცაა ბურღები და ბოლო ფრეზები. როდესაც ეს ორი მახასიათებელი გაერთიანებულია, მანქანას შეუძლია შეასრულოს რთული ფრეზირებისა და ბურღვის ამოცანები პირდაპირ დამუშავებულ ნაწილზე.
მაგალითად, მანქანას შეუძლია ფლანგის გარშემო ჭანჭიკების ნახვრეტების სერია გაბურღოს ან ლილვში გასაღების ნახვრეტი დაამუშაოს. მას ასევე შეუძლია ცილინდრული ნაწილის გვერდზე რთული ჯიბეების ან ჭრილების შექმნა. ეს შესაძლებლობა წარმოუდგენლად ფასეულია იმ ნაწილებისთვის, რომლებიც მრავალ არაკონცენტრულ მახასიათებელს საჭიროებენ.
ერთ მანქანაზე ცენტრიდან გადახრილი ოპერაციების შესრულება მნიშვნელოვნად ზოგავს დროს და ამცირებს პოტენციურ შეცდომებს. ოპერატორებს არ სჭირდებათ ნაწილის მოხსნა, სხვა მანქანაზე გადატანა და შემდეგ ხელახლა დამაგრება. თითოეული გადატანა ქმნის არასწორი განლაგების შესაძლებლობას, რაც გავლენას ახდენს ნაწილის სიზუსტეზე.
ეს ინტეგრირებული მიდგომა უზრუნველყოფს უფრო მაღალ სიზუსტეს და თანმიმდევრულობას. ის ასევე ამარტივებს წარმოების პროცესს. კომპანიები მრავალი რთული კომპონენტისთვის „ერთში შესრულებული“ დამუშავების პროცესს აღწევენ. ეს ნიშნავს, რომ ერთი მანქანა ასრულებს ყველა ოპერაციას ნედლეულიდან დასრულებულ ნაწილამდე. ეს ეფექტურობა ზრდის პროდუქტიულობას და ამცირებს წარმოების საერთო ხარჯებს. ის ასევე ამცირებს რთული ნაწილების მიწოდების ვადებს.
გაითვალისწინეთ ეს უპირატესობები:
- შემცირებული დაყენების დრო: მანქანებს შორის ნაწილების გადატანა საჭირო არ არის.
- გაუმჯობესებული სიზუსტე: გამორიცხავს შეცდომებს მრავალი დაყენების დროს.
- გაზრდილი ეფექტურობა: უფრო სწრაფი წარმოების ციკლები.
- დიდი ნაწილის სირთულექმნის ისეთ ფუნქციებს, რომლებიც აქამდე შეუძლებელი იყო დაზგაზე.
ცენტრიდან გადახრილი ბურღვისა და ფრეზირების შესაძლებლობები აუცილებელია ისეთი რთული ნაწილების წარმოებისთვის, როგორიცაა აერონავტიკა, მედიცინა და საავტომობილო ინდუსტრიები. ისინი ხელს უწყობენ კომპონენტების ეფექტურად შექმნას ზუსტი, არაკონცენტრული მახასიათებლებით.
ავტომატიზაციის ინტეგრირება თქვენს CNC სახვევ მანქანასთან ეფექტურობისთვის
ავტომატიზაციის თქვენს წარმოების პროცესში ინტეგრირება მნიშვნელოვნად ზრდის პროდუქტიულობას და ამცირებს ოპერაციულ ხარჯებს. თანამედროვეCNC სახვევი მანქანებიხშირად მოყვება ფუნქციები, რომლებიც უზრუნველყოფს შეუფერხებელ ავტომატიზაციას და გარდაქმნის თქვენს წარმოების ხაზს.
ღეროს მიმწოდებლის ინტეგრაცია უწყვეტი წარმოებისთვის
ზოლების მიმწოდებლები აუცილებელია უწყვეტი, უყურადღებო წარმოებისთვის. ისინი ავტომატურად ამარაგებენ ნედლეულს მანქანას, რაც საშუალებას აძლევს მას დიდი ხნის განმავლობაში იმუშაოს ოპერატორის ჩარევის გარეშე. ეს იდეალურია დიდი მოცულობის სამუშაოებისთვის.
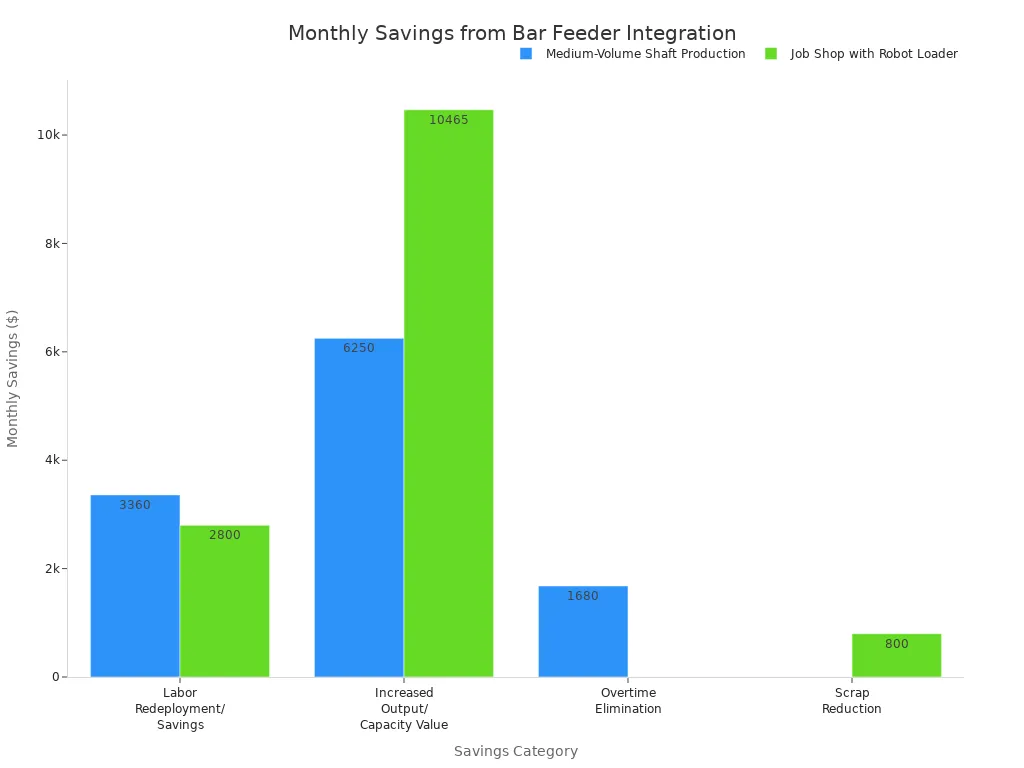
| დანაზოგიკატეგორია | სცენარი 1: საშუალო მოცულობის ლილვის წარმოება (ყოველთვიური დანაზოგი) | სცენარი 2: სამუშაო მაღაზია რობოტის ჩამტვირთავით (ყოველთვიური დანაზოგი) |
|---|---|---|
| შრომის გადანაწილება/დაზოგვა | 3,360 აშშ დოლარი | 2,800 აშშ დოლარი |
| გაზრდილი გამომავალი/სიმძლავრის ღირებულება | 6,250 აშშ დოლარი (საკუთარი წარმოებიდან) | $10,465 (გაზრდილი გამოყენების შედეგად) |
| ოვერტაიმის ელიმინაცია | 1,680 აშშ დოლარი | არ არის ხელმისაწვდომი |
| ჯართის შემცირება | არ არის ხელმისაწვდომი | 800 დოლარი |
| სულ ყოველთვიური დანაზოგი | 11,290 აშშ დოლარი | 14,065 აშშ დოლარი |
| ROI პერიოდი | 3.1 თვე | 6.0 თვე |
ზოლის მიმწოდებლების ინტეგრირება, როგორც წესი, ანაზღაურებას იწვევს12-24 თვეხარჯების ეს დაზოგვა, ძირითადად, შრომის დაზოგვის, გამტარუნარიანობის გაზრდისა და ჯართის შემცირებიდან მოდის. საწყისი ინვესტიციის ანაზღაურების შემდეგ, პროდუქტიულობის ზრდა პირდაპირ გავლენას ახდენს აღჭურვილობის 8-10 წლიანი სიცოცხლის ხანგრძლივობის საბოლოო შედეგზე.
სხვადასხვა ღეროს მიმწოდებელი მოდელები სხვადასხვა დიამეტრისა და სიგრძის ღეროებს უმკლავდებიან. მაგალითად,სწრაფი ჩატვირთვის სერვო 80+მუშაობს 1/4”-დან 3-1/8”-მდე დიამეტრის და 11”-დან 63”-მდე სიგრძის ძელებთან. GT 342 მოდელი აღჭურვილია 3 მმ-დან 42 მმ-მდე დიამეტრის ძელებთან.
რობოტული ჩატვირთვა-გადმოტვირთვის გადაწყვეტილებები
რობოტული ჩატვირთვა-გადმოტვირთვის გადაწყვეტილებები კიდევ უფრო აძლიერებს ავტომატიზაციას ნაწილების ზუსტი და თანმიმდევრული დამუშავებით. ისინი უზრუნველყოფენ მანქანების უწყვეტ მუშაობას 24/7 რეჟიმში.Robotiq-ის მანქანების მოვლის გადაწყვეტაგთავაზობთ დაბალი რისკის მქონე მიდგომას ერთწლიანი ინვესტიციის ანაზღაურებით. ეს გადაწყვეტა ხელს უწყობს დაკარგული გაშვების დროის აღდგენას და საშუალებას აძლევს ერთ ოპერატორს მართოს რამდენიმე კობოტი.
| კატეგორია | აღწერა |
|---|---|
| პროდუქტიულობა | უზრუნველყოფს CNC მანქანების უწყვეტ მუშაობას 24/7. |
| ღირებულება და ინვესტიციის ანაზღაურება | ახასიათებს დაბალი საწყისი ხარჯები და ტიპიური ROI, რომელიც მიიღწევა 12-დან 24 თვემდე პერიოდში. |
| უსაფრთხოება | გამორიცხავს ადამიან-ოპერატორების საჭიროებას განმეორებითი და მაღალი რისკის შემცველი დატვირთვის ამოცანებში. |
| გამოყენების სიმარტივე | სწრაფი ინტეგრაციისთვის გთავაზობთ მარტივ დაყენებას, ხშირად კოდის გარეშე ან ხელით მართვადი პროგრამირებით. |
| მოქნილობა | შეიძლება მარტივად გადაპროგრამდეს სხვადასხვა მანქანებთან ან ნაწილების ტიპებთან სამუშაოდ. |
| თანმიმდევრულობა | უზრუნველყოფს საიმედო და ზუსტ ჩატვირთვას და განთავსებას. |
რობოტული სისტემების დანერგვა მოითხოვსსაფუძვლიანი რისკების შეფასებებიმწარმოებლებმა უნდა განსაზღვრონ ისეთი საფრთხეები, როგორიცაა მოძრავი ნაწილები და მოჭერის წერტილები. მათ უნდა დანერგონ უსაფრთხოების ზომები, როგორიცაა საგანგებო გაჩერებები და ურთიერთდაკავშირებული ბარიერები. ასევე მნიშვნელოვანია ოპერატორებისთვის უსაფრთხოების პროცედურების რეგულარული ტრენინგი.
პალეტების შემცვლელი და ნაწილების დამჭერი მანქანები
პალეტების შემცვლელები და ნაწილების დამჭერი მოწყობილობები სასიცოცხლოდ მნიშვნელოვანია განათების გამორთვის გარეშე წარმოების მისაღწევად. ზოლების მიწოდების სისტემები საშუალებას იძლევაშეუფერხებელი მუშაობანედლეულის ავტომატური მიწოდებით. ნაწილების დამჭერი მოწყობილობები ავტომატურად აგროვებენ დასრულებულ ნაწილებს, რაც გამორიცხავს ხელით დამუშავებას და ამცირებს შეფერხების დროს.
ეს სისტემები ხელს უწყობს უყურადღებოდ მუშაობას ხანგრძლივი პერიოდის განმავლობაში, მათ შორის ღამით. ეს ზრდის დანადგარის გამოყენებას და პროდუქტიულობას. ავტომატიზაცია უზრუნველყოფსუწყვეტი წარმოება, რაც მნიშვნელოვნად ზრდის გამტარუნარიანობას და ეფექტურობას. ის ასევე ამცირებს შრომის ხარჯებს და საშუალებას იძლევა ადამიანური რესურსები გადანაწილდეს უფრო სტრატეგიულ ამოცანებზე. ავტომატიზირებული სისტემები აძლიერებს სიზუსტეს ადამიანური შეცდომების მინიმიზაციით და მასალების დამუშავების თანმიმდევრულობის უზრუნველყოფით.
კონტინენტური დამუშავების კომპანიაგამოყენებული იქნა Matsuura MX 330 PC10 10 პალეტის სისტემით. ამან უზრუნველყო მოქნილობა, რომ დღის განმავლობაში მცირე მოცულობის სამუშაოები შეესრულებინა, ხოლო ღამის მცირე ცვლაში - დიდი მოცულობის. ეს აჩვენებს, თუ როგორ უზრუნველყოფენ პალეტების შემცვლელები უწყვეტ წარმოებას, მათ შორის განათების გამორთვის შემთხვევაში, მოქნილი გრაფიკისა და უყურადღებო მუშაობის გზით.
სინათლის გამორთვის წარმოების მიღწევა
შუქის გამორთვის გარეშე წარმოება მრავალი ავტომატიზირებული საწარმოო ობიექტის საბოლოო მიზანს წარმოადგენს. ეს ნიშნავს, რომ ქარხნები გარკვეული ცვლების დროს, ხშირად ღამით ან შაბათ-კვირას, ადამიანის გარეშე მუშაობენ. დანადგარები ავტონომიურად მუშაობენ და ასრულებენ ყველა დავალებას, მასალის ჩატვირთვიდან დაწყებული ნაწილების გადმოტვირთვით დამთავრებული. ეს მიდგომა მაქსიმალურად ზრდის დანადგარების გამოყენებას და მნიშვნელოვნად ზრდის პროდუქტიულობას.
განათების გამორთვის გარეშე წარმოების მისაღწევად, ბიზნესები აერთიანებენ რამდენიმე ავტომატიზაციის ტექნოლოგიას. ზოლების მიმწოდებლები განუწყვეტლივ ამარაგებენ ნედლეულს CNC სახვევი დაზგებისთვის. რობოტული ჩატვირთვისა და გადმოტვირთვის სისტემები ზუსტად ამუშავებენ ნაწილებს, გადააქვთ ისინი დაზგებს შორის ან საწყობში. პალეტების გადამცვლელები და ნაწილების დამჭერი მოწყობილობები კიდევ უფრო ამარტივებს პროცესს. პალეტების გადამცვლელები საშუალებას აძლევს მანქანებს ავტომატურად გადაერთონ სხვადასხვა სამუშაოებს ან მასალებს შორის. ნაწილების დამჭერი მოწყობილობები აგროვებენ დასრულებულ კომპონენტებს, რაც ხელს უშლის მანქანების გაჩერებას.
ავტომატიზაციის ეს დონე მნიშვნელოვან სარგებელს გვთავაზობს. კომპანიები აღწევენ უწყვეტ წარმოებას, მანქანების 24/7 რეჟიმში მომუშავეობით. ეს მკვეთრად ზრდის წარმოებას შრომის ხარჯების გაზრდის გარეშე. ის ასევე ამცირებს ადამიანურ შეცდომებს, რაც იწვევს ნაწილების უფრო თანმიმდევრულ ხარისხს და ნაკლებ ჯართს. გარდა ამისა, ბიზნესებს შეუძლიათ ადამიან-ოპერატორების გადანაწილება უფრო რთულ ამოცანებზე, როგორიცაა პროგრამირება, ტექნიკური მომსახურება ან ხარისხის კონტროლი. ეს ოპტიმიზაციას უკეთებს მათ სამუშაო ძალას.
განათების გამორთვის გარეშე წარმოება ქარხანას მაღალეფექტურ, თვითკმარ საწარმოდ გარდაქმნის. ის მწარმოებლებს საშუალებას აძლევს დააკმაყოფილონ მაღალი მოთხოვნა, შეამცირონ მიწოდების ვადები და შეინარჩუნონ კონკურენტუნარიანობა გლობალურ ბაზარზე. ეს სტრატეგიული ნაბიჯი ხელს უწყობს მომავალი ზრდისა და მომგებიანობის უზრუნველყოფას.
თქვენი CNC სახვევი მანქანის ოპტიმალური მუშაობის ძირითადი სპეციფიკაციები
როდესაც თქვენ ირჩევთCNC სახვევი მანქანამისი ძირითადი სპეციფიკაციები ნამდვილად მნიშვნელოვანია. ეს დეტალები განსაზღვრავს, თუ რა სახის ნაწილების დამზადება შეგიძლიათ და რამდენად ეფექტურად. ამ ძირითადი მახასიათებლების გაგება დაგეხმარებათ თქვენი სახელოსნოსთვის საუკეთესო დანადგარის არჩევაში.
შპინდელის ცხენის ძალა და ბრუნვის სიჩქარეების მოთხოვნები
შპინდელის სიმძლავრე და სიჩქარე კრიტიკულად მნიშვნელოვანია ეფექტური დამუშავებისთვის. ცხენის ძალა მანქანას აძლევს ძალას, რომ გაჭრას მტკიცე მასალები. ბრუნების რაოდენობა წუთში განსაზღვრავს, თუ რამდენად სწრაფად ბრუნავს სამუშაო ნაწილი. სხვადასხვა დანიშნულებას სჭირდება სიმძლავრისა და სიჩქარის სხვადასხვა დონე.
| ღერძის სიმძლავრის დიაპაზონი (კვტ) | ტიპიური აპლიკაციები |
|---|---|
| 0.8-1.5 კვტ | მცირე მასშტაბის გრავირება, დაბეჭდილი ფირფიტების ფრეზირება, მსუბუქი ხის დამუშავება, აკრილის ჭრა. გამოდგება მოყვარულებისა და მცირე სახელოსნოებისთვის. |
| 2.2-3.5 კვტ | ხის ზოგადი დამუშავება, აბრების დამზადება, პლასტმასის დამუშავება, ალუმინის გრავირება. იდეალურია მცირე და საშუალო ბიზნესისთვის. |
| 4.5-6.0 კვტ | ხის დამუშავება მძიმე დატვირთვით, ავეჯის წარმოება, კარადების დამზადება, ფერადი ლითონების დამუშავება. სასურველია პროფესიონალური სახელოსნოებისა და სამრეწველო მომხმარებლებისთვის. |
| 7.5-9.0 კვტ | სამრეწველო დონის გამოყენება, ფართომასშტაბიანი პანელების დამუშავება, რთული 3D კვეთა, მძიმე ლითონის ჭრა. შექმნილია მაღალი წარმოების გარემოსთვის. |
| 12 კვტ და მეტი | მაღალი ხარისხის სამრეწველო დამუშავება, აერონავტიკის კომპონენტები, საავტომობილო ნაწილები, ყალიბების დამზადება. გამოიყენება მომთხოვნი სამრეწველო გარემოში უწყვეტი მუშაობისა და ზუსტი მუშაობისთვის. |
ჩამკეტის ზომა და ზოლის ტევადობა
სამაგრი სამაგრის ზომა და ღეროს ტევადობა განსაზღვრავს თქვენი მანქანის მიერ დამუშავებული ნედლეულის მაქსიმალურ ზომებს. ეს პირდაპირ გავლენას ახდენს იმ ნაწილების ზომაზე, რომელთა წარმოებაც შეგიძლიათ. მცირე ზომის სამუშაო ნაწილებისთვის, სამაგრი სამაგრები გამორჩეულ უპირატესობებს გვთავაზობენ.
- კოლეტის საკეტები განსაკუთრებით უპირატესობაა 4 ინჩზე ნაკლები დიამეტრის სამუშაო ნაწილებისთვის.
- ისინი გვთავაზობენ ხელსაწყოს უკეთეს კლირენსს, სამუშაო ნაწილთან 360-გრადუსიან კონტაქტს და უფრო დიდ მოჭიდების ძალას, განსაკუთრებით მაღალი ბრუნვის დროს.
- ამ ჩამკეტების ზოლის ტევადობა შეიძლება გაიზარდოსდიამეტრი 4 ინჩი (100 მმ).
- ისინი საუკეთესოდ შეეფერება 1/16 ინჩიდან 4 ინჩამდე დიამეტრის ნაწილებს, ხელსაწყოს უკეთესი კლირენსის, უფრო მაღალი სიჩქარის შესაძლებლობებისა და უმაღლესი მოჭიდების ძალის გამო.
- კოლეტის საკეტები ძირითადად განკუთვნილია მცირე ზომის ნაწილებისთვის, როგორც წესი,3 ინჩი ან ნაკლები, თუმცა ტევადობამ შეიძლება 6 ინჩს მიაღწიოს.
- მათი დაბალი მასა და სიმეტრიული დიზაინი სამყბაიან საკეტებთან შედარებით უფრო მაღალი მუშაობის სიჩქარის საშუალებას იძლევა. ეს იწვევს უფრო თანმიმდევრულ მოჭიდების ძალას მაღალი ბრუნვის სიჩქარით.
ხელსაწყოების ტევადობა და კოშკურის კონფიგურაცია
ხელსაწყოების რაოდენობა, რომელთა დაჭერაც თქვენს მანქანას შეუძლია და მათი განლაგება, გავლენას ახდენს იმაზე, თუ რამდენი ოპერაციის შესრულება შეუძლია მას შეჩერების გარეშე. ხელსაწყოების უფრო დიდი სიმძლავრე ნიშნავს ხელსაწყოების შეცვლის ნაკლებ შეფერხებას. კოშკურის კონფიგურაციაც დიდ როლს თამაშობს.
| კოშკურის ტიპი | ხელსაწყოების მოცულობა |
|---|---|
| ვდი | მაღალი (12+ სადგური) |
| BMT | შეზღუდული (6-12 სადგური) |
VDI (VDI ნიშნავს Verein Deutscher Ingenieure-ს, ანუ გერმანელი ინჟინრების ასოციაციას) კოშკურები ხშირად მეტ სადგურს უზრუნველყოფენ, რაც მეტ მოქნილობას გაძლევთ. BMT (ბაზაზე დამონტაჟებული ხელსაწყოების) კოშკურები უფრო მძიმე ჭრილებისთვის მყარ დამჭერს გვთავაზობენ. სწორი კოშკურის არჩევა დაგეხმარებათ.ეფექტურობის მაქსიმიზაციადა ნაწილის სირთულე.
ეფექტური ჩიპების მართვა და გამაგრილებლის სისტემები
ნებისმიერი CNC სატრიალო დაზგისთვის სასიცოცხლოდ მნიშვნელოვანია ნაპრალების ეფექტური მართვა და საიმედო გამაგრილებელი სისტემები. ისინი უზრუნველყოფენ შეუფერხებელ მუშაობას, ახანგრძლივებენ ხელსაწყოს სიცოცხლის ხანგრძლივობას და ინარჩუნებენ ნაწილის ხარისხს. ნაპრალების არასწორმა ევაკუაციამ შეიძლება გამოიწვიოს ხელსაწყოს გატეხვა, ზედაპირის დამუშავების პრობლემები და დანადგარის გათიშვა. კარგი სისტემა ინარჩუნებს ჭრის ზონას სუფთას და გრილს.
მწარმოებლები იყენებენჩიპების ეფექტურად მართვის რამდენიმე სტრატეგიაისინიხელსაწყოების ბილიკების ოპტიმიზაცია ჩიპების დაგროვების მინიმიზაციისთვისვიწრო სივრცეებსა და ღრმა ღრუებში. ეს ზრდის პროდუქტიულობას და უზრუნველყოფს ნამსხვრევების თანმიმდევრულ ევაკუაციას. სწორი ხელსაწყოს არჩევა ასევე ხელს უწყობს. შესაბამისი ღარის გეომეტრიის, სპირალის კუთხისა და საფარის მქონე ხელსაწყოები საუკეთესოდ მუშაობს. მაგალითად, უფრო დიდი ღარები და უფრო მაღალი სპირალის კუთხეები იდეალურია ისეთი მასალებისთვის, როგორიცაა ალუმინი, რომელიც უფრო გრძელ ნამსხვრევებს წარმოქმნის. ნამსხვრევების გამტეხი მოწყობილობები ნამსხვრევებს უფრო პატარა, მართვად ნაჭრებად ანაწილებენ. ეს განსაკუთრებით სასარგებლოა მასალებისთვის, რომლებიც ქმნიან გრძელ, ძაფიან ნამსხვრევებს, რაც ამცირებს ბლოკირებას.
| სტრატეგია | მასალის ტიპები | ჭრის პირობები/გათვალისწინებები |
|---|---|---|
| ჩიპბრეიკერების დანერგვა | მასალები, რომლებიც წარმოქმნიან გრძელ, ძაფიან ჩიპებს (მაგ., რთული შენადნობები, როგორიცაა ტიტანის და ნიკელის ბაზაზე დამზადებული მასალები) | სწორი სითბოს და წნევის შენარჩუნება; სხვადასხვა კონფიგურაცია ხელმისაწვდომია კონკრეტული საჭიროებებისთვის ან ზოგადი გამოყენებისთვის. |
| გამოიყენეთ მაღალი წნევის გამაგრილებლის | ზოგადი | გამაგრილებლის ნაკადი ჭრის ზონასთან ახლოს; მაღალი წნევის ბლოკის შესაბამისი ზომები მანქანის გამაგრილებლის რეზერვუართან მიმართებაში. |
| პროცესისა და პროგრამირების ცვლილებების გამოყენება | ISO P ჯგუფის ფოლადები (ჩიპების ფერი სითბოს გადაცემაზე მიუთითებს) | ხელსაწყოების გასწორება (ცენტრის სიმაღლე კრიტიკულია); ხელსაწყოების მაღალი სტაბილურობა; ჭრის სიღრმე (რადიუსის მინიმუმ 2/3, საუკეთესო შედეგისთვის რადიუსს მიღმა 1-2 მმ); მიწოდების სიჩქარე (არც ძალიან დაბალი და არც ძალიან მაღალი); ჭრის სიჩქარე (შეიძლება შეიცვალოს, თუ სხვა ცვლილებები უშედეგო იქნება); პროგრამირების ცვლილებები, როგორიცაა სიჩქარის კრეფა ღარების გასაკეთებლად. |
კარგი გამაგრილებლის მართვის სისტემა გამაგრილებლის ნაკადს ზუსტად ჭრის არეალისკენ მიმართავს. ეს რეცხავს ნაფოტებს და ხელს უშლის დაგროვებას და გადახურებას. ასევე ინარჩუნებს გამაგრილებლის ხარისხს. ავტომატური ნაფოტების ამოღების სისტემები, როგორიცაა ვაკუუმები ან კონვეიერები, განუწყვეტლივ აშორებენ ნაფოტებს. ეს გადამწყვეტია დიდი მოცულობის წარმოებისთვის. ის ხელს უწყობს ჭრის თანმიმდევრული პირობების შენარჩუნებას და ამცირებს შეფერხების დროს.
მოწინავე გაგრილების სისტემები, როგორიცაამინიმალური რაოდენობის შეზეთვა (MQL) და მშრალი დამუშავება, მნიშვნელოვნად ზოგავს წყალს და ამცირებს გამაგრილებლის მოხმარებას. ეს სისტემები ასევე ამცირებენ გაგრილებისთვის საჭირო ენერგიას. ეს იწვევს სისტემის საერთო ეფექტურობის ზრდას და ხარჯების დაზოგვას.ზეკრიტიკული CO₂ სისტემები კიდევ უფრო მეტ სარგებელს გვთავაზობენ:
- ნულოვანი გამაგრილებლის ნარჩენებიზეკრიტიკული CO₂ უვნებლად აორთქლდება. ეს გამორიცხავს ნარჩენებს და ძვირადღირებულ განადგურებას.
- შემცირებული ენერგიის მოხმარებამუშაობისთვის ნაკლები ენერგიაა საჭირო. ფილტრაციის, ტუმბოს და გაწმენდის სისტემები აღარ არის საჭირო.
- მდგრადი CO₂ მოპოვებაCO₂, როგორც წესი, სამრეწველო პროცესებიდან მოიპოვება. ეს ხელს უწყობს ცირკულარულ ეკონომიკას.
- მავნე ქიმიკატების გარეშეარატოქსიკური scCO₂ გამორიცხავს სახიფათო ნივთიერებების ზემოქმედებას. ის აუმჯობესებს ჰაერის ხარისხს და სამუშაო ადგილზე უსაფრთხოებას.
- სუფთა, ნარჩენებისგან თავისუფალი ოპერაციებიარ ტოვებს ცხიმიან ნარჩენებს. ეს მინიმუმამდე ამცირებს მოვლასა და გაწმენდას.
ეს მოწინავე სისტემები არა მხოლოდ აუმჯობესებს დამუშავების მუშაობას, არამედ მნიშვნელოვან გარემოსდაცვით და ფინანსურ სარგებელსაც გვთავაზობს.
2025 წლისთვის CNC სახვევი დამუშავების იდეალური გადაწყვეტის შერჩევა მოითხოვს თქვენი უნიკალური წარმოების მიზნების მკაფიო გაგებას. ფრთხილად შერჩეული დანადგარი სტრატეგიულ აქტივად იქცევა, რაც პირდაპირ წვლილს შეიტანს წარმოების წარმატებაში. ბიზნესები იღებენ ინფორმირებულ გადაწყვეტილებებს თავიანთი ოპერაციების ოპტიმიზაციისა და მომავალი ზრდის უზრუნველსაყოფად. ეს ყოვლისმომცველი სახელმძღვანელო ეხმარება მწარმოებლებს იპოვონ მათი კონკრეტული საჭიროებების იდეალური გადაწყვეტა.
ხშირად დასმული კითხვები
რა არის ძირითადი განსხვავება ჰორიზონტალურ და ვერტიკალურ CNC სახვევ მანქანებს შორის?
ჰორიზონტალური მანქანები კარგად ამუშავებენ გრძელ, მძიმე ნაწილებს, ხშირად ნაპრალების უფრო ადვილად მოსაშორებლად.ვერტიკალური მანქანებიშესანიშნავია მძიმე, მოკლე ნაწილებისთვის, გრავიტაციის გამოყენებით მათი დასამაგრებლად. ისინი ასევე ზოგავენ იატაკზე ადგილს.
როდის უნდა განიხილოს სახელოსნომ შვეიცარიული ტიპის CNC სახვევი დაზგის გამოყენება?
სახელოსნოებმა უნდა განიხილონ შვეიცარიული ტიპის დანადგარები მცირე, რთული, მაღალი სიზუსტის ნაწილებისთვის. ისინი წარმატებულები არიან ისეთ ინდუსტრიებში, როგორიცაა მედიცინა, აერონავტიკა და ელექტრონიკა, აწარმოებენ რთულ კომპონენტებს მცირე ტოლერანტობით.
რა უპირატესობები აქვს მრავალღერძიან CNC სახვევ ცენტრებს?
მრავალღერძიანი ცენტრებიერთ მანქანაში გააერთიანეთ დატრიალება, ფრეზირება და ბურღვა. ეს საშუალებას იძლევა, რთული ნაწილები ერთ კონსტრუქციაში იყოს განთავსებული, რაც ამცირებს შეცდომებს, ზოგავს დროს და აუმჯობესებს სიზუსტეს.
როგორ ეხმარება ავტომატიზაცია, მაგალითად, ღეროების მიმწოდებლები, CNC სახვევ მანქანას?
ღეროების მიმწოდებლები ავტომატურად ამარაგებენ ნედლეულს, რაც უზრუნველყოფს უწყვეტ, უყურადღებო წარმოებას. ეს ზრდის წარმოებას, ამცირებს შრომის ხარჯებს და საშუალებას აძლევს მანქანებს უფრო დიდხანს იმუშაონ ადამიანის ჩარევის გარეშე.
რატომ არის შპინდელის ცხენის ძალა და ბრუნვის სიჩქარე მნიშვნელოვანი CNC სატრიალო დაზგისთვის?
შპინდელის ცხენის ძალა მანქანას ანიჭებს გამძლე მასალების დასაჭრელად საჭირო სიმტკიცეს. ბრუნვის სიჩქარე განსაზღვრავს, თუ რამდენად სწრაფად ბრუნავს სამუშაო ნაწილი. ორივე გადამწყვეტი მნიშვნელობა აქვს ეფექტური დამუშავებისთვის და დამოკიდებულია მასალისა და ნაწილის მოთხოვნებზე.
გამოქვეყნების დრო: დეკემბერი-05-2025