


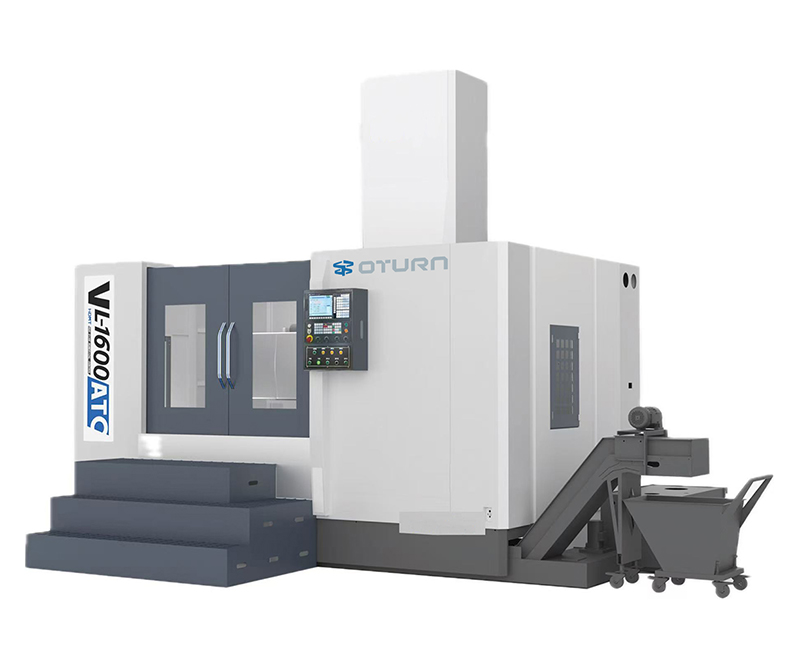
მაღალი სიზუსტის CNC ვერტიკალური სახარატო დაზგებიშესანიშნავი სიმტკიცით, ვერტიკალური დამაგრებით და მიკრონის დონის დამუშავების შესაძლებლობებით, ისინი ფართოდ გამოიყენება ისეთ სფეროებში, როგორიცაა ქარის ტურბინის კერები, ავიაციის ძრავის კორპუსები და დიდი საკისრების კორპუსები. თუმცა, მათი სიზუსტე უკიდურესად მგრძნობიარეა გარემოს, ექსპლუატაციისა და მოვლა-პატრონობის მიმართ, რაც მოითხოვს მკაცრ მონიტორინგს და ტიპიური პრობლემების სამეცნიერო გადაწყვეტილებებს ხარისხისა და ეფექტურობის უზრუნველსაყოფად.
I. დამუშავების განზომილებიანი გადახრები ან შემცირებული განმეორებადობა
ხშირად გამოწვეულია გამტარი რელსის ან ტყვიის ხრახნის ცვეთით, შპინდელის თერმული დეფორმაციით ან ფხვიერი სამაგრებით. გადაწყვეტილებები მოიცავს უკუქცევის რეგულარულ შემოწმებას, სისტემის პარამეტრების ან მექანიკური კომპენსაციის რეგულირებას, შპინდელის 15-30 წუთის განმავლობაში წინასწარ გაცხელებას, დამჭერი ძალის უზრუნველყოფას და სამუშაო ნაწილის საცნობარო ზედაპირის სისუფთავის შენარჩუნებას. მძიმე დეფორმაცია მოითხოვს ლაზერულ კალიბრაციას და საძირკვლის ხელახალ ტესტირებას.
II. ზედაპირის არასაკმარისი უხეშობა ან ვიბრაციის ნიშნები
ძირითადად გამოწვეულია ხელსაწყოს ცვეთით, არასწორი დატრიალების პარამეტრებით, შპინდელის ცუდი დინამიური ბალანსით ან გარე ვიბრაციით. გადაწყვეტილებები მოიცავს მაღალი სიხისტის ხელსაწყოების დამჭერების გამოყენებას, დაბურცული ჩანართების შეცვლას, დატრიალების პარამეტრების ოპტიმიზაციას, საკისრების წინასწარი დატვირთვის შემოწმებას, ძლიერი ვიბრაციის წყაროებისგან თავის არიდებას და სტაბილური საფუძვლის უზრუნველყოფას.
III. შპინდელის გადახურება ან ტემპერატურის პათოლოგიური მატება
გამოწვეულიმაღალსიჩქარიანი შემობრუნება, რაც გავლენას ახდენს დამუშავების სიზუსტეზე და დამცავი გამორთვის ფუნქციასაც კი იწვევს. ოპტიმალური მუშაობის უზრუნველსაყოფად აუცილებელია გამაგრილებელი ზეთის წრედების შეუფერხებლად მუშაობა, ზეთის სისუფთავე და გამაგრილებელი ვენტილატორის ნორმალური მუშაობა. დამუშავების ციკლების სწორად დაგეგმვა და ტემპერატურის მონიტორინგის გამოყენება დატვირთვის ავტომატური კონტროლისთვის.
IV. არასტაბილური ჰიდრავლიკური/პნევმატური სისტემის წნევა
დამჭერის გაუმართაობა ხშირად გამოწვეულია ზეთის დაბინძურებით, დაძველებული შუასადებებით ან გაზის გაჟონვით. რეკომენდებულია ჰიდრავლიკური ზეთისა და ფილტრის შეცვლა ყოველ ექვს თვეში ერთხელ, პნევმატური კომპონენტების შეზეთვისა და დრენაჟის რეგულარული შემოწმება და წნევის შენარჩუნების მონიტორინგი დროული შეკეთებისთვის.
V.CNC სისტემის სიგნალიზაცია ან კომუნიკაციის შეფერხება
„სერვოს ტოლერანტობის მიღმა“ ან „ენკოდერის სიგნალის დაკარგვა“ ხშირად გამოწვეულია კაბელის ცუდი დაცვით, დამიწებით ან აკუმულატორის პრობლემებით. გამოაცალკევეთ უკუკავშირის ხაზი კვების ხაზიდან, შეცვალეთ სარეზერვო აკუმულატორი და გამოიყენეთ დიაგნოსტიკური ხელსაწყოები აპარატურული და პროგრამული უზრუნველყოფის გაუმართაობის აღმოსაფხვრელად.
ამ ტიპური პრობლემებისა და მათი გადაჭრის გზების დაუფლება გადამწყვეტი მნიშვნელობისაა მაღალი სიზუსტის დამუშავების ხარისხისა და სტაბილური მუშაობის უზრუნველსაყოფად.ვერტიკალური CNC მანქანასამეცნიერო მენეჯმენტი და რეგულარული შემოწმებები თანაბრად აუცილებელია აღჭურვილობის მოვლა-პატრონობისა და წარმოების ეფექტურობის გაუმჯობესებისთვის.
ხშირად დასმული კითხვები
რა ტიპის სამუშაო ნაწილებია შესაფერისი CNC ვერტიკალური სახრახნისისთვის?
გამოდგება დიდი, მძიმე დისკის ფორმის და ცილინდრული ნაწილებისთვის, როგორიცაა ქარის ტურბინის კერები, თვითმფრინავის ძრავის კორპუსები და დიდი საკისრების კორპუსები.
როგორ უზრუნველვყოთ CNC ვერტიკალური სახრახნისის დამუშავების სიზუსტე?
აუცილებელია მექანიკური კომპონენტების სათანადო მოვლა, მათ შორის ღერძის წინასწარი გაცხელება, სამუშაო ნაწილის მჭიდროდ დამაგრება და სახელმძღვანელო არხებისა და წამყვანი ხრახნების რეგულარული კალიბრაცია.
რა არის CNC ვერტიკალური სახეხი მანქანის ყოველდღიური მოვლის ძირითადი პუნქტები?
ჰიდრავლიკური და საპოხი სისტემების ნორმალურ მუშაობაში შენარჩუნება, ჰიდრავლიკური ზეთის რეგულარული შეცვლა, გაგრილების სისტემის გაწმენდა და ელექტრო კომპონენტების შეკეთება.
გამოქვეყნების დრო: 2025 წლის 25 ნოემბერი