


მაღალსიჩქარიანი CNC ვერტიკალური დამუშავების ცენტრი CL სერია


პროდუქტის ვიდეო
მახასიათებლები
CL სერიის ვერტიკალური დამუშავების ცენტრები ძირითადად გამოიყენება სხვადასხვა ტიპის პროდუქტის ნაწილების, აქსესუარების და ა.შ. დიდი, საშუალო და მცირე პარტიული დამუშავებისა და წარმოებისთვის. მაგალითად, ისინი მომხმარებლებს სთავაზობენ მაღალსიჩქარიანი ნაწილების დამუშავების გადაწყვეტილებებს საავტომობილო ინდუსტრიის, სამხედრო ინდუსტრიის, აერონავტიკის და ა.შ. სფეროებში.
მაღალსიჩქარიანი CNC ვერტიკალური დამუშავების ცენტრი გამოირჩევა მაღალი სიმტკიცით, მაღალი სიზუსტით და მაღალი ეფექტურობით. სვეტი იღებს ნაძვის ხის დიზაინს დიდი დიაპაზონით, რაც მნიშვნელოვნად ზრდის სვეტის მოხრისა და ბრუნვის სიმტკიცეს; სამუშაო მაგიდას აქვს გონივრული მოცურების დიაპაზონი და ზედაპირის დამუშავება, რათა სამუშაო მაგიდა თანაბრად იყოს დაძაბული და გაუმჯობესდეს სიმტკიცე; საწოლს აქვს ტრაპეციული განივი კვეთა, რათა შემცირდეს სიმძიმის ცენტრი, რაც აუმჯობესებს ბრუნვის სიმტკიცეს; მთელი მანქანა იყენებს სასრული ელემენტების ანალიზს თითოეული კომპონენტის დასაპროექტებლად, რათა უზრუნველყოს საუკეთესო საერთო სტაბილურობა.
სამღერძიანი სწრაფი მიწოდებაა 48 მ/წთ, TT ხელსაწყოს შეცვლის დრო მხოლოდ 4 წამია, ხელსაწყოს მაღაზიის სრული დატვირთვაა 24 ხელსაწყოთი, ხელსაწყოს შეცვლა ხდება სიგნალიზაციის გარეშე და თითოეული მანქანის საცდელი დამუშავების ნიმუშის სამგანზომილებიანი შემოწმება წარმატებით დასრულდა, რაც უზრუნველყოფს მანქანა-დანადგარის მაღალ ეფექტურობას და უწყვეტ სტაბილურობას ქარხნიდან გასვლის შემდეგ. ის შესაფერისია სხვადასხვა ორ და სამგანზომილებიანი ჩაზნექილი და ამოზნექილი მოდელებისთვის რთული ფორმებით და რთული ღრუებითა და ზედაპირებით. ის ასევე შესაფერისია სარქველების, კამერების, ყალიბების, ფირფიტებისა და ყუთების დაფქვის, ბურღვის, გაფართოებისა და ბურღვისთვის წარმოების ინდუსტრიაში. ონკანირება და სხვა დამუშავების პროცესები უფრო შესაფერისია როგორც მცირე, ასევე საშუალო ზომის მრავალფეროვან დამუშავებასა და წარმოებაში და ასევე შეიძლება გამოყენებულ იქნას მასობრივი წარმოებისთვის ავტომატურ ხაზებში.
C80 PLus სისტემის, 15 დიუმიანი დიდი LCD დისპლეის, ხელსაწყოს ბილიკის დინამიური გრაფიკული ჩვენების, ინტელექტუალური გამაფრთხილებელი დისპლეის, თვითდიაგნოსტიკისა და სხვა ფუნქციების გამოყენება CNC დამუშავების ცენტრის ვერტიკალური ხელსაწყოების გამოყენებას და მოვლას უფრო მოსახერხებელს და სწრაფს ხდის; მაღალსიჩქარიანი ავტობუსის კომუნიკაციის მეთოდი მნიშვნელოვნად აუმჯობესებს CNC სისტემას. გაუმჯობესებულია მონაცემთა დამუშავების შესაძლებლობები და კონტროლის მუშაობა, პროგრამის შენახვის მოცულობა იზრდება 4G-მდე, ხოლო წინასწარი წაკითხვის შესაძლებლობა იზრდება 3000 სტრიქონამდე წამში, რაც ხელს უწყობს დიდი ტევადობის პროგრამების სწრაფ და ეფექტურ გადაცემას და ონლაინ დამუშავებას.
ტექნიკური მახასიათებლები
| ნივთი | CL700 | CL800 | CL1000 | CL1300 | CL1500 | |
ტრაველ | X/Y/Z ღერძის მოძრაობა | 700/400450 მმ | 800/600/500 მმ | 1000/600/500 მმ | 1300/700/650 მმ | 1500/800/700 მმ |
| მანძილიღერძიპირისპირ დასასრულისამუშაო მაგიდის ცენტრი | 120-570 მმ | 120-620 მმ | 120-620 მმ | 120-770 მმ | 170-870 მმ | |
სამუშაოშეუძლია | სამუშაოშეუძლიაზომა | 850*400 მმ | 900*500 მმ | 1100*500 მმ | 1500*700 მმ | 1700*800 მმ |
| სამუშაოს მაქსიმალური დატვირთვამაგიდა | 350 კგ | 500kg | 600kg | 900kg | 1500kg | |
| შპინდელი | შპინდელის სპეციფიკაციები (ინსტალაციის დიამეტრი/ძრავის რეჟიმი) | 140 მმ/Dirდა ა.შ. ტიპი | 150 მმ,Dirდა ა.შ. ტიპი | |||
| შპინდელის კონუსისებრი ხვრელი | BT40 | |||||
| მაქს.ღერძის სიჩქარე | 12000ბრ/წთ | |||||
| შპინდელის ძრავის სიმძლავრე | 55-11kw | 7.5-15 კვტ | 7.5-15 კვტ | 7.5-15 კვტ | 11-22RW | |
| შპინდელის ძრავის ბრუნვის მომენტი | 35=70 ნმ | 48-96 ნმ | 48-96 ნმ | 48-96 ნმ | 70-140 ნმ | |
| არხი შეფასება | სწრაფიმოძრაობის სიჩქარე | 48/48/4&მმ | 30/30/24 მმ | 24/24/20 მმ | ||
| საკვების ჭრა | 1=12მ/ნინ | 1=10 მ/წთ | 1=10 მილი/წთ | |||
| ხელსაწყოების ჟურნალი | ხელსაწყოების მჭიდის ტევადობა | 24ხელსაწყოები | ||||
| მაქს.ხელსაწყოს სიგრძე | 300 მმ | |||||
| მაქს.ხელსაწყოს დიამეტრი | 125 მმ | |||||
| მაქს.ხელსაწყოს წონა | 8kg/t | |||||
| ხელსაწყოს შეცვლის დრო (ხელსაწყოდან ხელსაწყომდე)) | 1.55 წმ | |||||
| სამი ღერძი | X-ღერძის მიმმართველი რელსი (ლიახლოს გიდისიგანე, სლაიდერების რაოდენობა) | 30 მმ/2 | 35 მმ/2 | 35 მმმ2 | 45 მმმ3 | 45 მმბ |
| Y-ღერძის გამტარი რელსი (liახლოს გიდისიგანე, სლაიდერების რაოდენობა) | 30 მმმ2 | 35 მმ/2 | 35 მმმ2 | 45 მმმ4 | 45 მმ/2 | |
| Z-ღერძის გამტარი რელსი (liახლოს გიდისიგანე, სლაიდერების რაოდენობა) | 35 მმ/2 | 35 მმ/2 | 35 მმმ2 | 45 მმმ3 | 55 მმმ3 | |
| X-ღერძის ხრახნი | Φ28x16 | Φ36*16 | Φ36×16 | Φ40x10 | Φ50x10 | |
| Y-ღერძის ხრახნი | Φ28*16 | Φ36*16 | Φ36×16 | Φ40*10 | Φ50x10 | |
| Z-ღერძის ხრახნი | Φ32×16 | Φ36*16 | Φ36*16 | Φ40x10 | Φ50x10 | |
| სიზუსტე | პოზიციონირების სიზუსტე | ±0.005/300 მმ | ||||
| განმეორებადობა | ±0.003 მმ | |||||
| საჭირო კვების წყარო | Eელექტროენერგიის მოთხოვნა | სამფაზიანი 20V ± 10%, 50Hz ± 1% | ||||
| ჰაერის წნევის მოთხოვნა | ≥6კგ/სმ² | |||||
| ჰაერის წყაროს მოთხოვნა | ≥0.5 მმ³/მილიn | |||||
| მანქანის ზომა | Mაკინა წონა | 3500 კგ | 5500kg | 6000kg | 8000 კგ | 9000 ათასიg |
| Mაკინა ზომა | 2253×2494×2506 | 2453×3122×2635 | 2653×3122×2635 | 3565×3008×2714 | 3700×2772×2764 | |
კონფიგურაციის შესავალი
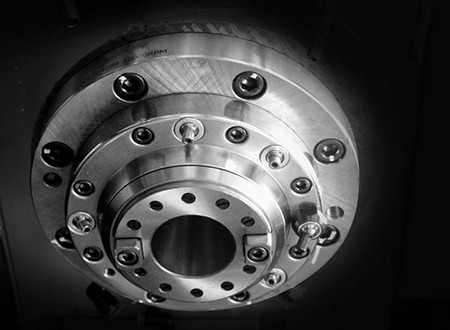
(1) BT40 შპინდელი
BT40 შპინდელი მაღალი სიჩქარით, მაღალი ეფექტურობით, მაღალი ბრუნვის მომენტით დამუშავების მახასიათებლებით, სხვადასხვა ტიპიური მასალების დამუშავების საჭიროებების დასაკმაყოფილებლად.
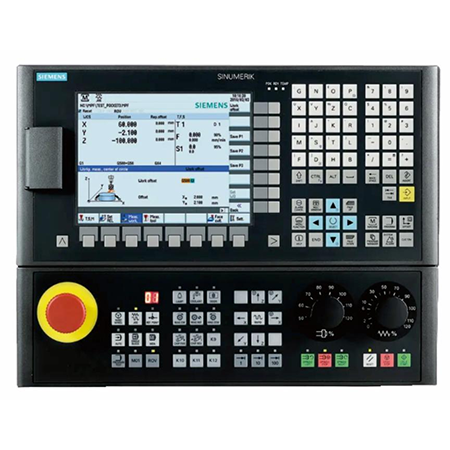
(2) Siemens-ის სისტემა
უახლესი Siemens სისტემებით, რომლებსაც აქვთ ინტუიციური და ზუსტი პანელი, მარტივი მართვა.
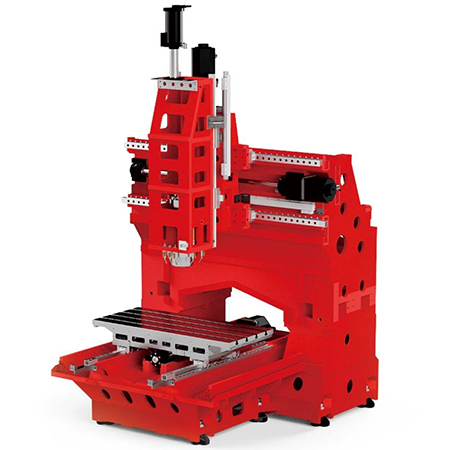
(3)მაღალი ხისტი მანქანის საწოლი
სასრული ელემენტების ანალიზის დიზაინი გამოიყენება დიდი ჩამოსხმის საწოლის კორპუსის, სვეტის, საყრდენის, სამაგრისა და სამუშაო მაგიდის ნაწილების სრულყოფისთვის, რათა უზრუნველყოფილი იყოს ოპტიმალური და ბრუნვითი სიმტკიცე.
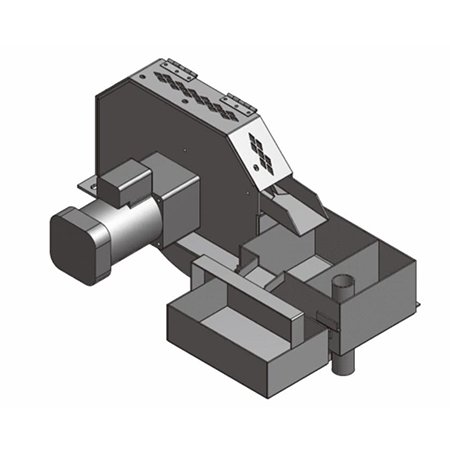
(4)ზეთი-წყლის გამყოფი
ზეთი-წყლის გამოყოფა და მცურავი ზეთის აღდგენა CNC ვერტიკალური დამუშავების ცენტრის ხელსაწყოს გამაგრილებლისთვის (საჭრელი სითხე), 98%-იანი აღდგენის ტევადობით..
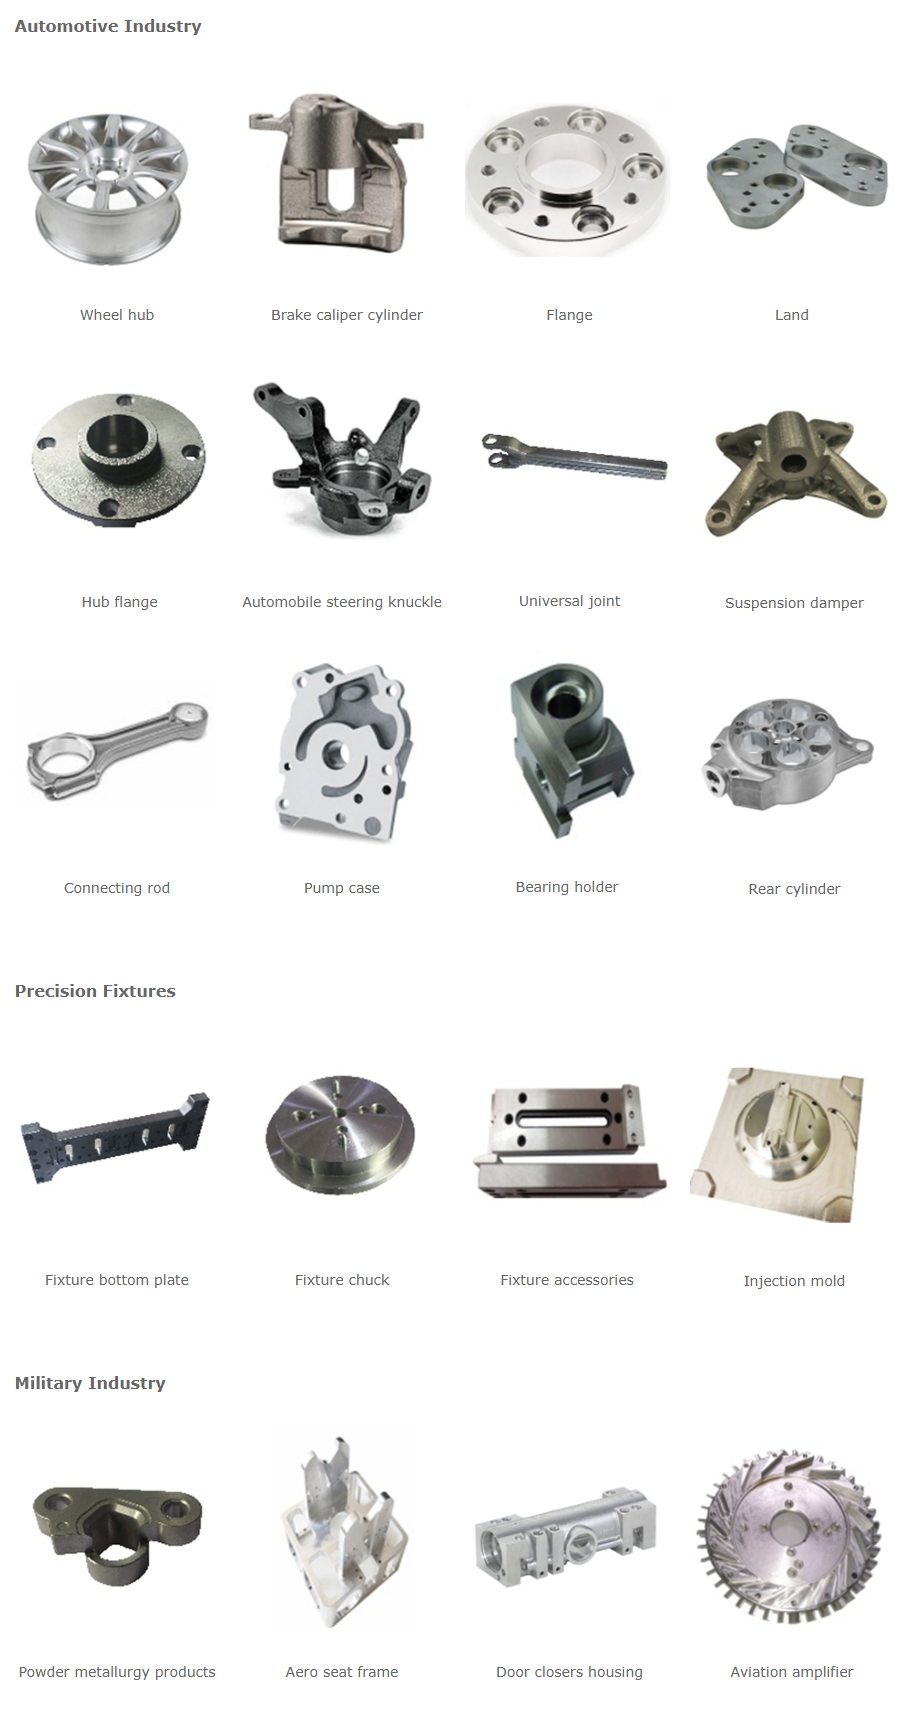
საქმეების დამუშავება
საავტომობილო ინდუსტრია
ბორბლის კერა
კერის ფლანგი
შემაერთებელი ღერო
სამუხრუჭე კალიპერის ცილინდრი
ავტომობილის საჭის სახსარი
ტუმბოს კორპუსი
ფლანგი
უნივერსალური სახსარი
საკისრის დამჭერი
მიწა
საკიდარი ამორტიზატორი
უკანა ცილინდრი
ზუსტი მოწყობილობები
სამაგრი ქვედა ფირფიტა
სამაგრი ჩაკ
მოწყობილობების აქსესუარები
ინექციის ფორმა
სამხედრო ინდუსტრია
ფხვნილის მეტალურგიის პროდუქტები
აერო სავარძლის ჩარჩო
კარის დამხურავი კორპუსი
საავიაციო გამაძლიერებელი
CL სერიის ვერტიკალური დამუშავების ცენტრები ძირითადად გამოიყენება სხვადასხვა ტიპის პროდუქტის ნაწილების, აქსესუარების და ა.შ. დიდი, საშუალო და მცირე პარტიული დამუშავებისა და წარმოებისთვის. მაგალითად, ისინი მომხმარებლებს სთავაზობენ მაღალსიჩქარიანი ნაწილების დამუშავების გადაწყვეტილებებს საავტომობილო ინდუსტრიის, სამხედრო ინდუსტრიის, აერონავტიკის და ა.შ. სფეროებში.
მაღალსიჩქარიანი CNC ვერტიკალური დამუშავების ცენტრი გამოირჩევა მაღალი სიმტკიცით, მაღალი სიზუსტით და მაღალი ეფექტურობით. სვეტი იღებს ნაძვის ხის დიზაინს დიდი დიაპაზონით, რაც მნიშვნელოვნად ზრდის სვეტის მოხრისა და ბრუნვის სიმტკიცეს; სამუშაო მაგიდას აქვს გონივრული მოცურების დიაპაზონი და ზედაპირის დამუშავება, რათა სამუშაო მაგიდა თანაბრად იყოს დაძაბული და გაუმჯობესდეს სიმტკიცე; საწოლს აქვს ტრაპეციული განივი კვეთა, რათა შემცირდეს სიმძიმის ცენტრი, რაც აუმჯობესებს ბრუნვის სიმტკიცეს; მთელი მანქანა იყენებს სასრული ელემენტების ანალიზს თითოეული კომპონენტის დასაპროექტებლად, რათა უზრუნველყოს საუკეთესო საერთო სტაბილურობა.
სამღერძიანი სწრაფი მიწოდებაა 48 მ/წთ, TT ხელსაწყოს შეცვლის დრო მხოლოდ 4 წამია, ხელსაწყოს მაღაზიის სრული დატვირთვაა 24 ხელსაწყოთი, ხელსაწყოს შეცვლა ხდება სიგნალიზაციის გარეშე და თითოეული მანქანის საცდელი დამუშავების ნიმუშის სამგანზომილებიანი შემოწმება წარმატებით დასრულდა, რაც უზრუნველყოფს მანქანა-დანადგარის მაღალ ეფექტურობას და უწყვეტ სტაბილურობას ქარხნიდან გასვლის შემდეგ. ის შესაფერისია სხვადასხვა ორ და სამგანზომილებიანი ჩაზნექილი და ამოზნექილი მოდელებისთვის რთული ფორმებით და რთული ღრუებითა და ზედაპირებით. ის ასევე შესაფერისია სარქველების, კამერების, ყალიბების, ფირფიტებისა და ყუთების დაფქვის, ბურღვის, გაფართოებისა და ბურღვისთვის წარმოების ინდუსტრიაში. ონკანირება და სხვა დამუშავების პროცესები უფრო შესაფერისია როგორც მცირე, ასევე საშუალო ზომის მრავალფეროვან დამუშავებასა და წარმოებაში და ასევე შეიძლება გამოყენებულ იქნას მასობრივი წარმოებისთვის ავტომატურ ხაზებში.
C80 PLus სისტემის, 15 დიუმიანი დიდი LCD დისპლეის, ხელსაწყოს ბილიკის დინამიური გრაფიკული ჩვენების, ინტელექტუალური გამაფრთხილებელი დისპლეის, თვითდიაგნოსტიკისა და სხვა ფუნქციების გამოყენება CNC დამუშავების ცენტრის ვერტიკალური ხელსაწყოების გამოყენებას და მოვლას უფრო მოსახერხებელს და სწრაფს ხდის; მაღალსიჩქარიანი ავტობუსის კომუნიკაციის მეთოდი მნიშვნელოვნად აუმჯობესებს CNC სისტემას. გაუმჯობესებულია მონაცემთა დამუშავების შესაძლებლობები და კონტროლის მუშაობა, პროგრამის შენახვის მოცულობა იზრდება 4G-მდე, ხოლო წინასწარი წაკითხვის შესაძლებლობა იზრდება 3000 სტრიქონამდე წამში, რაც ხელს უწყობს დიდი ტევადობის პროგრამების სწრაფ და ეფექტურ გადაცემას და ონლაინ დამუშავებას.
| ნივთი | CL700 | CL800 | CL1000 | CL1300 | CL1500 | |
ტრაველ | X/Y/Z ღერძის მოძრაობა | 700/400450 მმ | 800/600/500 მმ | 1000/600/500 მმ | 1300/700/650 მმ | 1500/800/700 მმ |
| მანძილი შპინდელის ბოლოდან სამუშაო მაგიდის ცენტრამდე | 120-570 მმ | 120-620 მმ | 120-620 მმ | 120-770 მმ | 170-870 მმ | |
სამუშაოშეუძლია | სამუშაო ზომა | 850*400 მმ | 900*500 მმ | 1100*500 მმ | 1500*700 მმ | 1700*800 მმ |
| სამუშაო მაგიდის მაქსიმალური დატვირთვა | 350 კგ | 500 კგ | 600 კგ | 900 კგ | 1500 კგ | |
| შპინდელი | შპინდელის სპეციფიკაციები (ინსტალაციის დიამეტრი/ძრავის რეჟიმი) | 140 მმ/Dirდა ა.შ. ტიპი | 150 მმ,Dirდა ა.შ. ტიპი | |||
| შპინდელის კონუსისებრი ხვრელი | BT40 | |||||
| მაქსიმალური შპინდელის სიჩქარე | 12000 ბრ/წთ | |||||
| შპინდელის ძრავის სიმძლავრე | 55-11 კვტ | 7.5-15 კვტ | 7.5-15 კვტ | 7.5-15 კვტ | 11-22RW | |
| შპინდელის ძრავის ბრუნვის მომენტი | 35=70 ნმ | 48-96 ნმ | 48-96 ნმ | 48-96 ნმ | 70-140 ნმ | |
| არხი შეფასება | სწრაფი გადაადგილების სიჩქარე | 48/48/4&მმ | 30/30/24 მმ | 24/24/20 მმ | ||
| საკვების ჭრა | 1=12მ/ნინ | 1=10 მ/წთ | 1=10 მილი/წთ | |||
| ხელსაწყოების ჟურნალი | ხელსაწყოების მჭიდის ტევადობა | 24 ხელსაწყო | ||||
| ხელსაწყოს მაქსიმალური სიგრძე | 300 მმ | |||||
| ხელსაწყოს მაქსიმალური დიამეტრი | 125 მმ | |||||
| ხელსაწყოს მაქსიმალური წონა | 8 კგ/ტონა | |||||
| ხელსაწყოს შეცვლის დრო (ხელსაწყოდან ხელსაწყომდე) | 1.55 წმ | |||||
| სამი ღერძი | X-ღერძის გამტარი რელსი (წრფივი გამტარი სიგანე, სლაიდერების რაოდენობა) | 30 მმ/2 | 35 მმ/2 | 35 მმმ2 | 45 მმმ3 | 45 მმბ |
| Y-ღერძის გამტარი რელსი (წრფივი გამტარი სიგანე, სლაიდერების რაოდენობა) | 30 მმმ2 | 35 მმ/2 | 35 მმმ2 | 45 მმმ4 | 45 მმ/2 | |
| Z-ღერძის გამტარი რელსი (წრფივი გამტარი სიგანე, სლაიდერების რაოდენობა) | 35 მმ/2 | 35 მმ/2 | 35 მმმ2 | 45 მმმ3 | 55 მმმ3 | |
| X-ღერძის ხრახნი | Φ28×16 | Φ36*16 | Φ36×16 | Φ40×10 | Φ50×10 | |
| Y-ღერძის ხრახნი | Φ28*16 | Φ36*16 | Φ36×16 | Φ40*10 | Φ50×10 | |
| Z-ღერძის ხრახნი | Φ32×16 | Φ36*16 | Φ36*16 | Φ40×10 | Φ50×10 | |
| სიზუსტე | პოზიციონირების სიზუსტე | ±0.005/300 მმ | ||||
| განმეორებადობა | ±0.003 მმ | |||||
| საჭირო კვების წყარო | ელექტროენერგიის მოთხოვნა | სამფაზიანი 20V ± 10%, 50Hz ± 1% | ||||
| ჰაერის წნევის მოთხოვნა | ≥6 კგ/სმ² | |||||
| ჰაერის წყაროს მოთხოვნა | ≥0.5 მმ³/წთ | |||||
| მანქანის ზომა | მანქანის წონა | 3500 კგ | 5500 კგ | 6000 კგ | 8000 კგ | 9000 კგ |
| მანქანის ზომა | 2253×2494×2506 | 2453×3122×2635 | 2653×3122×2635 | 3565×3008×2714 | 3700×2772×2764 | |
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...