


ხუთღერძიანი დამუშავების ცენტრი FH135P
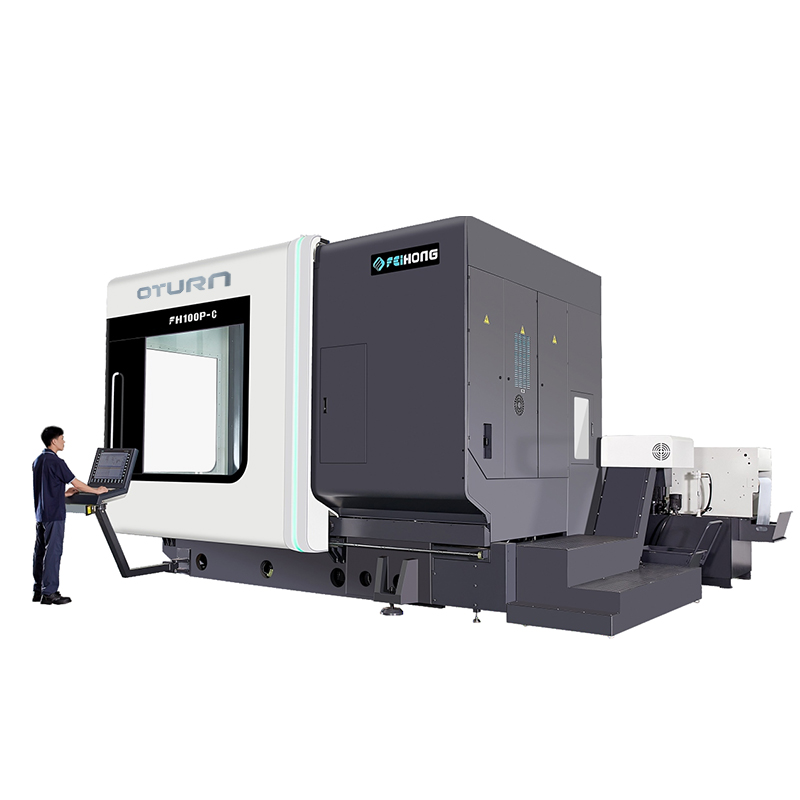
ხუთღერძიანიერთდროულიდამუშავების ცენტრი
XYZ ხაზოვანი ღერძის ღრუ გაგრილების ხრახნიანი ამძრავი
B\C მბრუნავი ლილვის DD პირდაპირი ამძრავის ტრანსმისია
სრული დახურული მარყუჟის აბსოლუტური მნიშვნელობის გაზომვის სისტემა
მთავარი კონფიგურაცია
სტანდარტული აქსესუარების ფუნქციების ცხრილი (ელექტრო მართვის ნაწილისთვის იხილეთ კონტროლერის ფუნქცია)
| No | ნივთი | ერთეული | რაოდენობა |
| 1. | FH მეინფრეიმ მინერალური ჩამოსხმა | კომპლექტი | 1 |
| 2. | Siemens ONE მართვის სისტემა | კომპლექტი | 1 |
| 3. | ეკრანი: 21.5 დიუმიანი სენსორული პანელი | კომპლექტი | 1 |
| 4. | FH ხუთღერძიანი მრავალფუნქციური საქანელა თავი (B-ღერძი) | კომპლექტი | 1 |
| 5. | FH-DGZX-28010/42B2 ელექტრო საფრაზი შპინდელი (დაცული დატრიალების ფუნქცია) | PC | 1 |
| 6. | X/Y/Z ღერძის ღრუ გამაგრილებელი ბურთულიანი ხრახნი | PCS | 3 |
| 7. | ფრეზირების პირდაპირი ამძრავის მბრუნავი მაგიდა (C-ღერძი) | კომპლექტი | 1 |
| 8. | B ღერძის RCN8380 29 ბიტიანი აბსოლუტური კოდირება | PC | 1 |
| 9. | C ღერძის RCN2580 28 ბიტიანი აბსოლუტური კოდირება | PC | 1 |
| 10. | INA როლიკებიანი ხაზოვანი სლაიდები | კომპლექტები | 7 |
| 11. | შპინდელის წყლის გაგრილების სისტემა | კომპლექტი | 1 |
| 12. | მანქანის რგოლის წყლის შესხურება | კომპლექტი | 1 |
| 13. | ხუთღერძიანი თავიანი ნახევარმთვარის ფორმის წყლის შესხურება, ნახევარმთვარის ფორმის აფეთქება | კომპლექტი | 1 |
| 14. | წინა და გვერდითი მოქმედი კარის უსაფრთხოების ურთიერთდამბლოკავი სისტემა | კომპლექტი | 1 |
| 15. | წყალგაუმტარი სამუშაო ყუთის განათება | PCS | 2 |
| 16. | ჰიდრავლიკური სადგური | კომპლექტი | 1 |
| 17. | ცენტრალური ცენტრალიზებული მიწოდების შეზეთვის მოწყობილობა | კომპლექტი | 1 |
| 18. | ოპერაციის მხარის გამწმენდი წყლის პისტოლეტი და პნევმატური პისტოლეტი | კომპლექტი | 1 |
| 19. | ჭრის სითხის სისტემა (CTS 25 ბარი) | კომპლექტი | 1 |
| 20. | სრულად დახურული დამცავი ლითონის ფურცელი | კომპლექტი | 1 |
| 21. | ოპერაციული ყუთი | კომპლექტი | 1 |
| 22. | ელექტრო ყუთის კონდიციონერი | კომპლექტი | 1 |
| 23. | Siemens-ის ელექტრონული სახელური | PC | 1 |
| 24. | ფეხის მართვითი შპინდელის ხელსაწყოს გაშვების ჩამრთველი | PC | 1 |
| 25. | მანქანის სამფეროვანი განათება | კომპლექტი | 1 |
| 26. | 40 ცალი HSK-A63 ხელსაწყოს მჭიდი და სერვო ATC სისტემა | კომპლექტი | 1 |
| 27. | X/Y/Z სამღერძიანი აბსოლუტური მნიშვნელობის ბადისებრი მასშტაბი | კომპლექტები | 3 |
| 28. | სპირალური ჩიპების როლიკერი და უკანა ჩიპების კონვეიერის ჩიპების გადამზიდი | კომპლექტი | 1 |
| 29. | Renishaw OMP60 ინფრაწითელი ზონდის მოწყობილობა | კომპლექტი | 1 |
| 30. | Renishaw NC4F230 ხელსაწყოების დასაყენებელი მოწყობილობა | კომპლექტი | 1 |
| 31. | საძირკვლის დონის ბალიშები და საძირკვლის ჭანჭიკები | კომპლექტი | 1 |
| 32. | ტექნიკური სახელმძღვანელო | კომპლექტი | 1 |
პარამეტრი
| მოდელი | ერთეული | FH135P |
| მოგზაურობა | ||
| X ღერძის მოძრაობა | mm | 1450 წელი |
| Y ღერძის მოძრაობა | mm | 1450 წელი |
| Z ღერძის მოძრაობა | mm | 1000 |
| მანძილი ღერძის ცხვირიდან სამუშაო მაგიდის ზედაპირამდე | mm | 160-1160 |
| ჰორიზონტალური საღარავი თავი | mm | 30-1030 |
| მიწოდების/სწრაფი გადაადგილების სიჩქარე | მ/წთ | 40 |
| კვების ძალა | KN | 10 |
| მბრუნავი მაგიდა (C ღერძი) | ||
| სამუშაო მაგიდის ზომა | mm | Ø1400x1300 |
| მაქსიმალური დატვირთვა მაგიდისთვის (ფრეზი) | kg | 4000 |
| ფრეზირების მაგიდის მაქსიმალური სიჩქარე | ბრ/წთ | 50 |
| მინიმალური გაყოფის კუთხე | ° | 0.001 |
| ნომინალური ბრუნვის მომენტი | ნმ | 1330 წელი |
| მაქსიმალური ბრუნვის მომენტი | ნმ | 2630 |
| CNC საქანელა საღარავი თავი (B ღერძი) | ||
| რხევის დიაპაზონი (0=ვერტიკალური/180=ჰორიზონტალური) | ° | -15~180 |
| სწრაფი გადაადგილების და კვების სიჩქარე | ბრ/წთ | 50 |
| მინიმალური გაყოფის კუთხე | ° | 0.001 |
| ნომინალური ბრუნვის მომენტი | ნმ | 1050 |
| მაქსიმალური ბრუნვის მომენტი | ნმ | 2130 |
| შპინდელი | ||
| ღერძის სიჩქარე | ბრ/წთ | 10000 |
| შპინდელის სიმძლავრე (S1) | Kw | 42/58 |
| შპინდელის ბრუნვის მომენტი (S1/S6) | Nm | 215/350 |
| შპინდელის კონუსურობა |
| HSKA100 |
| ხელსაწყოების ჟურნალი | ||
| ინსტრუმენტის ინტერფეისი |
| HSKA100 |
| ხელსაწყოების მჭიდის ტევადობა | PCS | 40 |
| ხელსაწყოს მაქსიმალური დიამეტრი/სიგრძე/წონა |
| Ø135/300/12 |
| ხელსაწყოს შეცვლის დრო (ხელსაწყოდან ხელსაწყომდე) | S | 4 |
| საზომი მოწყობილობა | ||
| ინფრაწითელი ზონდი | რენიშო OMP60 | |
| ხელსაწყოს აღმოჩენის ინსტრუმენტი სამუშაო დამუშავების ზონაში | რენიშო NC4F230 | |
| პოზიციონირების სიზუსტე (ISO230-2 და VDI3441) | ||
| X/Y/Z პოზიციონირების სიზუსტე | mm | 0.006 |
| X/Y/Z განმეორებითი პოზიციონირების სიზუსტე | mm | 0.004 |
| B/C პოზიციონირების სიზუსტე |
| 8" |
| B/C განმეორებითი პოზიციონირების სიზუსტე |
| 4" |
| CNC კონტროლერი | ||
| CNC სისტემა |
| Siemens ONE |
ძირითადი დანადგარის სპეციფიკაციები | ოპტიმალური ხისტი სტრუქტურის კონფიგურაცია
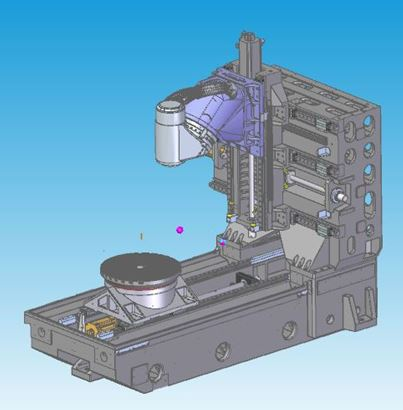
დიზაინის მახასიათებლები | საუკეთესო მექანიკური მავთულის ჩამოსხმის ანალიზის დიზაინი
◆ სრული ყუთის ტიპის თერმოსიმეტრიული ჩამოსხმის სტრუქტურა, მიჰანიტის კლასის მაღალი ხარისხის თუჯის გამოყენებით
◆გამკვრივება და ბუნებრივი დაბერების მკურნალობა შინაგანი სტრესის აღმოსაფხვრელად
◆სტრუქტურული ბუნებრივი სიხშირის ვიბრაცია გამორიცხავს მასალის დამუშავების სტრესს
◆მთელ კედელზე დიდი ფართობის და მაღალი სიხისტის მქონე სვეტის დიზაინს შეუძლია ეფექტურად გააუმჯობესოს სიხისტე და სტატიკური და დინამიური სიზუსტე
◆სამღერიანი ღრუ გამაგრილებელი ხრახნიანი ამძრავი
ელექტრო შპინდელი
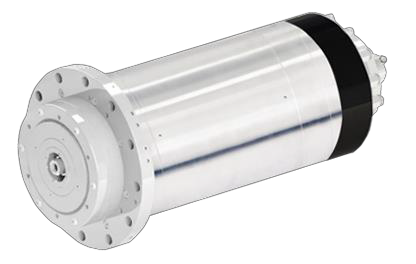
დიზაინის მახასიათებლები
◆მანქანის მახასიათებლების მიხედვით, დამოუკიდებელი კვლევა, განვითარება და წარმოება.
◆HSK-A100-ის კონუსური ხვრელი გამოყენებულია FH135P მოდელში.
◆ცირკულაციური გაგრილებისთვის გამოიყენეთ გარე გაგრილების სისტემა, რომელიც ეფექტურად უზრუნველყოფს ელექტრო შპინდელის გამოყენებას.
CNC საქანელა საღარავი თავი (B ღერძი)
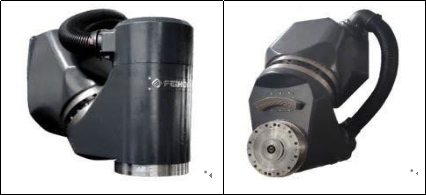
დიზაინის მახასიათებლები
◆დამოუკიდებელი დიზაინი და წარმოება.
◆ჩაშენებული DD ძრავა ნულოვანი ტრანსმისიით, ჯაჭვით, უკუშედეგის გარეშე.
◆მაღალი აჩქარების მახასიათებლები.
◆შპინდელის ხელსაწყოს წვეროსა და სტრუქტურული საყრდენი წერტილის შორის უმოკლესი მანძილი უზრუნველყოფს ჭრის მაქსიმალურ სიმყარეს.
◆უფრო დიდი YRT საკისარი აუმჯობესებს სიმყარეს.
◆ აღჭურვილია HEIDENHAIN RCN8380 სერიის აბსოლუტური როტაციული ენკოდერის საზომი სისტემით, სრულად დახურული ციკლის კონტროლით, საუკეთესო სიზუსტის უზრუნველსაყოფად.
◆B-ღერძის გაგრილების სისტემის დიზაინი ამცირებს სითბოს გადაცემას.
მბრუნავი მაგიდა (C-ღერძის მაგიდა)
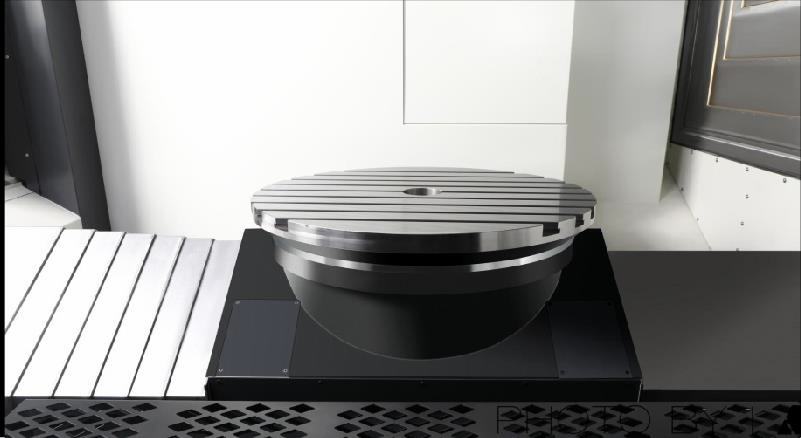
დიზაინის მახასიათებლები
◆დამოუკიდებელი დიზაინი და წარმოება.
◆ჩაშენებული DD ძრავა ნულოვანი ტრანსმისიით, ჯაჭვით, უკუშედეგის გარეშე.
◆მაღალი აჩქარებისა და შენელების რეაგირების მახასიათებლები.
◆უფრო დიდი YRT საკისარი ზრდის სიმყარეს.
◆მაღალი ნომინალური მამოძრავებელი ბრუნვის მომენტი, პოზიციონირება და დამუშავება მაგიდის პოზიციონირებისა და დამაგრების მოწყობილობით
◆დააკმაყოფილეთ ფრეზირების საჭიროებები, შეამცირეთ სამუშაო ნაწილის დამუშავება და გააუმჯობესეთ პროდუქტის სიზუსტე.
◆აღჭურვილია HEIDENHAIN-ის მაღალი სიზუსტის როტაციული კოდირების საზომი სისტემით, სრულად დახურული ციკლის კონტროლით საუკეთესო სიზუსტის უზრუნველსაყოფად.
◆გაგრილების სისტემის დიზაინი სითბოს გადაცემის შესამცირებლად.
კონტროლის სისტემა
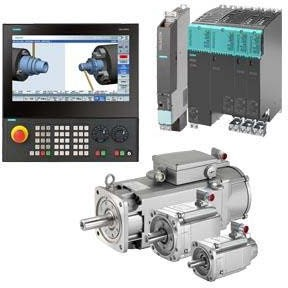
შერჩევის მახასიათებლები
◆ ხუთღერძიანი კავშირისთვის აირჩიეთ NCU730.3B საკონტროლო მასპინძელი (სისტემის კონფიგურაციის დეტალებისთვის იხილეთ ფუნქციების ცხრილი)
◆RTCP ფუნქციით
◆აირჩიეთ Siemens S120 ძრავა 3-ჯერ გადატვირთვის ტევადობით და 1FT სერიის ძრავა მაღალი კინემატიკური მახასიათებლებით
◆ აირჩიეთ TCU30.3+ICP427E HMI ინტერაქტიულ მასპინძელად, IPC-ს აქვს უფრო მაღალი გამოთვლითი სიჩქარე და უფრო დიდი შენახვის სივრცე
ავტომატური ხელსაწყოს შეცვლის სისტემა
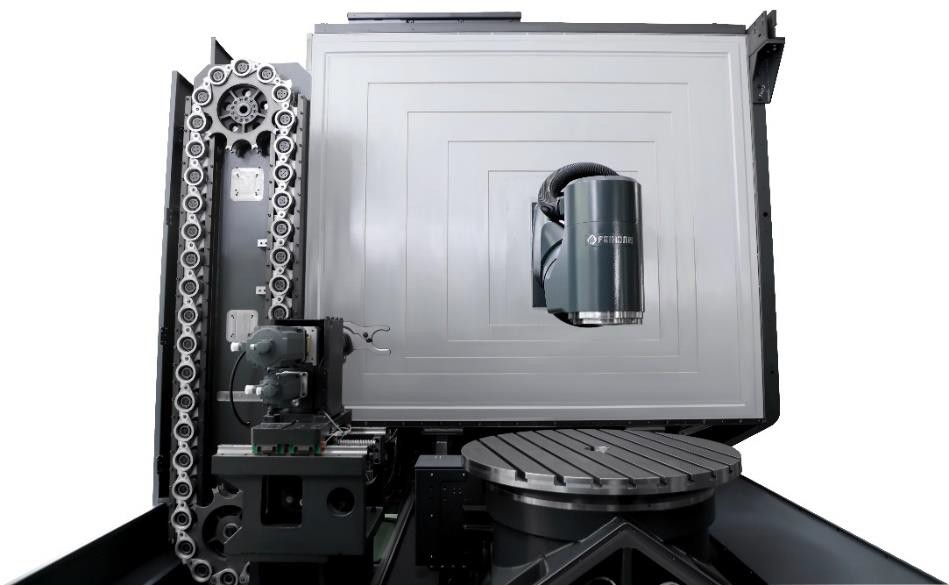
დიზაინის მახასიათებლები
◆ დამოუკიდებელი დიზაინი და წარმოება.
◆ხელსაწყოების შერჩევა და შეცვლა ტერმინალის მოქმედების სამართავად სერვოძრავის გამოყენებით ხდება, რაც უფრო სტაბილური და ზუსტია.
◆Siemens ONE-ის ხელსაწყოების მართვის ფუნქციასთან ერთად, ხელსაწყოების მართვა უფრო ეფექტურია.
ასაწევი ხელსაწყოების დასაყენებელი
დიზაინის მახასიათებლები
◆აღჭურვილია Ransishaw NC4F230R ხელსაწყოების დასამაგრებელი მანქანით, რომელიც უფრო მაღალი სიზუსტით გამოირჩევა.
◆მანქანაზე ხელსაწყოს ავტომატური დაყენება, ხელსაწყოს კომპენსაციის ავტომატური განახლება.
◆დამუშავების ზედაპირის სივრცის დაზოგვის მიზნით, ხელსაწყოს დასაყენებელი მოწყობილობის აწევა და დაწევა შესაძლებელია.
◆ სრულად დალუქული ლითონის ფურცლის დიზაინი, რათა დაიცვას ხელსაწყოს სამაგრი წყლისა და რკინის ნატეხებისგან დამუშავების დროს.
ინფრაწითელი ზონდი
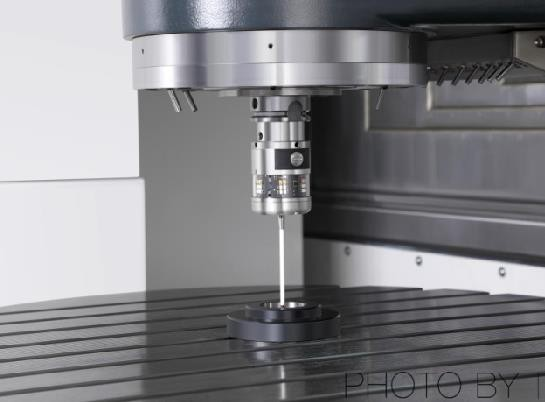
დიზაინის მახასიათებლები
◆აღჭურვილია Renishaw OMP60 ინფრაწითელი ზონდის ერთეულით.
◆მანქანაზე სამუშაო ნაწილის გასწორება და ზომის შემოწმება ამცირებს ხელით შემოწმების შეცდომებს და აუმჯობესებს პროდუქტის სიზუსტეს და დამუშავების ეფექტურობას.
◆ბორტზე დახმარების დროის 90%-იანი დაზოგვა.
გარეგნობა
FH სერიის ხუთღერძიანი დამუშავების ცენტრის საფარის დიზაინი შეესაბამება CE უსაფრთხოების მკაცრ სტანდარტებს. სრულად მკვრივი ლითონის ფურცელი ხელს უშლის ოპერატორს შემთხვევით სამუშაო ზონაში შესვლას დამუშავების დროს და ამავდროულად, ხელს უშლის მაღალი წნევის საჭრელი სითხის ან დანადგარიდან ნამსხვრევების გამოყენებას, გარდა გამაფრთხილებელი დაფისა. სამუშაო კარი ასევე აღჭურვილია უსაფრთხოების ჩამრთველით, რათა თავიდან აიცილოს უბედური შემთხვევები ექსპლუატაციის ან ტექნიკური მომსახურების დროს. ასევე აქვს დიდი სარკმელი, რომელიც მოსახერხებელია ოპერატორისთვის, რათა გაიგოს დანადგარის მუშაობა და დამუშავება.
დასუფთავება
გამოიყენეთ ტელესკოპური საფარი და დამცავი ლითონის ფურცელი მუშაობის დროს წარმოქმნილი ნაპრალების დასაცავად, ჭრის შედეგად წარმოქმნილი შხეფების თავიდან ასაცილებლად და სხვა მექანიზმების დაზიანების თავიდან ასაცილებლად.
განათება
სამუშაო სივრცე აღჭურვილია ორი LED განათებით, ხოლო განათების სიმძლავრე შენარჩუნებულია 800 ლუქსზე მეტით, რაც ოპერატორისთვის შესაფერის ნათელ სამუშაო გარემოს ქმნის.
ოპერატიულობა
სამუშაო მხარე აღჭურვილია გაყოფილი ტიპის მოცურების კარით, რომელიც უზრუნველყოფს დიდ გასასვლელ სივრცეს, რაც მოსახერხებელია სამუშაო ნაწილის თავისუფლად ჩატვირთვა და გადმოტვირთვა სამი მიმართულებით ამწის გამოყენებით.
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...