


ორმაგი შპინდელი CNC სახრახნისი 208 სერია


პროდუქტის ვიდეო
პროდუქტის კონფიგურაცია
შესავალი
კოშკიDდიზაინიPშესრულება
ინტეგრირებული დადებითი Y-ღერძის სტრუქტურა ძალიან ხისტი, მძიმე დატვირთვისაა და უკეთესი მახასიათებლები აქვს, ვიდრე ინტერპოლაციის Y-ღერძი.
· უფრო გლუვი და გლუვი სიბრტყის კონტურის დამუშავება
· უფრო ადვილია რთული მრუდი ზედაპირებისა და კონტურების დამუშავება
„ინტერპოლაცია Y“-თან შედარებით, „დადებით Y“-ს აშკარა უპირატესობები აქვს სიბრტყის ფრეზირებისას. „დადებითი Y“ Y ღერძის მოძრაობა პერპენდიკულარულია X ღერძის მიმართ და წარმოადგენს ერთღერძიან მოძრაობას. „ინტერპოლაცია Y“ Y ღერძის მოძრაობა გულისხმობს სწორი ხაზის ინტერპოლაციას X ღერძისა და Y ღერძის ერთდროული მოძრაობით. ფრეზირების სიბრტყის სიბრტყის „დადებით Y“-თან შედარებით, „დადებითი Y“ ღერძის დამუშავება აშკარად ნათელი და გლუვია.
პირდაპირიDრივიSსინქრონულიEელექტროSპინდლი
მაღალი სიმტკიცე, მაღალი ბრუნვის მომენტი, უფრო მაღალი ეფექტურობა, უკეთესი დასრულება, უფრო ზუსტი ინდექსირება.
CNC მანქანის ყველა ძირითადი ნაწილი დამზადებულია HT300 თუჯისგან, რომელსაც აქვს უკიდურესად ძლიერი დარტყმის შთანთქმის უნარი.
პირდაპირი ამძრავი ელექტრო შპინდელების მქონე ჩარხების მახასიათებლები
● მაგნიტური რგოლის ინკრემენტული კოდირების (სინუსური და კოსინუსური) პოზიციონირების სიზუსტე: 20 რკალური წამი,
C-ღერძის ინდექსირების სიზუსტე: 40 რკალური წამი
● სწრაფი ჩართვა-გამორთვის რეაგირების სიჩქარე, რაც ზოგავს დაზგის დროს და ეფექტურად აუმჯობესებს წარმოების შესაძლებლობებს
● მცირე ჭრის დატვირთვა, ენერგიის დაზოგვა და სიმძლავრის დაზოგვა, ჩარხების უკეთესი დაცვა და გახანგრძლივებული მომსახურების ვადა
● ეფექტურად აშორებს ღერძის ვიბრაციას, კარგ დაბალანსების ეფექტს, კარგ დამუშავებას და აუმჯობესებს სამუშაო ნაწილების ზედაპირის დამუშავებას
(დაფქვის ნაცვლად დატრიალების უპირატესობები, მყარი დატრიალების იერსახე, ზედაპირის უხეშობა Ra 0.2μm)
· შპინდელის ძრავა აღჭურვილია გაგრილების სისტემით, რათა ჩაახშოს თერმული გადაადგილების გავლენა და უზრუნველყოს შპინდელის მუდმივი ტემპერატურის პირობებში მუშაობის გაგრძელება.
(ცხვირის ბოლოდან გადახრის სიზუსტე 0.002 მმ-ის ფარგლებშია, რაც უზრუნველყოფს უფრო სტაბილურ სიზუსტეს)
· უკანა მხარეს დამონტაჟებული პირდაპირი ამძრავი სინქრონული შპინდელი, უფრო მოსახერხებელი მონტაჟი და მოვლა
· A2-5: 7016AC - წინა ორი უკანა ორი
· A2-6: წინა NN3020+100BAR10S, უკანა NN3018
A2-8: წინა NN3024+BT022B*2, უკანა NN3022
მძიმე-DუტიაCასტIრონიBასეAnd Cკომპონენტები
ყველა ჩამოსხმული მასალა ოპტიმიზირებულია სასრული ელემენტების ანალიზის (FEA) გამოყენებით, რათა შემცირდეს დამახინჯება და აწევის დარტყმის შთანთქმის უნარი. CNC სახრახნისი მანქანების ძირითადი სერიის ჩამოსხმული მასალები გამაგრებულია ნეკნებით, რათა გაიზარდოს სიმტკიცე და თერმული სტაბილურობა. კომპაქტური და სიმეტრიული თავისა და კუდის ჩამოსხმული მასალები კიდევ უფრო აძლიერებს სიმტკიცეს და უზრუნველყოფს პოზიციონირების მაღალ სიზუსტეს და განმეორებადობას.
ტექნიკური მახასიათებლები
| ნივთი | სახელი | ერთეული | 208MS | 208MSY |
| მოგზაურობა | საწოლის ბრუნვის მაქსიმალური დიამეტრი | mm | Φ680 | Φ700 |
| მაქსიმალური დამუშავების დიამეტრი | mm | Φ370 | Φ300 | |
| ხელსაწყოს დამჭერზე მაქსიმალური ბრუნვის დიამეტრი | mm | Φ300 | Φ300 | |
| მაქსიმალური დამუშავების სიგრძე | mm | 420 | 400 | |
| მანძილი ორ ცენტრს შორის | mm | - | - | |
| Sპინდლი ცილინდრი ჩაკი | ღერძისებრი ცხვირი | ასა | A2-6 | A2-6 |
| ჰიდრავლიკური ცილინდრი/ჩაკი | ინჩი | 8'' | 8'' | |
| ღერძის ხვრელის დიამეტრი | mm | Φ79/66 | Φ79/66 | |
| ღეროს მაქსიმალური დიამეტრი ხვრელში | mm | Φ65/52 | Φ65/52 | |
| შპინდელის მაქსიმალური სიჩქარე | ბრ/წთ | 4300 | 4300 | |
| შპინდელის ძრავის სიმძლავრე | kw | 18/22 | 18/22 | |
| შპინდელის ძრავის ბრუნვის მომენტი | Nm | 91-227 | 91-227 | |
| ქვე-Sპინდლი ცილინდრი ჩაკი | ქვე-ღერძისებრი ცხვირი | ასა | A2-5 | A2-5 |
| ქვე-ჰიდრავლიკური ცილინდრი/ჩაკი | ინჩი | 6„ | 6„ | |
| ქვე-ღერძის ხვრელის დიამეტრი | mm | Φ56 | Φ56 | |
| ქვე-ღეროს მაქსიმალური დიამეტრი ხვრელში | mm | Φ46 | Φ46 | |
| ქვე-შპინდელის მაქსიმალური სიჩქარე | ბრ/წთ | 5500 | 5500 | |
| ქვე-შპინდელის ძრავის სიმძლავრე | kw | 17.5 | 17.5 | |
| X/ZN/SAქსისFსაჭიროებაPარემეტრები | X ძრავის სიმძლავრე | kw | 2.5 | 2.5 |
| Y ძრავის სიმძლავრე | kw | - | 1.2 | |
| Z ძრავის სიმძლავრე | kw | 2.5 | 2.5 | |
| Sძრავის სიმძლავრე | Kw | 1.2 | 1.2 | |
| Xღერძის მოძრაობა | mm | 236 | 204 | |
| Yღერძის მოძრაობა | mm | - | 100±50 | |
| Zღერძის მოძრაობა | mm | 510 | 492 | |
| X/Z ღერძის რელსის სპეციფიკაციები | სპეციფიკაცია | 35 როლიკერი | 35 როლიკერი | |
| Y ღერძის რელსის სპეციფიკაციები | სპეციფიკაცია | 25 როლიკერი | 25 როლიკერი | |
| S ღერძის მოძრაობა | mm | 600 | 600 | |
| Xღერძის სწრაფი მოძრაობა | მმ/წთ | 20 | 20 | |
| Zღერძის სწრაფი მოძრაობა | მმ/წთ | 20 | 20 | |
| Yღერძის სწრაფი მოძრაობა | მმ/წთ | - | 8 | |
| Sღერძის სწრაფი მოძრაობა | მმ/წთ | 24 | 24 | |
| სერვო სიმძლავრე კოშკიPარემეტრები | ელექტრო კოშკურის ტიპი | / | BMT55 | BMT55 |
| ხელსაწყოების სადგური | / | 12T | 12T | |
| M ძრავის სიმძლავრე | kw | 5.5 | 5.5 | |
| M ღერძის ძრავის ბრუნვის მომენტი | Nm | 35 | 35 | |
| სიმძლავრე | ბრ/წთ | 6000 | 6000 | |
| ხელსაწყოს დამჭერის გარე დიამეტრის სპეციფიკაციები | mm | 25*25 | 25*25 | |
| ხელსაწყოს დამჭერის შიდა დიამეტრის სპეციფიკაციები | mm | Φ40 | Φ40 | |
| მიმდებარე ხელსაწყოს შეცვლის დრო | წმ | 0.15 | 0.15 | |
| პოზიციონირების სიზუსტე | / | ±2” | ±2” | |
| განმეორებითი პოზიციონირების სიზუსტე | / | ±1” | ±1” | |
| კუდის ძგიდეPარემეტრები | პროგრამირებადი ჰიდრავლიკური კუდის ღერძი | / | - | - |
| კუდის მაქს. სვლა | mm | - |
| |
| ყდის დიამეტრი | mm | - |
| |
| სამაჯურის მოგზაურობა | mm | - |
| |
| სახელოების კონუსური ფორმა | / | - |
| |
| ზომები | საერთო ზომები | m | 2800*2100*1800 | 2700*2400*2000 |
| მანქანის წონა დაახლოებით. | kg | 5900 | 5300 | |
| სხვა | ჭრის სითხის ავზის მოცულობა | L | 150 | 150 |
| გაგრილების წყლის ტუმბოს სიმძლავრე | kw | 0.75 | 0.75 | |
| ჰიდრავლიკური ბლოკის ყუთის მოცულობა | L | 40 | 40 | |
| ჰიდრავლიკური ზეთის ტუმბოს ძრავის სიმძლავრე | kw | 1.5 | 1.5 | |
| საპოხი ზეთის ავზის მოცულობა | L | 2 | 2 | |
| ავტომატური საპოხი ტუმბოს ძრავის სიმძლავრე | kw | 50 | 50 |
კონფიგურაციის შესავალი
უფრო ადვილიTo Use And MმადანიPსაშინელი
● სრულად განახლებული დიზაინი
● აღჭურვილია i HMI-ით
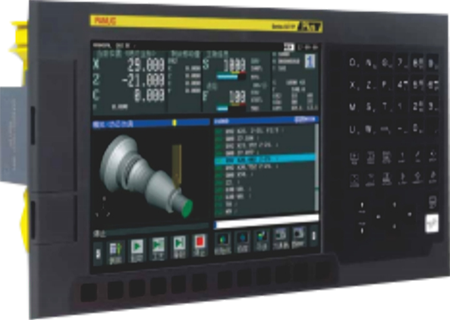
● აღჭურვილია FANUC-ის უახლესი CNC და სერვო ტექნოლოგიით
● სტანდარტიზებული პერსონალიზებული ფუნქციებით
●გაფართოებული მეხსიერების მოცულობა
სიმარტივეOf Use
პრევენციული მომსახურების გზით, თავიდან აიცილეთ მანქანის უეცარი გათიშვა
● ხარვეზების პროგნოზირების მდიდარი ფუნქციები
ადვილად იპოვეთ შეცდომის ადგილი და შეამცირეთ აღდგენის დრო
● დიაგნოსტიკის/ტექნიკური მომსახურების ფუნქციები
მაღალი დამუშავების შესრულება
შემოკლებულიCციკლიTდრო
●მაღალეფექტური დამუშავების ტექნოლოგია
მაღალი ხარისხის დამუშავების მიღწევა
ზედაპირის წვრილი დამუშავების ტექნოლოგია
● დიაგნოსტიკა/შენარჩუნების ფუნქცია
მაღალიOოპერაციაRშეჭამა
ყოველთვის მხარი დაუჭირეთ სხვადასხვა ოპერაციებს დამუშავების ადგილზე
●FANUC
პერსონალიზებულიSეკრანიIs EაზიელიTo Use
● სტანდარტიზებული პერსონალიზებული ფუნქცია
ინიციატივები ნივთების ინტერნეტის სფეროში
● მხარდაჭერა სხვადასხვა სახის ქსელებისთვის
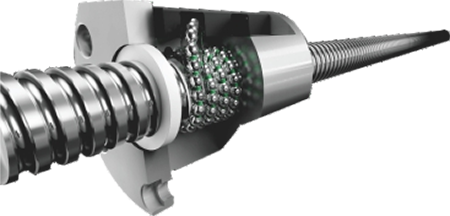
ტკBყველაSეკიპაჟი
· C3 კლასის, მაღალი სიზუსტის ბურთულიანი ხრახნის გამოყენებით, თხილის წინასწარი დატვირთვით და ხრახნის წინასწარი დაჭიმვის დამუშავებით, უკუქცევისა და ტემპერატურის მატების წაგრძელების წინასწარი აღმოსაფხვრელად, რაც აჩვენებს შესანიშნავ პოზიციონირებისა და განმეორებადობის სიზუსტეს.
· სერვოძრავის პირდაპირი ამძრავი უკუქცევის შეცდომის შესამცირებლად.
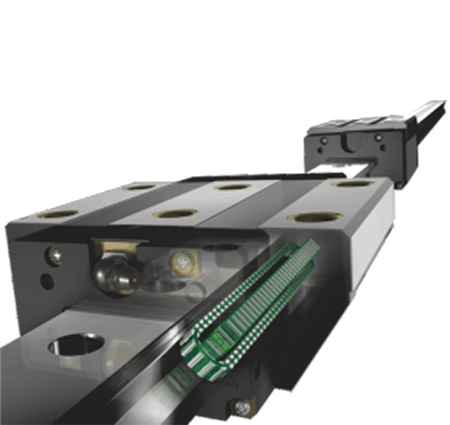
ტკRოლერიLახლოსGგიდი
· P კლასის ულტრამაღალი სიმტკიცე, SRG სიზუსტის კლასი, ხაზოვანი მიმმართველი ნულოვანი კლირენსი, რკალური ჭრა, დახრილი ჭრა, ზედაპირის ტექსტურა შედარებით ერთგვაროვანია. გამოდგება მაღალსიჩქარიანი მუშაობისთვის, რაც მნიშვნელოვნად ამცირებს CNC ჩარხებისთვის საჭირო მამოძრავებელ ცხენის ძალას.
· სრიალის ნაცვლად გორება, ხახუნის მცირე დანაკარგი, მგრძნობიარე რეაგირება, მაღალი პოზიციონირების სიზუსტე. მას შეუძლია ერთდროულად გაუძლოს დატვირთვას მოძრაობის მიმართულებით, ხოლო ლიანდაგის შეხების ზედაპირი დატვირთვის დროს კვლავ მრავალპუნქტიან კონტაქტშია და ჭრის სიმტკიცე არ შემცირდება.
· მარტივი ასაწყობი, ძლიერი ურთიერთშემცვლელობა და მარტივი შეზეთვის სტრუქტურა; ცვეთის რაოდენობა ძალიან მცირეა და მომსახურების ვადა ხანგრძლივი.
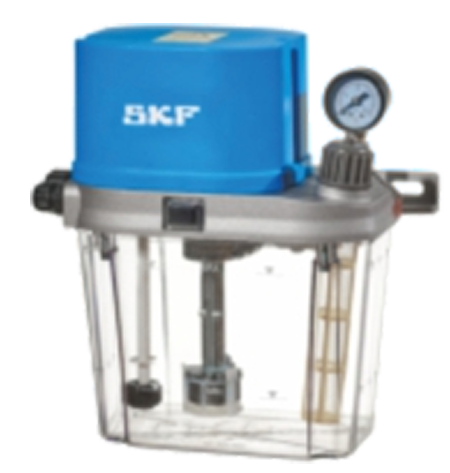
SKFBსაყურე/OილინგიMაკინა
· ავტომატური საპოხი მასალა აკმაყოფილებს სხვადასხვა დანიშნულების საჭიროებებს, შესაფერისია სხვადასხვა სამუშაო პირობებისთვის, საიმედო პროდუქტებისთვის, მოქნილი გამოყენებისთვის.
· დააკმაყოფილეთ საკისრების შეზეთვის საჭიროებები მაღალ ტემპერატურაზე, ძლიერ ვიბრაციასა და სახიფათო გარემოში.
თითოეული შეზეთვის წერტილი იყენებს მოცულობით პროპორციულ დისტრიბუტორს შეზეთვის რაოდენობის გასაკონტროლებლად, ხოლო CNC სახრახნისი შეიძლება კონტროლდებოდეს PLC-ით ზეთის ზუსტად მიწოდებისთვის.
კოშკიDდიზაინიPშესრულება
ინტეგრირებული დადებითი Y-ღერძის სტრუქტურა ძალიან ხისტი, მძიმე დატვირთვისაა და უკეთესი მახასიათებლები აქვს, ვიდრე ინტერპოლაციის Y-ღერძი.
· უფრო გლუვი და გლუვი სიბრტყის კონტურის დამუშავება
· უფრო ადვილია რთული მრუდი ზედაპირებისა და კონტურების დამუშავება
„ინტერპოლაცია Y“-თან შედარებით, „დადებით Y“-ს აშკარა უპირატესობები აქვს სიბრტყის ფრეზირებისას. „დადებითი Y“ Y ღერძის მოძრაობა პერპენდიკულარულია X ღერძის მიმართ და წარმოადგენს ერთღერძიან მოძრაობას. „ინტერპოლაცია Y“ Y ღერძის მოძრაობა გულისხმობს სწორი ხაზის ინტერპოლაციას X ღერძისა და Y ღერძის ერთდროული მოძრაობით. ფრეზირების სიბრტყის სიბრტყის „დადებით Y“-თან შედარებით, „დადებითი Y“ ღერძის დამუშავება აშკარად ნათელი და გლუვია.
პირდაპირიDრივიSსინქრონულიEელექტროSპინდლი
მაღალი სიმტკიცე, მაღალი ბრუნვის მომენტი, უფრო მაღალი ეფექტურობა, უკეთესი დასრულება, უფრო ზუსტი ინდექსირება.
მანქანის ყველა ძირითადი ნაწილი დამზადებულია HT300 თუჯისგან, რომელსაც აქვს უკიდურესად ძლიერი დარტყმის შთანთქმის უნარი.
პირდაპირი ამძრავი ელექტრო შპინდელების მქონე ჩარხების მახასიათებლები
● მაგნიტური რგოლის ინკრემენტული კოდირების (სინუსური და კოსინუსური) პოზიციონირების სიზუსტე: 20 რკალური წამი,
C-ღერძის ინდექსირების სიზუსტე: 40 რკალური წამი
● სწრაფი ჩართვა-გამორთვის რეაგირების სიჩქარე, რაც ზოგავს დაზგის დროს და ეფექტურად აუმჯობესებს წარმოების შესაძლებლობებს
● მცირე ჭრის დატვირთვა, ენერგიის დაზოგვა და სიმძლავრის დაზოგვა, ჩარხების უკეთესი დაცვა და გახანგრძლივებული მომსახურების ვადა
● ეფექტურად აშორებს ღერძის ვიბრაციას, კარგ დაბალანსების ეფექტს, კარგ დამუშავებას და აუმჯობესებს სამუშაო ნაწილების ზედაპირის დამუშავებას
(დაფქვის ნაცვლად დატრიალების უპირატესობები, მყარი დატრიალების იერსახე, ზედაპირის უხეშობა Ra 0.2μm)
· შპინდელის ძრავა აღჭურვილია გაგრილების სისტემით, რათა ჩაახშოს თერმული გადაადგილების გავლენა და უზრუნველყოს შპინდელის მუდმივი ტემპერატურის პირობებში მუშაობის გაგრძელება.
(ცხვირის ბოლოდან გადახრის სიზუსტე 0.002 მმ-ის ფარგლებშია, რაც უზრუნველყოფს უფრო სტაბილურ სიზუსტეს)
· უკანა მხარეს დამონტაჟებული პირდაპირი ამძრავი სინქრონული შპინდელი, უფრო მოსახერხებელი მონტაჟი და მოვლა
· A2-5: 7016AC - წინა ორი უკანა ორი
· A2-6: წინა NN3020+100BAR10S, უკანა NN3018
A2-8: წინა NN3024+BT022B*2, უკანა NN3022
მძიმე-DუტიაCასტIრონიBასეAდაCკომპონენტები
ყველა ჩამოსხმული მასალა ოპტიმიზირებულია სასრული ელემენტების ანალიზის (FEA) გამოყენებით, რათა შემცირდეს დამახინჯება და აწევის დარტყმის შთანთქმის უნარი. ძირითადი სერიის სახრახნისი მანქანების ჩამოსხმული მასალები გამაგრებულია ნეკნებით, რათა გაიზარდოს სიმტკიცე და თერმული სტაბილურობა. კომპაქტური და სიმეტრიული თავისა და კუდის ჩამოსხმული მასალები კიდევ უფრო აძლიერებს სიმტკიცეს და უზრუნველყოფს პოზიციონირების მაღალ სიზუსტეს და განმეორებადობას.
| ნივთი | სახელი | ერთეული | 208MS | 208MSY |
| მოგზაურობა | საწოლის ბრუნვის მაქსიმალური დიამეტრი | mm | Φ680 | Φ700 |
| მაქსიმალური დამუშავების დიამეტრი | mm | Φ370 | Φ300 | |
| ხელსაწყოს დამჭერზე მაქსიმალური ბრუნვის დიამეტრი | mm | Φ300 | Φ300 | |
| მაქსიმალური დამუშავების სიგრძე | mm | 420 | 400 | |
| მანძილი ორ ცენტრს შორის | mm | - | - | |
| შპინდელი ცილინდრი ჩაკი | ღერძისებრი ცხვირი | ასა | A2-6 | A2-6 |
| ჰიდრავლიკური ცილინდრი/ჩაკი | ინჩი | 8'' | 8'' | |
| ღერძის ხვრელის დიამეტრი | mm | Φ79/66 | Φ79/66 | |
| ღეროს მაქსიმალური დიამეტრი ხვრელში | mm | Φ65/52 | Φ65/52 | |
| შპინდელის მაქსიმალური სიჩქარე | ბრ/წთ | 4300 | 4300 | |
| შპინდელის ძრავის სიმძლავრე | kw | 18/22 | 18/22 | |
| შპინდელის ძრავის ბრუნვის მომენტი | Nm | 91-227 | 91-227 | |
| ქვე-შპინდელი ცილინდრი ჩაკი | ქვე-შპინდელის ცხვირი | ასა | A2-5 | A2-5 |
| სუბჰიდრავლიკური ცილინდრი/ჩაკი | ინჩი | 6 ინჩი | 6 ინჩი | |
| ქვეშპინდის ხვრელის დიამეტრი | mm | Φ56 | Φ56 | |
| ღეროს ქვემაქს. ხვრელის დიამეტრი | mm | Φ46 | Φ46 | |
| ქვეშპინდის მაქსიმალური სიჩქარე | ბრ/წთ | 5500 | 5500 | |
| ქვეშპინდელის ძრავის სიმძლავრე | kw | 17.5 | 17.5 | |
| X/ZN/S ღერძის მიწოდების პარამეტრები | X ძრავის სიმძლავრე | kw | 2.5 | 2.5 |
| Y ძრავის სიმძლავრე | kw | - | 1.2 | |
| Z ძრავის სიმძლავრე | kw | 2.5 | 2.5 | |
| S ძრავის სიმძლავრე | Kw | 1.2 | 1.2 | |
| X ღერძის მოძრაობა | mm | 236 | 204 | |
| Y ღერძის მოძრაობა | mm | - | 100±50 | |
| Z ღერძის მოძრაობა | mm | 510 | 492 | |
| X/Z ღერძის რელსის სპეციფიკაციები | სპეციფიკაცია | 35 როლიკერი | 35 როლიკერი | |
| Y ღერძის რელსის სპეციფიკაციები | სპეციფიკაცია | 25 როლიკერი | 25 როლიკერი | |
| S ღერძის მოძრაობა | mm | 600 | 600 | |
| X ღერძის სწრაფი მოძრაობა | მმ/წთ | 20 | 20 | |
| Z ღერძის სწრაფი მოძრაობა | მმ/წთ | 20 | 20 | |
| Y ღერძის სწრაფი მოძრაობა | მმ/წთ | - | 8 | |
| S ღერძის სწრაფი მოძრაობა | მმ/წთ | 24 | 24 | |
| სერვო სიმძლავრე კოშკურის პარამეტრები | ელექტრო კოშკურის ტიპი | / | BMT55 | BMT55 |
| ხელსაწყოების სადგური | / | 12T | 12T | |
| M ძრავის სიმძლავრე | kw | 5.5 | 5.5 | |
| M ღერძის ძრავის ბრუნვის მომენტი | Nm | 35 | 35 | |
| სიმძლავრე | ბრ/წთ | 6000 | 6000 | |
| ხელსაწყოს დამჭერის გარე დიამეტრის სპეციფიკაციები | mm | 25*25 | 25*25 | |
| ხელსაწყოს დამჭერის შიდა დიამეტრის სპეციფიკაციები | mm | Φ40 | Φ40 | |
| მიმდებარე ხელსაწყოს შეცვლის დრო | წმ | 0.15 | 0.15 | |
| პოზიციონირების სიზუსტე | / | ±2” | ±2” | |
| განმეორებითი პოზიციონირების სიზუსტე | / | ±1” | ±1” | |
| კუდის კონდახის პარამეტრები | პროგრამირებადი ჰიდრავლიკური კუდის ღერძი | / | - | - |
| კუდის მაქს. სვლა | mm | - | ||
| ყდის დიამეტრი | mm | - | ||
| სამაჯურის მოგზაურობა | mm | - | ||
| სახელოების კონუსური ფორმა | / | - | ||
| ზომები | საერთო ზომები | m | 2800*2100*1800 | 2700*2400*2000 |
| მანქანის წონა დაახლოებით. | kg | 5900 | 5300 | |
| სხვა | ჭრის სითხის ავზის მოცულობა | L | 150 | 150 |
| გაგრილების წყლის ტუმბოს სიმძლავრე | kw | 0.75 | 0.75 | |
| ჰიდრავლიკური ბლოკის ყუთის მოცულობა | L | 40 | 40 | |
| ჰიდრავლიკური ზეთის ტუმბოს ძრავის სიმძლავრე | kw | 1.5 | 1.5 | |
| საპოხი ზეთის ავზის მოცულობა | L | 2 | 2 | |
| ავტომატური საპოხი ტუმბოს ძრავის სიმძლავრე | kw | 50 | 50 |
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...