


CNC ჰორიზონტალური მძიმე უხეში დამუშავების დამუშავების ცენტრი HB სერია


მახასიათებლები
მაგიდის ტიპის ჰორიზონტალური დამუშავების ცენტრი
X / Z ღერძი არის წრფივი სახელმძღვანელო გზა, Y ღერძი არის მყარი სახელმძღვანელო გზა.
შპინდელის კოლოფი სრული გადაცემათა კოლოფის კონსტრუქციაა, დიდი ბრუნვის მომენტით.
მაღალი ღირებულება, შესაფერისია უხეში და ნახევრად დასრულებული დამუშავებისთვის.
მოძრავი სვეტი მძიმე უხეში დამუშავების ჰორიზონტალური დამუშავების ცენტრი
სვეტის სტრუქტურის მოძრავი.
X / Z ღერძი არის წრფივი გამტარი ბილიკი, Y ღერძი განახლებულია მყარ გამტარ ბილიკად, Y ღერძის სვეტის სიმტკიცე გაუმჯობესებულია.
გადაცემათა კოლოფის განახლება, ჭრის ეფექტურობა მნიშვნელოვნად გაუმჯობესდა.
განაახლეთ ფარის ახალი ტიპის მიხედვით.
ღერძის ბრუნვის სიჩქარე გაიზარდა 4500 ბრ/წთ-მდე.
იატაკის ტიპის CNC ჰორიზონტალური დამუშავების ცენტრი (მძიმე უხეში დამუშავების მანქანა)
მძიმე ჭრისა და მძიმე დატვირთვისთვის, ბასრი ინსტრუმენტი უხეში და ნახევრად დამუშავებისთვის, გამძლე.
იატაკზე მდგომი კონსტრუქცია, დიდი დატვირთვის ტევადობით.
სრული გადაცემათა კოლოფი 10-3000 ბრუნი, ბრუნვის მომენტი შეიძლება მიაღწიოს 1000 ნმ-ზე მეტს.
ოპერატიული მეხსიერება შეიძლება 700 მმ-ით გაიშალოს დამუშავებისთვის.
ბასრი ინსტრუმენტი საავტომობილო ყალიბების უხეში და ნახევრად დამუშავებისთვის. .
ძრავის ბრუნვის მომენტი იზრდება 30-37 კვტ-ით, გადიდებულია გადაცემათა კოლოფი, ოპტიმიზირებულია ზოლის სტრუქტურა და მნიშვნელოვნად გაუმჯობესებულია ჭრის ძალა.
ტექნიკური მახასიათებლები
| ნივთი | H B 1 7 1 2 ( სამუშაო მაგიდატიპი) | H B 1 8 1 2 (სვეტის ტიპის გადატანა) | HB2516/HB3016/HB3020(იატაკზე დასადგამი ტიპი) | |
| დამუშავების დიაპაზონი | ||||
| X ღერძის მოძრაობა | mm | 1700 (სამუშაო მაგიდა მოძრაობს მარცხნივ და მარჯვნივ) | 1800 (სამუშაო მაგიდა მოძრაობს მარცხნივ და მარჯვნივ) | 2500/3000/3000 (სვეტი მოძრაობს მარცხნივ და მარჯვნივ) |
| Y-ღერძის მოძრაობა | mm | 1200 (შპინდელის ყუთი მოძრაობს ზევით-ქვევით) | 1200 (შპინდელის ყუთი მოძრაობს ზევით-ქვევით) | 1600/1600/2000 (შპინდელის ყუთი მოძრაობს ზევით და ქვევით) |
| Z-ღერძის მოძრაობა | mm | 700 (სამუშაო მაგიდა წინ და უკან მოძრაობს) | 800 (სვეტი წინ და უკან მოძრაობს) | 700 (ოპერატორი წინ და უკან იჭიმება) |
| შპინდელის ცენტრიდან მაგიდამდე | mm | 0-1200 | 130-1330 წწ. | 100-1700/100-1700/100-2100 |
| შპინდელის ბოლო მაგიდის ცენტრისკენ მიმართული | mm | 150-850 | 200-1000 | 200 |
| გიდის ტიპის რელსი |
| XZ ღერძის ხაზოვანი მიმმართველი/Y ღერძის მყარი მიმმართველი | XZ ღერძის ხაზოვანი მიმმართველი/Y ღერძის მყარი მიმმართველი | |
| სამუშაო მაგიდა | ||||
| სამუშაო მაგიდის ზომები | mm | 1700*850 | 1600*1000 | 2500*1550/3000*1550/3000*1550 |
| სამუშაო მაგიდის დატვირთვის ტარება | kg | 5000 | 8000 | 30000 |
| T-სლოტის სპეციფიკაციები (სიგანე*დაშორება) | mm | 18*150 | 22*150 | 22*200 |
| შპინდელი | ||||
| მანქანით მგზავრობარეჟიმი |
| სრული გადაცემათა კოლოფი | სრული გადაცემათა კოლოფი | სრული გადაცემათა კოლოფი |
| მაქსიმალური სიჩქარე | ბრ/წთ | 3000 | 4500 | 3000 |
| შპინდელის სიმძლავრე | kW | 15/18.5 | 15/18.5 | 30/37 |
| მაქსიმალური ბრუნვის მომენტი | ნმ | 286/472 | 473/894 | 498/748 |
| შპინდელის კონუსისებრი/გამწევი ქინძისთავი |
| BT50-45° | BT50-45° | BT50-45° |
| დისკის არხი | ||||
| მაქსიმალური სწრაფი გადაადგილების სიჩქარე X/Y/Z | მ/წთ | 10/10/10 | 10/10/10 | 10/10/10 |
| მაქსიმალური ჭრის სიჩქარე X/Y/Z | მ/წთ. | 6/6/6 | 6/6/6 | 6/6/6 |
| მინიმალური გარჩევადობა | mm | 0.001 | 0.001 | 0.001 |
| სიზუსტე (განხორციელების სტანდარტი GB/T19362.1-2003) | ||||
| X/Y/Z პოზიციონირების სიზუსტე | mm | 0.03 | 0.03 | 0.05 |
| X/Y/Z განმეორებადობა | mm | 0.02 | 0.02 | 0.03 |
| სხვები | ||||
| CNC სისტემა |
| FANUC Oi MF(5)) | FANUC Oi MF(5)) | FANUC Oi MF(1) |
| ძალა | kW | 60 | 60 | 75 |
| მანქანის სიმაღლე | mm | 3300 | 3300 | 4200/4200/4700 |
| Foolr-ის არეალი (სიგრძე*სიგანე) | mm | 6600*4300 | 5600*4500 | 6000*4500/7000*4500/7000*4500 |
| მანქანის წონა (დაახლოებით) | kg | 15000 | 20000 | 25T/28T/32T |
კონფიგურაციის შესავალი
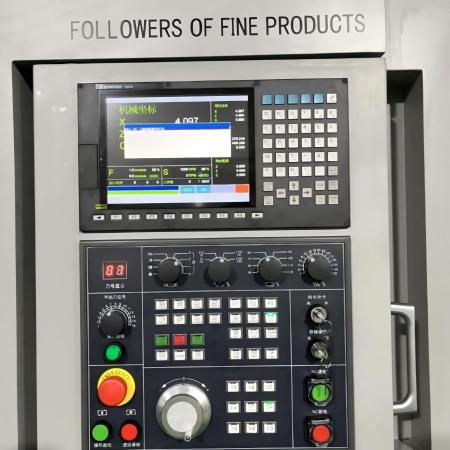
(1)FANUC 0i-MF(1)
სტანდარტული FANUC Oi-MF ერთი CNC სისტემა, მაღალი დამუშავების შესრულება, მაღალი ოპერაციული სიჩქარე, გამოყენების მაღალი სიმარტივე. ამავდროულად, SIEMENS/Mitsubishi CNC სისტემის შერჩევა შესაძლებელია საჭიროებების შესაბამისად.
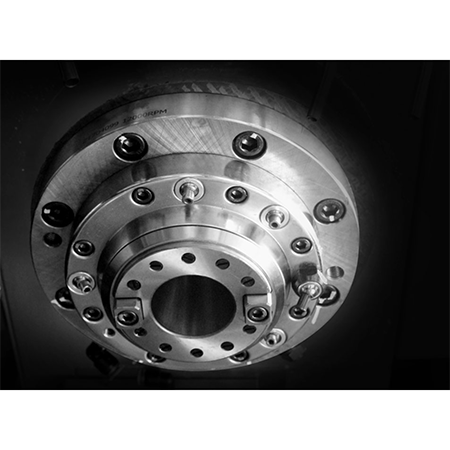
(2) შპინდელი
BT50 შპინდელი მაღალი სიჩქარით, მაღალი ეფექტურობით, მაღალი ბრუნვის მომენტით დამუშავების მახასიათებლებით, სხვადასხვა ტიპიური მასალების დამუშავების საჭიროებების დასაკმაყოფილებლად.
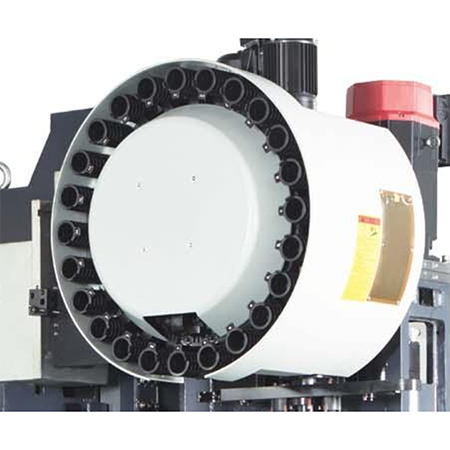
(3) ხელსაწყოების ჟურნალი
სტანდარტული 24 ტონიანი ხელსაწყოების მჭიდით აღჭურვილი CNC ჰორიზონტალური დამუშავების ცენტრი შეიძლება აღჭურვილი იყოს 40/60 ტონიანი ხელსაწყოების მჭიდით ფაქტობრივი დამუშავების საჭიროებების შესაბამისად, რათა დააკმაყოფილოს მომხმარებლის სხვადასხვა ჭრის სცენარი.
მაგიდის ტიპის ჰორიზონტალური დამუშავების ცენტრი
X / Z ღერძი არის წრფივი სახელმძღვანელო გზა, Y ღერძი არის მყარი სახელმძღვანელო გზა.
შპინდელის კოლოფი სრული გადაცემათა კოლოფის კონსტრუქციაა, დიდი ბრუნვის მომენტით.
მაღალი ღირებულება, შესაფერისია უხეში და ნახევრად დასრულებული დამუშავებისთვის.
მოძრავი სვეტი მძიმე უხეში დამუშავების ჰორიზონტალური დამუშავების ცენტრი
სვეტის სტრუქტურის მოძრავი.
X / Z ღერძი არის წრფივი გამტარი ბილიკი, Y ღერძი განახლებულია მყარ გამტარ ბილიკად, Y ღერძის სვეტის სიმტკიცე გაუმჯობესებულია.
გადაცემათა კოლოფის განახლება, ჭრის ეფექტურობა მნიშვნელოვნად გაუმჯობესდა.
განაახლეთ ფარის ახალი ტიპის მიხედვით.
ღერძის ბრუნვის სიჩქარე გაიზარდა 4500 ბრ/წთ-მდე.
იატაკის ტიპის CNC ჰორიზონტალური დამუშავების ცენტრი (მძიმე უხეში დამუშავების მანქანა)
მძიმე ჭრისა და მძიმე დატვირთვისთვის, ბასრი ინსტრუმენტი უხეში და ნახევრად დამუშავებისთვის, გამძლე.
იატაკზე მდგომი კონსტრუქცია, დიდი დატვირთვის ტევადობით.
სრული გადაცემათა კოლოფი 10-3000 ბრუნი, ბრუნვის მომენტი შეიძლება მიაღწიოს 1000 ნმ-ზე მეტს.
ოპერატიული მეხსიერება შეიძლება 700 მმ-ით გაიშალოს დამუშავებისთვის.
ბასრი ინსტრუმენტი საავტომობილო ყალიბების უხეში და ნახევრად დამუშავებისთვის. .
ძრავის ბრუნვის მომენტი იზრდება 30-37 კვტ-ით, გადიდებულია გადაცემათა კოლოფი, ოპტიმიზირებულია ზოლის სტრუქტურა და მნიშვნელოვნად გაუმჯობესებულია ჭრის ძალა.
| ნივთი | H B 1 7 1 2 ( სამუშაო მაგიდატიპი) | H B 1 8 1 2 (სვეტის ტიპის გადატანა) | HB2516/HB3016/HB3020(იატაკზე დასადგამი ტიპი) | |
| დამუშავების დიაპაზონი | ||||
| X ღერძის მოძრაობა | mm | 1700 (სამუშაო მაგიდა მოძრაობს მარცხნივ და მარჯვნივ) | 1800 (სამუშაო მაგიდა მოძრაობს მარცხნივ და მარჯვნივ) | 2500/3000/3000 (სვეტი მოძრაობს მარცხნივ და მარჯვნივ) |
| Y-ღერძის მოძრაობა | mm | 1200 (შპინდელის ყუთი მოძრაობს ზევით-ქვევით) | 1200 (შპინდელის ყუთი მოძრაობს ზევით-ქვევით) | 1600/1600/2000 (შპინდელის ყუთი მოძრაობს ზევით და ქვევით) |
| Z-ღერძის მოძრაობა | mm | 700 (სამუშაო მაგიდა წინ და უკან მოძრაობს) | 800 (სვეტი წინ და უკან მოძრაობს) | 700 (ოპერატორი წინ და უკან იჭიმება) |
| შპინდელის ცენტრიდან მაგიდამდე | mm | 0-1200 | 130-1330 წწ. | 100-1700/100-1700/100-2100 |
| შპინდელის ბოლო მაგიდის ცენტრისკენ მიმართული | mm | 150-850 | 200-1000 | 200 |
| გიდის ტიპის რელსი | XZ ღერძის ხაზოვანი მიმმართველი/Y ღერძის მყარი მიმმართველი | XZ ღერძის ხაზოვანი მიმმართველი/Y ღერძის მყარი მიმმართველი | ||
| სამუშაო მაგიდა | ||||
| სამუშაო მაგიდის ზომები | mm | 1700*850 | 1600*1000 | 2500*1550/3000*1550/3000*1550 |
| სამუშაო მაგიდის დატვირთვის ტარება | kg | 5000 | 8000 | 30000 |
| T-სლოტის სპეციფიკაციები (სიგანე*დაშორება) | mm | 18*150 | 22*150 | 22*200 |
| შპინდელი | ||||
| მართვის რეჟიმი | სრული გადაცემათა კოლოფი | სრული გადაცემათა კოლოფი | სრული გადაცემათა კოლოფი | |
| მაქსიმალური სიჩქარე | ბრ/წთ | 3000 | 4500 | 3000 |
| შპინდელის სიმძლავრე | kW | 15/18.5 | 15/18.5 | 30/37 |
| მაქსიმალური ბრუნვის მომენტი | ნმ | 286/472 | 473/894 | 498/748 |
| შპინდელის კონუსისებრი/გამწევი ქინძისთავი | BT50-45° | BT50-45° | BT50-45° | |
| დისკის არხი | ||||
| მაქსიმალური სწრაფი გადაადგილების სიჩქარე X/Y/Z | მ/წთ | 10/10/10 | 10/10/10 | 10/10/10 |
| მაქსიმალური ჭრის სიჩქარე X/Y/Z | მ/წთ. | 6/6/6 | 6/6/6 | 6/6/6 |
| მინიმალური გარჩევადობა | mm | 0.001 | 0.001 | 0.001 |
| სიზუსტე (განხორციელების სტანდარტი GB/T19362.1-2003) | ||||
| X/Y/Z პოზიციონირების სიზუსტე | mm | 0.03 | 0.03 | 0.05 |
| X/Y/Z განმეორებადობა | mm | 0.02 | 0.02 | 0.03 |
| სხვები | ||||
| CNC სისტემა | FANUC Oi MF(5) | FANUC Oi MF(5) | FANUC Oi MF(1) | |
| ძალა | kW | 60 | 60 | 75 |
| მანქანის სიმაღლე | mm | 3300 | 3300 | 4200/4200/4700 |
| Foolr-ის არეალი (სიგრძე*სიგანე) | mm | 6600*4300 | 5600*4500 | 6000*4500/7000*4500/7000*4500 |
| მანქანის წონა (დაახლოებით) | kg | 15000 | 20000 | 25T/28T/32T |
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...