


CNC ორმაგი შპინდელის შემობრუნების ცენტრი 150MS სერია


პროდუქტის კონფიგურაცია
წარმოგიდგენთ
1. პირდაპირი ამძრავის სინქრონული ელექტრო შპინდელის მოწყობილობის გამოყენება: მაგნიტური რგოლის ინკრემენტული კოდირების (სინუსური და კოსინუსი) პოზიციონირების სიზუსტე: 20 რკალური წამი, C-ღერძის ინდექსირების სიზუსტე: 40 რკალური წამი. ① ეფექტურად აღმოფხვრის შპინდელის ვიბრაციას და ცხვირის გადახრის სიზუსტე 0.002 მმ-ის ფარგლებშია. აუმჯობესებს სამუშაო ნაწილის ზედაპირის დამუშავებას, ② იყენებს უკანა მხარეს დამონტაჟებულ როტორს, რაც აჩქარებს მონტაჟს და მოვლას, ③ შპინდელის ძრავა აღჭურვილია გაგრილების სისტემით, რათა ჩაახშოს თერმული გადაადგილების გავლენა და უზრუნველყოს შპინდელის მუდმივი სამუშაო ტემპერატურა. შპინდელის სისტემამ გაიარა მკაცრი დინამიური ბალანსის ტესტირება. მისი კარგი სიზუსტის შენარჩუნება, მაღალი სიმტკიცე და მაღალი ეფექტურობა საშუალებას აძლევს მთელ მანქანას არა მხოლოდ დაასრულოს დასრულება, არამედ შეასრულოს უხეში დამუშავება და მძიმე ჭრა მომხმარებლებისთვის. CNC სატრიალებელი ცენტრის მანქანა განსაკუთრებით შესაფერისია რთული ფორმების და მაღალი სიგლუვის მასობრივი წარმოებისთვის. პროდუქტი.
2. მაღალი სიმტკიცის ინტეგრირებული დიზაინის სერვოძრავის ძრავის კოშკურა. ის ხელს უწყობს სერვოძრავის ხელსაწყოების სწრაფ და ზუსტ შეცვლას და მაღალსიჩქარიანი ძრავის ღერძის ძრავის ფრეზირებასთან ერთად, ის აღწევს შესანიშნავ ბრუნვისა და ფრეზირების კომბინირებულ დამუშავების შესაძლებლობებს. ხელსაწყოს დამჭერი დამონტაჟებულია მაღალი სიმტკიცის BMT ინსტალაციის ინტერფეისით, ხოლო ძრავის გადაცემის ლილვი ამოძრავებულია სერვოშპინდელის ძრავით.
3. CNC სახვევი დაზგა აღჭურვილია ხაზოვანი მიმმართველი რელსებით და ზუსტი დაფქვის ბურთულიანი ხრახნებით, რათა უზრუნველყოფილი იყოს საუკეთესო სიზუსტე და გამძლეობა. თითოეული ღერძი იყენებს პირდაპირი გადაცემის ღერძის სტრუქტურას და ორმაგი ანკერის წინასწარი რელეს მეთოდს, რაც ამცირებს თერმული გადაადგილების რაოდენობას და მნიშვნელოვნად აუმჯობესებს დამუშავების სიზუსტეს. მაღალი სიხისტის, დიდი ზომის, მძიმე ტვირთამწეობის ხაზოვანი მოცურების რელსები ინარჩუნებენ უცვლელ სიზუსტეს დარტყმის დროსაც, ხოლო გადაადგილება გლუვი და დაბალხმაურიანია, რაც ახანგრძლივებს მომსახურების ვადას.
4. ეს CNC მანქანა მომხმარებლებს აწვდის სრულ ჰიდრავლიკურ და შეზეთვის სისტემას, რომელიც იყენებს მაღალი ხარისხის ჰიდრავლიკურ ტუმბოებს, ჰიდრავლიკურ სარქველებს და სხვა კომპონენტებს, რათა მნიშვნელოვნად შეამციროს გაუმართაობის მაჩვენებელი. ჰიდრავლიკური და შეზეთვის სისტემები შექმნილია მარტივი და საიმედოდ. მანქანა იყენებს ცენტრალიზებულ რაოდენობრივ ავტომატურ შეზეთვას.
5. ის იყენებს ტაივანის მბრუნავ ცილინდრს და დამატებით ავტომატურ ნაპრალების მოსაშორებელ მოწყობილობას. ოფციები იყოფა უკანა რიგად და გვერდით რიგად, რაც მნიშვნელოვნად ამცირებს ოპერატორის შრომის ინტენსივობას და უზრუნველყოფს უსაფრთხო და ეფექტურ წარმოებას. ზემოთ ჩამოთვლილი ფუნქციური კომპონენტების მართვა შესაძლებელია დაპროგრამებით და შექმნილია ზეთ-წყლის გამომყოფი და რკინის ჭრის ფილტრაციის მოწყობილობებით. ამავდროულად, სხვადასხვა სპეციალური მოწყობილობების დაპროექტება და მონტაჟი შესაძლებელია მომხმარებლების სპეციალური მოთხოვნების შესაბამისად.
ტექნიკური მახასიათებლები
| Iდროებითი მოდელი | სახელი | ერთეული | 150MSY-II | 150MSY-III | 150MS-II | 150MS-III |
| მოგზაურობა | საწოლის ბრუნვის მაქსიმალური დიამეტრი | mm | Ф380 | Ф380 | Ф380 | Ф380 |
| მაქსიმალური დამუშავების დიამეტრი | mm | Ф100 | Ф100 | Ф100 | Ф100 | |
| ხელსაწყოს დამჭერზე დამუშავების მაქსიმალური დიამეტრი | mm | Ф160 | Ф160 | Ф160 | Ф160 | |
| მაქსიმალური დამუშავების სიგრძე | mm | 150 | 150 | 150 | 150 | |
| შპინდელი ცილინდრი ჩაკი | ღერძისებრი ცხვირი | / | A2-5 | A2-5 | A2-5 | A2-5 |
| მაქს.ღერძის სიჩქარე | mm | 5500 | 5500 | 5500 | 5500 | |
| შპინდელის ჰიდრავლიკური ცილინდრი/კოლეტი ჰიდრავლიკური ცილინდრი/ჩაკი | ბრ/წთ | 6" | 6" | 6" | 6" | |
| შპინდელის ხვრელის დიამეტრი შპინდელის ხვრელის დიამეტრი | kw | Ф56 | Ф56 | Ф56 | Ф56 | |
| მაქს.ღერძის ხვრელის დიამეტრი ღერძის დიამეტრი | Nm | Ф45 | Ф45 | Ф45 | Ф45 | |
| შპინდელის ძრავის სიმძლავრე | / | 17.5 | 17.5 | 17.5 | 17.5 | |
| შპინდელის ძრავის სიმძლავრე |
| 62-125 | 62-125 | 62-125 | 62-125 | |
| ქვეშპინდელის ჩაკ | ქვე-შპინდელის ცხვირი | / | A2-4 | A2-4 | A2-4 | A2-4 |
| მაქს.ქვეშპინდელის სიჩქარე | mm | 6000 | 6000 | 6000 | 6000 | |
| ქვეშპინდელის ჰიდრავლიკური ცილინდრი/კოლეტი H | ბრ/წთ | 5" | 5" | 5" | 5" | |
| ქვეშპინდის ხვრელის დიამეტრი | Nm | Ф46 | Ф46 | Ф46 | Ф46 | |
| მაქს.ქვეშპინდელის ღეროს ხვრელის დიამეტრი | kw | Ф32 | Ф32 | Ф32 | Ф32 | |
| პირდაპირი ამძრავი ელექტრო შპინდელის სიმძლავრე | / | 11 | 11 | 11 | 11 | |
| შპინდელის პირდაპირი ამძრავი ძრავის ბრუნვის მომენტი |
| 27-66 | 27-66 | 27-66 | 27-66 | |
| X1/Z1/Y/X2/Z2 ღერძის კვების პარამეტრი | X1/Z1/Y ძრავის სიმძლავრე | kw | 1.8/1.2/1.2 | 1.8/1.2/1.2 | 1.8/1.2 | 1.8/1.2 |
| X2/Z2 ძრავის სიმძლავრე | mm | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | |
| X1/Z1 ღერძის მოძრაობა | mm | 135/370 | 135/370 | 135/370 | 135/370 | |
| X2/Z2 ღერძის მოძრაობა | მმ/წთ | 215/400 | 215/400 | 215/400 | 215/400 | |
| X/Z//Y/S ღერძის სწრაფი მოძრაობა | mm | 30/30/6/30 | 30/30/6/30 | 30/30/30 | 30/30/30 | |
| X1/Z1 სრიალის ტიპის რელსი | mm | როლიკერი35/35 | როლიკერი35/35 | როლიკერი35/35 | როლიკერი35/35 | |
| X2/Z2 ტიპის სრიალი | mm | როლიკერი30/30 | როლიკერი30/30 | როლიკერი30/30 | როლიკერი30/30 | |
| სერვოძრავა საჭრელის პარამეტრები | კოშკურის ტიპი | ცალი | BMT45-12T | BMT45-12T | BMT45-12T | BMT45-12T |
| სიმძლავრის კოშკის სიმძლავრე | კვტ/ნმ | 2.2/26 ნმ | 2.2/26 ნმ | 2.2/26 ნმ | 2.2/26 ნმ | |
| Y ღერძის მოძრაობა | mm | 80 (±40) | 80 (±40) |
| 6000 ER20 | |
| მაქს.ამოძრავებული ხელსაწყოს დამჭერის სიჩქარე | ბრ/წთ | 6000 ER20 | 6000 ER20 | 6000 ER20 | 20x20 | |
| ხელსაწყოს დამჭერის გარე დიამეტრის სპეციფიკაციები | mm | 20x20 | 20x20 | 20x20 | Ф32 | |
| ხელსაწყოს დამჭერის შიდა დიამეტრის სპეციფიკაციები | mm | Ф32 | Ф32 | Ф32 | 0.15 | |
| მიმდებარე ხელსაწყოს შეცვლის დრო | წმ | 0.15 | 0.15 | 0.15 | BMT40-8T | |
| სერვო სიმძლავრე კოშკურის პარამეტრები | ელექტრო კოშკურის ტიპი | / | NC8T | BMT40-8T | NC8T | 2.2/26 ნმ |
| ხელსაწყოს დამჭერის გარე დიამეტრის სპეციფიკაციები | mm | 25x25 | 20x20 | 25x25 | 6000 ER20 | |
| ხელსაწყოს დამჭერის შიდა დიამეტრის სპეციფიკაციები | mm | Ф32 | Ф32 | Ф32 | 20x20 | |
| მიმდებარე ხელსაწყოს შეცვლის დრო | წმ | 0.15 | 0.15 | 0.15 | Ф25 | |
| ზომები | დაკავებული ტერიტორია დაახლოებით. | mm | 2.2x2.1x1.7 | 2.2x2.1x1.7 | 2.2x2.1x1.7 | 0.15 |
| მანქანის წონა დაახლოებით. | kg | 3500 | 3500 | 3200 | 2.2x2.1x1.7 | |
| სხვა | ჭრის სითხის ავზის მოცულობა | L | 180 | 180 | 180 | 3500 |
| ჰიდრავლიკური ბლოკის ყუთის მოცულობა | L | 40 | 40 | 40 | 180 | |
| ჰიდრავლიკური ზეთის ტუმბოს ძრავის სიმძლავრე | kw | 1.5 | 1.5 | 1.5 | 40 | |
| საპოხი ზეთის ავზის მოცულობა | L | 2 | 2 | 2 | 1.5 | |
| ავტომატური საპოხი ტუმბოს ძრავის სიმძლავრე | W | 50 | 50 | 50 | 2 | |
| გაგრილების წყლის ტუმბოს სიმძლავრე | W | 750 | 750 | 750 | 50 |
კონფიგურაციის ფუნქციები
უფრო ადვილიTo Use And MმადანიPსაშინელი
● სრულად განახლებული დიზაინი
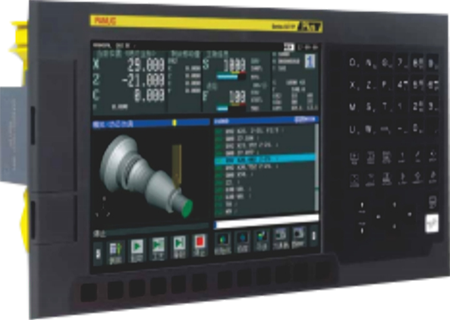
● აღჭურვილია i HMI-ით
● აღჭურვილია FANUC-ის უახლესი CNC და სერვო ტექნოლოგიით
● სტანდარტიზებული პერსონალიზებული ფუნქციებით
●გაფართოებული მეხსიერების მოცულობა
სიმარტივეOf Use
პრევენციული მომსახურების გზით, თავიდან აიცილეთ მანქანის უეცარი გათიშვა
● ხარვეზების პროგნოზირების მდიდარი ფუნქციები
ადვილად იპოვეთ შეცდომის ადგილი და შეამცირეთ აღდგენის დრო
● დიაგნოსტიკის/ტექნიკური მომსახურების ფუნქციები
მაღალი დამუშავების შესრულება
შემოკლებულიCციკლიTდრო
●მაღალეფექტური დამუშავების ტექნოლოგია
მაღალი ხარისხის დამუშავების მიღწევა
ზედაპირის წვრილი დამუშავების ტექნოლოგია
● დიაგნოსტიკა/შენარჩუნების ფუნქცია
მაღალიOოპერაციაRშეჭამა
ყოველთვის მხარი დაუჭირეთ სხვადასხვა ოპერაციებს დამუშავების ადგილზე
●FANUC
პერსონალიზებულიSეკრანიIs EაზიელიTo Use
● სტანდარტიზებული პერსონალიზებული ფუნქცია
ინიციატივები ნივთების ინტერნეტის სფეროში
● მხარდაჭერა სხვადასხვა სახის ქსელებისთვის
ტკBყველაSეკიპაჟი
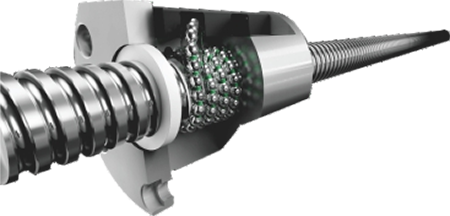
· C3 კლასის, მაღალი სიზუსტის ბურთულიანი ხრახნის გამოყენებით, თხილის წინასწარი დატვირთვით და ხრახნის წინასწარი დაჭიმვის დამუშავებით, უკუქცევისა და ტემპერატურის მატების წაგრძელების წინასწარი აღმოსაფხვრელად, რაც აჩვენებს შესანიშნავ პოზიციონირებისა და განმეორებადობის სიზუსტეს.
· სერვოძრავის პირდაპირი ამძრავი უკუქცევის შეცდომის შესამცირებლად.
ტკRოლერიLახლოსGგიდი
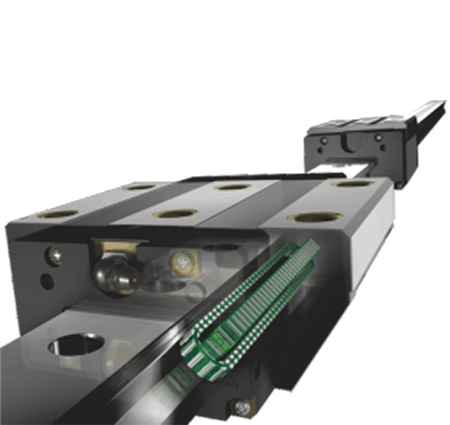
· P კლასის ულტრამაღალი სიმტკიცე, SRG სიზუსტის კლასი, ხაზოვანი მიმმართველი ნულოვანი კლირენსი, რკალური ჭრა, დახრილი ჭრა, ზედაპირის ტექსტურა შედარებით ერთგვაროვანია. გამოდგება მაღალსიჩქარიანი მუშაობისთვის, რაც მნიშვნელოვნად ამცირებს CNC სატრიალებელი ცენტრის ჩარხებისთვის საჭირო მამოძრავებელ ცხენის ძალას.
· სრიალის ნაცვლად გორება, ხახუნის მცირე დანაკარგი, მგრძნობიარე რეაგირება, მაღალი პოზიციონირების სიზუსტე. მას შეუძლია ერთდროულად გაუძლოს დატვირთვას მოძრაობის მიმართულებით, ხოლო ლიანდაგის შეხების ზედაპირი დატვირთვის დროს კვლავ მრავალპუნქტიან კონტაქტშია და ჭრის სიმტკიცე არ შემცირდება.
· მარტივი ასაწყობი, ძლიერი ურთიერთშემცვლელობა და მარტივი შეზეთვის სტრუქტურა; ცვეთის რაოდენობა ძალიან მცირეა და მომსახურების ვადა ხანგრძლივი.
SKFBსაყურე/OილინგიMაკინა
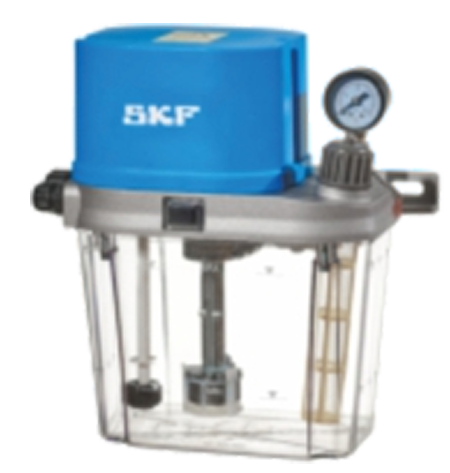
· ავტომატური საპოხი მასალა აკმაყოფილებს სხვადასხვა დანიშნულების საჭიროებებს, შესაფერისია სხვადასხვა სამუშაო პირობებისთვის, საიმედო პროდუქტებისთვის, მოქნილი გამოყენებისთვის.
· CNC დაზგის სახვევი ცენტრი აკმაყოფილებს საკისრების შეზეთვის საჭიროებებს მაღალ ტემპერატურაზე, ძლიერ ვიბრაციასა და სახიფათო გარემოში.
თითოეული შეზეთვის წერტილი იყენებს მოცულობით პროპორციულ დისტრიბუტორს შეზეთვის რაოდენობის გასაკონტროლებლად, ხოლო მანქანა შეიძლება კონტროლდებოდეს PLC-ით ზეთის ზუსტად მიწოდებისთვის.
1. პირდაპირი ამძრავის სინქრონული ელექტრო შპინდელის მოწყობილობის გამოყენება: მაგნიტური რგოლის ინკრემენტული კოდირების (სინუსური და კოსინუსი) პოზიციონირების სიზუსტე: 20 რკალური წამი, C-ღერძის ინდექსირების სიზუსტე: 40 რკალური წამი. ① ეფექტურად აღმოფხვრის შპინდელის ვიბრაციას და ცხვირის გადახრის სიზუსტე 0.002 მმ-ის ფარგლებშია. აუმჯობესებს სამუშაო ნაწილის ზედაპირის დამუშავებას, ② იყენებს უკანა მხარეს დამონტაჟებულ როტორს, რაც აჩქარებს მონტაჟს და მოვლას, ③ შპინდელის ძრავა აღჭურვილია გაგრილების სისტემით, რათა ჩაახშოს თერმული გადაადგილების გავლენა და უზრუნველყოს შპინდელის მუდმივი სამუშაო ტემპერატურა. შპინდელის სისტემამ გაიარა მკაცრი დინამიური ბალანსის ტესტირება. მისი კარგი სიზუსტის შენარჩუნება, მაღალი სიმტკიცე და მაღალი ეფექტურობა საშუალებას აძლევს მთელ მანქანას არა მხოლოდ დაასრულოს დასრულება, არამედ შეასრულოს უხეში დამუშავება და მძიმე ჭრა მომხმარებლებისთვის. ის განსაკუთრებით შესაფერისია რთული ფორმებისა და მაღალი სიგლუვის მასობრივი წარმოებისთვის. პროდუქტი.
2. მაღალი სიმტკიცის ინტეგრირებული დიზაინის სერვოძრავის ძრავის კოშკურა. ის ხელს უწყობს სერვოძრავის ხელსაწყოების სწრაფ და ზუსტ შეცვლას და მაღალსიჩქარიანი ძრავის ღერძის ძრავის ფრეზირებასთან ერთად, ის აღწევს შესანიშნავ ბრუნვისა და ფრეზირების კომბინირებულ დამუშავების შესაძლებლობებს. ხელსაწყოს დამჭერი დამონტაჟებულია მაღალი სიმტკიცის BMT ინსტალაციის ინტერფეისით, ხოლო ძრავის გადაცემის ლილვი ამოძრავებულია სერვოშპინდელის ძრავით.
3. დაზგა აღჭურვილია ხაზოვანი მიმმართველი რელსებით და ზუსტი დამიწების ბურთულიანი ხრახნებით, რათა უზრუნველყოფილი იყოს მაქსიმალური სიზუსტე და გამძლეობა. თითოეული ღერძი იყენებს პირდაპირი გადაცემის ღერძის სტრუქტურას და ორმაგი სამაგრი წინასწარი რელეს მეთოდს, რაც ამცირებს თერმული გადაადგილების რაოდენობას და მნიშვნელოვნად აუმჯობესებს დამუშავების სიზუსტეს. მაღალი სიხისტის, დიდი ზომის, მძიმე ტვირთამწეობის ხაზოვანი მოცურების რელსები ინარჩუნებენ უცვლელ სიზუსტეს დარტყმის დროსაც, ხოლო გადაადგილება გლუვი და დაბალხმაურიანია, რაც ახანგრძლივებს მომსახურების ვადას.
4. ეს მანქანა მომხმარებლებს აწვდის სრულ ჰიდრავლიკურ და შეზეთვის სისტემას, რომელიც იყენებს მაღალი ხარისხის ჰიდრავლიკურ ტუმბოებს, ჰიდრავლიკურ სარქველებს და სხვა კომპონენტებს, რათა მნიშვნელოვნად შეამციროს გაუმართაობის მაჩვენებელი. ჰიდრავლიკური და შეზეთვის სისტემები შექმნილია მარტივი და საიმედოდ. დაზგა იყენებს ცენტრალიზებულ რაოდენობრივ ავტომატურ შეზეთვას.
5. ის იყენებს ტაივანის მბრუნავ ცილინდრს და დამატებით ავტომატურ ნაპრალების მოსაშორებელ მოწყობილობას. ოფციები იყოფა უკანა რიგად და გვერდით რიგად, რაც მნიშვნელოვნად ამცირებს ოპერატორის შრომის ინტენსივობას და უზრუნველყოფს უსაფრთხო და ეფექტურ წარმოებას. ზემოთ ჩამოთვლილი ფუნქციური კომპონენტების მართვა შესაძლებელია დაპროგრამებით და შექმნილია ზეთ-წყლის გამომყოფი და რკინის ჭრის ფილტრაციის მოწყობილობებით. ამავდროულად, სხვადასხვა სპეციალური მოწყობილობების დაპროექტება და მონტაჟი შესაძლებელია მომხმარებლების სპეციალური მოთხოვნების შესაბამისად.
| Iდროებითი მოდელი | სახელი | ერთეული | 150MSY-II | 150MSY-III | 150MS-II | 150MS-III |
| მოგზაურობა | საწოლის ბრუნვის მაქსიმალური დიამეტრი | mm | Ф380 | Ф380 | Ф380 | Ф380 |
| მაქსიმალური დამუშავების დიამეტრი | mm | Ф100 | Ф100 | Ф100 | Ф100 | |
| ხელსაწყოს დამჭერზე დამუშავების მაქსიმალური დიამეტრი | mm | Ф160 | Ф160 | Ф160 | Ф160 | |
| მაქსიმალური დამუშავების სიგრძე | mm | 150 | 150 | 150 | 150 | |
| შპინდელი ცილინდრი ჩაკი | ღერძისებრი ცხვირი | / | A2-5 | A2-5 | A2-5 | A2-5 |
| ღერძის მაქსიმალური სიჩქარე | mm | 5500 | 5500 | 5500 | 5500 | |
| შპინდელის ჰიდრავლიკური ცილინდრი/კოლეტი ჰიდრავლიკური ცილინდრი/ჩაკი | ბრ/წთ | 6 ინჩი | 6 ინჩი | 6 ინჩი | 6 ინჩი | |
| შპინდელის ხვრელის დიამეტრი შპინდელის ხვრელის დიამეტრი | kw | Ф56 | Ф56 | Ф56 | Ф56 | |
| შპინდელის ღეროს ხვრელის მაქსიმალური დიამეტრი ღეროს დიამეტრი | Nm | Ф45 | Ф45 | Ф45 | Ф45 | |
| შპინდელის ძრავის სიმძლავრე | / | 17.5 | 17.5 | 17.5 | 17.5 | |
| შპინდელის ძრავის სიმძლავრე | 62-125 | 62-125 | 62-125 | 62-125 | ||
| ქვეშპინდელის ჩაკ | ქვე-შპინდელის ცხვირი | / | A2-4 | A2-4 | A2-4 | A2-4 |
| ქვეშპინდის მაქსიმალური სიჩქარე | mm | 6000 | 6000 | 6000 | 6000 | |
| ქვეშპინდელის ჰიდრავლიკური ცილინდრი/კოლეტი H | ბრ/წთ | 5 ინჩი | 5 ინჩი | 5 ინჩი | 5 ინჩი | |
| ქვეშპინდის ხვრელის დიამეტრი | Nm | Ф46 | Ф46 | Ф46 | Ф46 | |
| შპინდელის ღეროს ხვრელის მაქსიმალური დიამეტრი | kw | Ф32 | Ф32 | Ф32 | Ф32 | |
| პირდაპირი ამძრავი ელექტრო შპინდელის სიმძლავრე | / | 11 | 11 | 11 | 11 | |
| შპინდელის პირდაპირი ამძრავი ძრავის ბრუნვის მომენტი | 27-66 | 27-66 | 27-66 | 27-66 | ||
| X1/Z1/Y/X2/Z2 ღერძის კვების პარამეტრი | X1/Z1/Y ძრავის სიმძლავრე | kw | 1.8/1.2/1.2 | 1.8/1.2/1.2 | 1.8/1.2 | 1.8/1.2 |
| X2/Z2 ძრავის სიმძლავრე | mm | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | |
| X1/Z1 ღერძის მოძრაობა | mm | 135/370 | 135/370 | 135/370 | 135/370 | |
| X2/Z2 ღერძის მოძრაობა | მმ/წთ | 215/400 | 215/400 | 215/400 | 215/400 | |
| X/Z//Y/S ღერძის სწრაფი მოძრაობა | mm | 30/30/6/30 | 30/30/6/30 | 30/30/30 | 30/30/30 | |
| X1/Z1 სრიალის ტიპის რელსი | mm | როლიკერი 35/35 | როლიკერი 35/35 | როლიკერი 35/35 | როლიკერი 35/35 | |
| X2/Z2 ტიპის სრიალი | mm | როლიკერი 30/30 | როლიკერი 30/30 | როლიკერი 30/30 | როლიკერი 30/30 | |
| სერვოძრავა საჭრელის პარამეტრები | კოშკურის ტიპი | ცალი | BMT45-12T | BMT45-12T | BMT45-12T | BMT45-12T |
| სიმძლავრის კოშკის სიმძლავრე | კვტ/ნმ | 2.2/26 ნმ | 2.2/26 ნმ | 2.2/26 ნმ | 2.2/26 ნმ | |
| Y ღერძის მოძრაობა | mm | 80 (±40) | 80 (±40) | 6000 ER20 | ||
| ამოძრავებული ხელსაწყოს დამჭერის მაქსიმალური სიჩქარე | ბრ/წთ | 6000 ER20 | 6000 ER20 | 6000 ER20 | 20×20 | |
| ხელსაწყოს დამჭერის გარე დიამეტრის სპეციფიკაციები | mm | 20×20 | 20×20 | 20×20 | Ф32 | |
| ხელსაწყოს დამჭერის შიდა დიამეტრის სპეციფიკაციები | mm | Ф32 | Ф32 | Ф32 | 0.15 | |
| მიმდებარე ხელსაწყოს შეცვლის დრო | წმ | 0.15 | 0.15 | 0.15 | BMT40-8T | |
| სერვო სიმძლავრე კოშკურის პარამეტრები | ელექტრო კოშკურის ტიპი | / | NC8T | BMT40-8T | NC8T | 2.2/26 ნმ |
| ხელსაწყოს დამჭერის გარე დიამეტრის სპეციფიკაციები | mm | 25×25 | 20×20 | 25×25 | 6000 ER20 | |
| ხელსაწყოს დამჭერის შიდა დიამეტრის სპეციფიკაციები | mm | Ф32 | Ф32 | Ф32 | 20×20 | |
| მიმდებარე ხელსაწყოს შეცვლის დრო | წმ | 0.15 | 0.15 | 0.15 | Ф25 | |
| ზომები | დაკავებული ტერიტორია დაახლოებით. | mm | 2.2×2.1×1.7 | 2.2×2.1×1.7 | 2.2×2.1×1.7 | 0.15 |
| მანქანის წონა დაახლოებით. | kg | 3500 | 3500 | 3200 | 2.2×2.1×1.7 | |
| სხვა | ჭრის სითხის ავზის მოცულობა | L | 180 | 180 | 180 | 3500 |
| ჰიდრავლიკური ბლოკის ყუთის მოცულობა | L | 40 | 40 | 40 | 180 | |
| ჰიდრავლიკური ზეთის ტუმბოს ძრავის სიმძლავრე | kw | 1.5 | 1.5 | 1.5 | 40 | |
| საპოხი ზეთის ავზის მოცულობა | L | 2 | 2 | 2 | 1.5 | |
| ავტომატური საპოხი ტუმბოს ძრავის სიმძლავრე | W | 50 | 50 | 50 | 2 | |
| გაგრილების წყლის ტუმბოს სიმძლავრე | W | 750 | 750 | 750 | 50 |
პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...