


BOSM -4014 საპირისპირო თავით საბურღი ფრეზირების მანქანა
1. მანქანის გამოყენება:
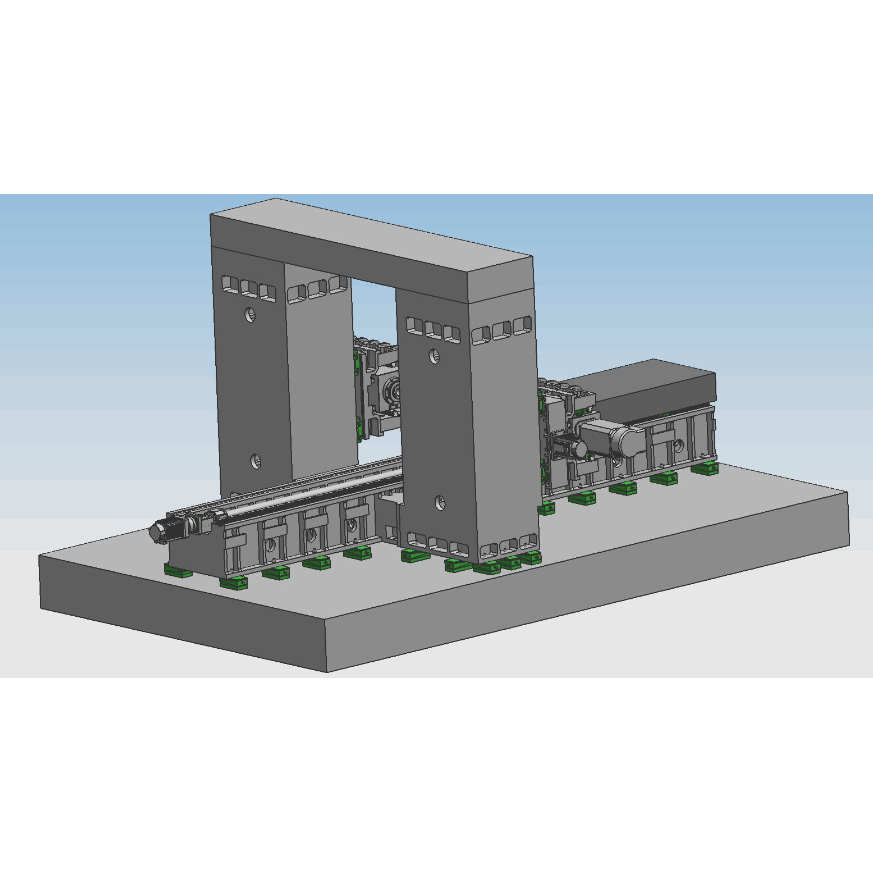
BOSM-6000* 1000 ფიქსირებული სხივის CNC gantry ორსვეტიანი თავით შესაერთებელი ბურღვისა და ფრეზის დანადგარი წარმოადგენს სპეციალურ დაზგას ექსკავატორის მკლავების/ჩხირების დასამუშავებლად. ბალიშისებრი, შესაძლებელს ხდის სამუშაო ნაწილის სწრაფ დამუშავებას, სამუშაო ნაწილის ბურღვა, დაფქვა და ბურღვა შესაძლებელია ეფექტური დარტყმის დიაპაზონში, სამუშაო ნაწილის დამუშავება შესაძლებელია ერთდროულად (მეორადი დამჭერის გარეშე), ჩატვირთვისა და გადმოტვირთვის სიჩქარეა, პოზიციონირების სიჩქარეა და დამუშავების სიზუსტეა მაღალი. მაღალი, მაღალი დამუშავების ეფექტურობა.
2.მანქანა სტრუქტურამახასიათებლები:
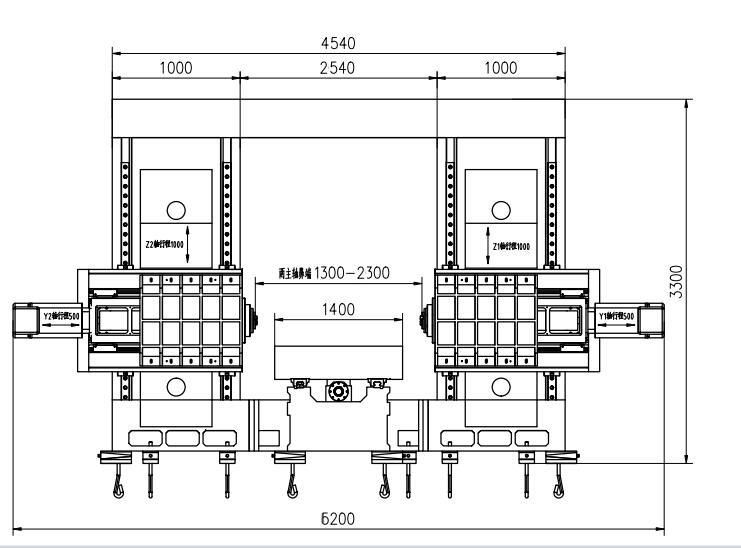
დაზგის ძირითადი კომპონენტები: საწოლი, სამუშაო მაგიდა, მარცხენა და მარჯვენა სვეტები, სხივები, პორტის შემაერთებელი სხივები, უნაგირები, ვერძები და ა.შ., დიდი ნაწილები დამზადებულია ფისოვანი ქვიშის ჩამოსხმისგან, მაღალი ხარისხის ნაცრისფერი რკინის 250 ჩამოსხმისგან, გახურებულია ცხელ ქვიშის ორმოში → ვიბრაციული დაძველება → თერმული დამუშავება. ღუმელის გახურება → ვიბრაციული დაძველება → უხეში დამუშავება → ვიბრაციული დაძველება → ცხელი ღუმელის გახურება → ვიბრაციული დაძველება → დასრულება, სრულად გამორიცხავს ნაწილების უარყოფით დაძაბულობას და ინარჩუნებს ნაწილების სტაბილურ მუშაობას. ფიქსირებული საწოლი, მარცხენა და მარჯვენა სვეტები, პორტი და სამუშაო მაგიდა მოძრაობენ; მას აქვს ფრეზის, ბურღვის, ბურღვის, დახრის, დარტყმის და ა.შ. ფუნქციები. ხელსაწყოს გაგრილების მეთოდი არის გარე გაგრილება. დაზგას აქვს 5 მიწოდების ღერძი, რომლებსაც შეუძლიათ 4-ღერძიანი შეერთების და 5-ღერძიანი ერთჯერადი მოქმედების განხორციელება. არის 2 დენის თავი. დაზგის ღერძი და დენის თავი ნაჩვენებია ქვემოთ მოცემულ ფიგურაზე. X


2.1.ღერძული გადაცემის საკვების ნაწილის ძირითადი სტრუქტურა
2.1.1.X-ღერძი:სამუშაო მაგიდა გვერდითად ბრუნავს ფიქსირებული საწოლის სახელმძღვანელო ლიანდაგის გასწვრივ.
X 1-ღერძიანი წამყვანი: AC სერვოძრავა პლუს მაღალი სიზუსტის პლანეტარული რედუქტორი ამოძრავებულია ბურთულიანი ხრახნით, რათა სამუშაო მაგიდის მოძრაობა მართოს X-ღერძის ხაზოვანი მოძრაობის რეალიზებისთვის.
გამტარი რელსის ფორმა: დააგეთ ორი მაღალი სიმტკიცის, ზუსტი ხაზოვანი გამტარი რელსი.
2.1.2 Z1 ღერძი:ელექტროძრავის თავი და საყრდენი ვერტიკალურად არის დამონტაჟებული სვეტის წინა მხარეს და ორმხრივად მოძრაობენ ზემოთ და ქვემოთ სვეტის მიმმართველი რელსის გასწვრივ.
Z1 ღერძიანი ტრანსმისია: ცვლადი ცვლადი ძაბვის სერვოძრავა და სინქრონული ბორბალი გამოიყენება ბურთულიანი ხრახნის ამოსაძრავებლად, რათა განხორციელდეს საჯდომის მოძრაობა Z ღერძიანი ხაზოვანი მოძრაობის რეალიზებისთვის.
2.1.3 Z2 ღერძი:ელექტროძრავის თავი და საყრდენი ვერტიკალურად არის დამონტაჟებული სვეტის წინა მხარეს და ორმხრივად მოძრაობენ ზემოთ და ქვემოთ სვეტის მიმმართველი რელსის გასწვრივ.
Z2-ღერძიანი ტრანსმისია: ცვლადი ცვლადი ძაბვის სერვოძრავა და სინქრონული ბორბალი გამოიყენება ბურთულიანი ხრახნის ამოსაძრავებლად, რათა უნაგირი ამოძრავდეს Z-ღერძის ხაზოვანი მოძრაობა.
2.1.4 Y1 ღერძი:ელექტროძრავის თავის საყრდენი დამონტაჟებულია ვერტიკალურად მარჯვენა სვეტის წინა მხარეს და ორმხრივად მოძრაობს მარცხნივ და მარჯვნივ სვეტის მიმმართველი რელსის გასწვრივ.
Y1 ღერძის ტრანსმისია: AC სერვოძრავა და მაღალი სიზუსტის პლანეტარული რედუქტორი გამოიყენება ვერძის გადასაადგილებლად ბურთისებრი ხრახნით, რათა განხორციელდეს Y1 ღერძის ხაზოვანი მოძრაობა.
2.1.5 Y2 ღერძი:ელექტროძრავის თავის საყრდენი ვერტიკალურად დამონტაჟებულია მარჯვენა სვეტის წინა მხარეს და ორმხრივად მოძრაობს მარცხნივ და მარჯვნივ სვეტის მიმმართველი რელსის გასწვრივ.
Y2 ღერძის ტრანსმისია: AC სერვოძრავა პლუს მაღალი სიზუსტის პლანეტარული რედუქტორი გამოიყენება ვერძის გადასაადგილებლად ბურთის ხრახნში გადასაადგილებლად, რათა განხორციელდეს Y2 ღერძის ხაზოვანი მოძრაობა.
2.2.ბურღვისა და დაფქვის ელექტრო თავის მოძრაობის მიმართულება (მათ შორის ელექტრო თავის 1 და 2) იყენებს კვადრატული ჭრილის სტრუქტურას, ყველაზე მოწინავე მავთულ-მყარი კომბინირებული სახელმძღვანელო რელსის მეთოდს, მყარი რელსი გარშემორტყმულია მტკიცე საყრდენით, 4 ხაზოვანი ლილვაკებიანი სახელმძღვანელო რელსის წყვილია მიმართული და ამძრავი იყენებს ცვლადი ცვლადი ცვლადი სერვოძრავას. სინქრონული ღვედის (i=2) და ზუსტი ბურთულიანი ხრახნის ტრანსმისიას მართავს, ელექტრო თავი იყენებს სერვოძრავას სინქრონული ღვედისა და სინქრონული ბორბლის მეშვეობით შესანელებლად, რომელსაც ხელმძღვანელობს მძიმე დანიშნულების ზუსტი სახელმძღვანელო რელსის წყვილი და ამოძრავებს ვერტიკალურ ბურთულიან ხრახნს ბრუნვისთვის, ახორციელებს ელექტრო თავის ზემოთ და ქვემოთ ვერტიკალურ მოძრაობას და აღჭურვილია აზოტის ბალანსის ზოლით, რათა შეამციროს მანქანის თავის ტარების უნარი ხრახნსა და სერვოძრავზე. Z-ღერძის ძრავას აქვს ავტომატური სამუხრუჭე ფუნქცია. ელექტროენერგიის გათიშვის შემთხვევაში, ავტომატური სამუხრუჭე მჭიდროდ დააჭერს ძრავის ლილვს, რათა ის ვერ ბრუნავდეს. მუშაობისას, როდესაც ბურღის პირი არ ეხება სამუშაო ნაწილს, ის სწრაფად იტვირთება; როდესაც ბურღის პირი ეხება სამუშაო ნაწილს, ის ავტომატურად გადადის სამუშაო მიწოდებაზე. როდესაც ბურღის პირი შეაღწევს სამუშაო ნაწილში, ის ავტომატურად გადადის სწრაფ გადახვევაზე; როდესაც ბურღის ბოლო სამუშაო ნაწილს დატოვებს და დადგენილ პოზიციას მიაღწევს, სამუშაო მაგიდა ავტომატური ცირკულაციის უზრუნველსაყოფად შემდეგ ხვრელზე გადავა. ელექტრო თავი იყენებს მავთულისა და მყარი რელსის კომბინაციას, რაც არა მხოლოდ უზრუნველყოფს აღჭურვილობის მუშაობის სიჩქარეს, არამედ მნიშვნელოვნად ზრდის აღჭურვილობის სიმყარეს. მას ასევე შეუძლია შეასრულოს ბრმა ხვრელების ბურღვის, ფრეზირების, ჩაღრმავების, ნაპრალების გატეხვის, ნაპრალების ავტომატური მოცილების და ა.შ. ფუნქციები, რაც აუმჯობესებს შრომის პროდუქტიულობას.

(მარცხენა ელექტრო თავი)
2.3. ჩიპების მოცილება და გაგრილება
სამუშაო მაგიდის ქვეშ ორივე მხარეს დამონტაჟებულია სპირალური და ბრტყელი ჯაჭვის ფორმის ჩიპების კონვეიერები, რომელთა ცივილიზებული წარმოების განსახორციელებლად ჩიპების ავტომატურად გადატანა შესაძლებელია ჩიპების კონვეიერზე სპირალური და ჯაჭვის ფორმის ფირფიტების ორსაფეხურიანი მეშვეობით. ჩიპების კონვეიერის გამაგრილებლის ავზში განთავსებულია გამაგრილებელი ტუმბო, რომლის გამოყენება შესაძლებელია ხელსაწყოს გარე გაგრილებისთვის, რათა უზრუნველყოფილი იყოს ბურღვის ეფექტურობა და ბურღის წვერის მომსახურების ვადა, ხოლო გამაგრილებლის გადამუშავება შესაძლებელია.
3.სრული ციფრული რიცხვითი მართვის სისტემა:
3.1.ჩიპის გატეხვის ფუნქციის გამოყენებით, ჩიპის გატეხვის დროისა და ციკლის დაყენება შესაძლებელია ადამიანი-მანქანის ინტერფეისზე.
3.2.ხელსაწყოს აწევის ფუნქციის გამოყენებით, ხელსაწყოს აწევის სიმაღლე შეიძლება დაყენდეს ადამიანი-მანქანის ინტერფეისით. როდესაც ბურღვა ამ სიმაღლეს მიაღწევს, ბურღის პირი სწრაფად ადის სამუშაო ნაწილის ზედა ნაწილამდე, შემდეგ ნამსხვრევები გადაიყრება და სწრაფად გადაინაცვლებს ბურღვის ზედაპირზე და ავტომატურად გარდაიქმნება სამუშაო ზედაპირზე.
3.3.ცენტრალიზებული მართვის პანელი და ხელის ბლოკი იყენებს რიცხვით მართვის სისტემას და აღჭურვილია USB ინტერფეისით და LCD თხევადკრისტალური დისპლეით. პროგრამირების, შენახვის, ჩვენებისა და კომუნიკაციის გასაადვილებლად, მართვის ინტერფეისს აქვს ისეთი ფუნქციები, როგორიცაა ადამიან-მანქანის დიალოგი, შეცდომის კომპენსაცია და ავტომატური სიგნალიზაცია.
3.4.აღჭურვილობას აქვს დამუშავებამდე ხვრელის პოზიციის წინასწარი დათვალიერებისა და ხელახალი შემოწმების ფუნქცია, ხოლო ოპერაცია ძალიან მოსახერხებელია.
4ავტომატური შეზეთვა
დაზგის ზუსტი ხაზოვანი გამტარი რელსების წყვილები, ზუსტი ბურთულიანი ხრახნების წყვილები და სხვა მაღალი სიზუსტის მოძრაობის წყვილები აღჭურვილია ავტომატური შეზეთვის სისტემებით. ავტომატური შეზეთვის ტუმბო გამოყოფს წნევის ზეთს, ხოლო რაოდენობრივი შეზეთვის ზეთის კამერა შედის ზეთში. ზეთის კამერის ზეთით შევსების შემდეგ, როდესაც სისტემის წნევა 1.4-1.75 მპა-მდე იზრდება, სისტემაში წნევის გადამრთველი იხურება, ტუმბო ჩერდება და ამავდროულად იცლება განმუხტვის სარქველი. როდესაც გზაზე ზეთის წნევა 0.2 მპა-ზე დაბლა ეცემა, რაოდენობრივი შეზეთვის აპარატი იწყებს შეზეთვის წერტილის შევსებას და ასრულებს ზეთის ერთ შევსებას. რაოდენობრივი ზეთის ინჟექტორის ზეთის ზუსტი მიწოდების და სისტემის წნევის აღმოჩენის წყალობით, ზეთის მიწოდება საიმედოა, რაც უზრუნველყოფს თითოეული კინემატიკური წყვილის ზედაპირზე ზეთის აპკის არსებობას, ამცირებს ხახუნს და ცვეთას და ხელს უშლის შიდა სტრუქტურის დაზიანებას გადახურებით, რაც უზრუნველყოფს დაზგის სიზუსტეს და სიცოცხლის ხანგრძლივობას. მოცურების გამტარი რელსების წყვილთან შედარებით, ამ დაზგაში გამოყენებულ მოძრავ ხაზოვან გამტარი რელსების წყვილს აქვს მთელი რიგი უპირატესობები:
① მოძრაობის მგრძნობელობა მაღალია, მოძრავი გიდის ხახუნის კოეფიციენტი მცირეა, მხოლოდ 0.0025~0.01, ხოლო მამოძრავებელი ძალა მნიშვნელოვნად შემცირებულია, რაც ჩვეულებრივი მანქანების მხოლოდ 1/10-ის ეკვივალენტურია.
② დინამიურ და სტატიკურ ხახუნს შორის განსხვავება ძალიან მცირეა და შემდგომი მუშაობა შესანიშნავია, ანუ მართვის სიგნალსა და მექანიკურ მოქმედებას შორის დროის ინტერვალი ძალიან მოკლეა, რაც ხელს უწყობს რიცხვითი კონტროლის სისტემის რეაგირების სიჩქარისა და მგრძნობელობის გაუმჯობესებას.
③ ის შესაფერისია მაღალსიჩქარიანი ხაზოვანი მოძრაობისთვის და მისი მყისიერი სიჩქარე დაახლოებით 10-ჯერ მეტია, ვიდრე მოცურების გიდის რელსების სიჩქარე.
④ მას შეუძლია უზრუნველყოს უწყვეტი მოძრაობა და გააუმჯობესოს მექანიკური სისტემის მოძრაობის სიმტკიცე.
⑤წარმოებულია პროფესიონალი მწარმოებლების მიერ, მას აქვს მაღალი სიზუსტე, კარგი მრავალფეროვნება და მარტივი მოვლა.

5. მანქანის გამოყენების გარემო:
კვების წყარო: სამფაზიანი AC380V ± 10%, 50Hz ± 1 გარემოს ტემპერატურა: 0° ~ 45°
მეხუთე, ძირითადი ტექნიკური პარამეტრები:


| მოდელი | BOSM4014 | |
| დამუშავების სამუშაო ნაწილის მაქსიმალური ზომა | სიგრძე × სიგანე × სიმაღლე (მმ) 4000 × 1600 × 1000 | |
| განტრის მაქსიმალური მიწოდება | სიგანე (მმ) | 2300 |
| სამუშაო მაგიდის ზომა | სიგრძე X სიგანე (მმ) | 4000*1400 |
|
ჰორიზონტალური ვერძის ტიპის საბურღი თავი ელექტრო ხელმძღვანელი ერთი ორი
| რაოდენობა (2) | 2 |
| შპინდელის კონუსურობა | BT50 | |
| ბურღვის დიამეტრი (მმ) | Φ2-Φ60 | |
| შესხურების დიამეტრი (მმ) | M3-M30 | |
| ფრეზის საჭრელი დისკის დიამეტრი (მმ) | 300 | |
| ღერძის სიჩქარე (ბრ/წთ) | 30~6000 | |
| სერვოშპინდელის ძრავის სიმძლავრე (კვტ) | 37 | |
| შპინდელის ცხვირის დაშორება მაგიდის ცენტრიდან (მმ) | 650-1150 | |
| ერთი ვერძის მარცხენა და მარჯვენა დარტყმა (მმ) | 500 | |
| მანძილი ვერძის ცენტრსა და მაგიდის სიბრტყეს შორის (მმ) | 200-1400 | |
| დრამის აღმავალი და დაღმავალი დარტყმა (მმ) | 1200 | |
| განმეორებადობა | 300 მმ*300 მმ | ±0.02 |
| დაზგის ზომები | სიგრძე × სიგანე × სიმაღლე (მმ) | ნახატების მიხედვით |
| მთლიანი წონა (ტონა) | (დაახლოებით) 36 | |

ზემოთ მოცემული პარამეტრები წარმოადგენს წინასწარი დიზაინის პარამეტრებს. ფაქტობრივ დიზაინში შესაძლოა იყოს ცვლილებები სამუშაო ნაწილის დამუშავების მოთხოვნებისა და დაზგის დიზაინის მოთხოვნების შესაბამისად, რათა დაკმაყოფილდეს თქვენი კომპანიის დამუშავების ნაწილების მოთხოვნები.

პროდუქტების კატეგორიები
-

VC სერიის მაღალი სიხისტის CNC დამუშავების ცენტრი...
-

HP სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

HT სერიის ჰორიზონტალური მოძრავი სვეტის ხაზოვანი სახელმძღვანელო...
-

VS სერიის ოთხლიანდაგიანი მძიმე დანიშნულების CNC დამუშავების C...
-

V სერიის CNC დამუშავების ცენტრი მაღალი სიმტკიცით
-

X სერიის ორსვეტიანი CNC დამუშავების ცენტრი
-

ჰორიზონტალური 5-ღერძიანი CNC დამუშავების ცენტრი TKG1600
-

CNC ვერტიკალური შემობრუნებისა და ფრეზირების კომპოზიტური ცენტრი...
-

მაღალსიჩქარიანი CNC დამუშავების ცენტრი GM სერია
-

მაღალსიჩქარიანი CNC ფრეზინგი GT სერია
-

ორმაგი შპინდელიანი CNC სახრახნისი SK32
-

CNC ვერტიკალური დამუშავების ცენტრი RFTV510 ბორბლებისთვის...