


შესავალი:
სწორი CNC აღჭურვილობის არჩევა კრიტიკული გადაწყვეტილებაა, რომელიც პირდაპირ გავლენას ახდენს ქარხნის გამტარუნარიანობაზე, სიზუსტესა და ინვესტიციის გრძელვადიან ანაზღაურებაზე (ROI). ვერტიკალური დამუშავების ცენტრები (VMC) და ჰორიზონტალური დამუშავების ცენტრები (HMC) თანამედროვე ლითონის დამუშავების ორ ძირითად კონფიგურაციას წარმოადგენს, რომელთაგან თითოეული განსხვავებულ უპირატესობებს გვთავაზობს ნაწილის გეომეტრიისა და წარმოების მოცულობის მიხედვით.
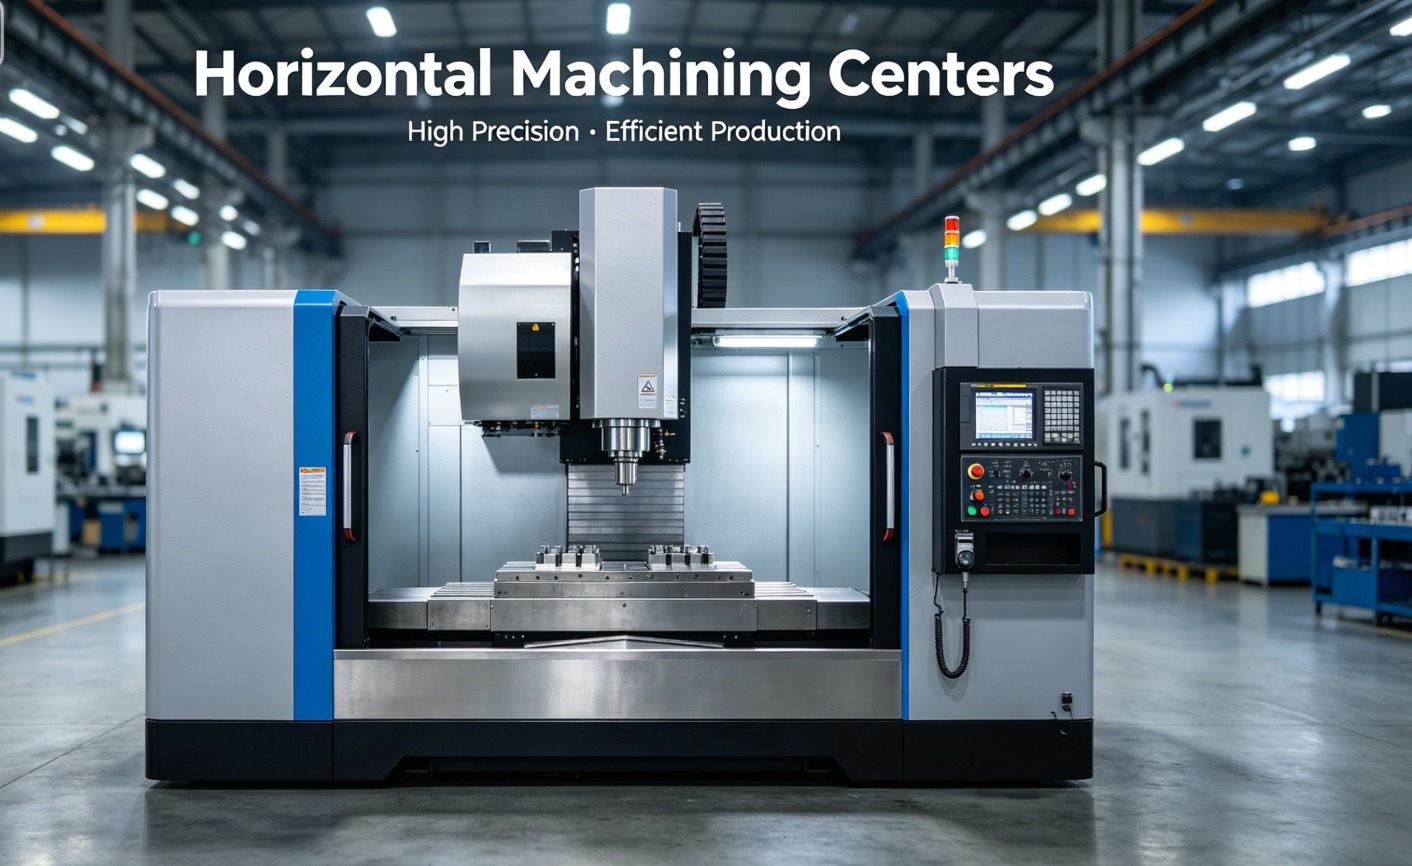
ვერტიკალური და ჰორიზონტალური დამუშავების ცენტრების სტრუქტურული საფუძვლები
ვერტიკალურ და ჰორიზონტალურ დამუშავების ცენტრებს შორის ძირითადი განსხვავება მდგომარეობს ღერძის ორიენტაციასა და საჭრელი ხელსაწყოს მიერ სამუშაო ნაწილთან შეხების წესში. Aვერტიკალური დამუშავების ცენტრიაქვს ვერტიკალურად ორიენტირებული შპინდელი, სადაც საჭრელი ხელსაწყო მოძრაობს ზევით-ქვევით Z ღერძის გასწვრივ, რაც მას იდეალურს ხდის ბრტყელი ნაწილებისთვის, რომლებიც საჭიროებენ ერთ მხარეს დამუშავებას.
პირიქით, აჰორიზონტალური დამუშავების ცენტრიიყენებს ჰორიზონტალურ შპინდელის ორიენტაციას. ეს კონფიგურაცია ხშირად მოიცავს მბრუნავ მაგიდას ან პალეტების შემცვლელს, რაც საშუალებას აძლევს მანქანას ერთი კონფიგურაციით მიაღწიოს სამუშაო ნაწილის რამდენიმე მხარეს. ინდუსტრიის სტანდარტების მიხედვით, რომლებიც განსაზღვრულიაISO 230-1:2012ამ მანქანა-ღერძების გეომეტრიული სიზუსტე ფუნდამენტურია კომპლექსურ აერონავტიკულ და საავტომობილო კომპონენტებში მაღალი სიზუსტის ტოლერანტობის მისაღწევად.
ჩიპების მართვა და ოპერაციული ეფექტურობა
ნაპრალების ეფექტური მოცილება გადამწყვეტი ფაქტორია ზედაპირის დამუშავებისა და ხელსაწყოს სიცოცხლის ხანგრძლივობის შესანარჩუნებლად. ვერტიკალურ დამუშავების ცენტრში ნაპრალები ხშირად გროვდება სამუშაო ნაწილის ზედაპირზე ან ღრმა ჯიბეებში, რის გამოც მის მოსაშორებლად საჭიროა მაღალი წნევის გამაგრილებელი ან ხელით ჩარევა. ამან შეიძლება გამოიწვიოს ნაპრალების „ხელახლა მოჭრა“, რაც აჩქარებს ხელსაწყოს ცვეთას.
ჰორიზონტალური დამუშავების ცენტრები ამ სფეროში წარმატებულია, რადგან გრავიტაცია ბუნებრივად აშორებს ნაფოტებს ჭრის ზონიდან და აბრუნებს ჩიპების კონვეიერში. „გრავიტაციის დახმარებით“ ჩიპების მოცილება უზრუნველყოფსCNC ჰორიზონტალური დამუშავების ცენტრიშესანიშნავი არჩევანია დიდი მოცულობის წარმოებისთვის, სადაც ხელით წმენდის შეფერხების დრო მინიმუმამდე უნდა იყოს დაყვანილი. მაღალი ეფექტურობის წარმოების ხაზები ხშირად უპირატესობას ანიჭებენ ჰორიზონტალურ კონფიგურაციებს, რათა უზრუნველყონ უწყვეტი მუშაობა ნაპრალების დაგროვებით გამოწვეული თერმული დეფორმაციის გარეშე.
შედარებითი ანალიზი: VMC vs. HMC ძირითადი სპეციფიკაციები
თქვენი ობიექტისთვის შესაფერისი დამუშავების ცენტრის შეფასებისას აუცილებელია ისეთი ტექნიკური პარამეტრების შედარება, როგორიცაა შპინდელის ბრუნვის სიჩქარე, ბრუნვის მომენტი და ფართობი.
| ფუნქცია | ვერტიკალური დამუშავების ცენტრი (VMC) | ჰორიზონტალური დამუშავების ცენტრი (HMC) |
|---|---|---|
| ღერძის ორიენტაცია | ვერტიკალური (Z-ღერძი) | ჰორიზონტალური (Y-ღერძი/B-ღერძი) |
| საუკეთესოა | ბრტყელი ნაწილები, ფირფიტები, ცალმხრივი სამუშაოები | მძიმე ნაწილები, 4-ღერძიანი მუშაობა, მრავალმხრივი ნაწილები |
| ჩიპების ევაკუაცია | რთული (საჭიროებს გამაგრილებელს) | შესანიშნავი (გრავიტაციის დახმარებით) |
| საწყისი ღირებულება | ქვედა (ხელმისაწვდომი შესასვლელი წერტილი) | უფრო მაღალი (მნიშვნელოვანი კაპიტალური ინვესტიცია) |
| იატაკის ფართობი | უფრო მცირე ფართობი | უფრო დიდი ფართობი (პალეტების შემცვლელების გამო) |
ნაწილის სირთულე და მრავალღერძიანი შესაძლებლობები
თქვენი კომპონენტების გეომეტრია უნდა განსაზღვრავდეს ვერტიკალური და ჰორიზონტალური დამუშავების ცენტრების არჩევანს. VMC წარმოადგენს ინდუსტრიის სტანდარტს სამღერძიანი ფრეზირებისთვის ისეთ ნაწილებზე, როგორიცაა შტამპები, ყალიბები და სამაგრები. თუმცა, რთული ნაწილებისთვის, რომლებიც საჭიროებენ დამუშავებას ოთხ ან მეტ მხარეს, ჰორიზონტალური განლაგება მნიშვნელოვნად უფრო პროდუქტიულია.
ბევრი მოწინავე5-ღერძიანი CNC დამუშავების ცენტრებიამ ორს შორის არსებული ხარვეზის შევსება შესაძლებელია, თუმცა ტრადიციული მაღალი ღერძის მქონე მბრუნავი მაგიდის მქონე მოწყობილობები ხშირად მოიცავს ინტეგრირებულ მე-4 ღერძიან მბრუნავ მაგიდას. ეს საშუალებას იძლევა ნაწილის დამზადება ერთი ან ორი კონფიგურაციით მოხდეს, მაშინ როცა VMC-ს შეიძლება ოთხი ან ხუთი კონფიგურაცია დასჭირდეს. კონფიგურაციების შემცირება არა მხოლოდ დროს ზოგავს, არამედ გამორიცხავს ნაწილების ხელით გადაადგილებისას წარმოქმნილ შეცდომებს, რაც უზრუნველყოფს ნაწილების უფრო მაღალ თანმიმდევრულობას.
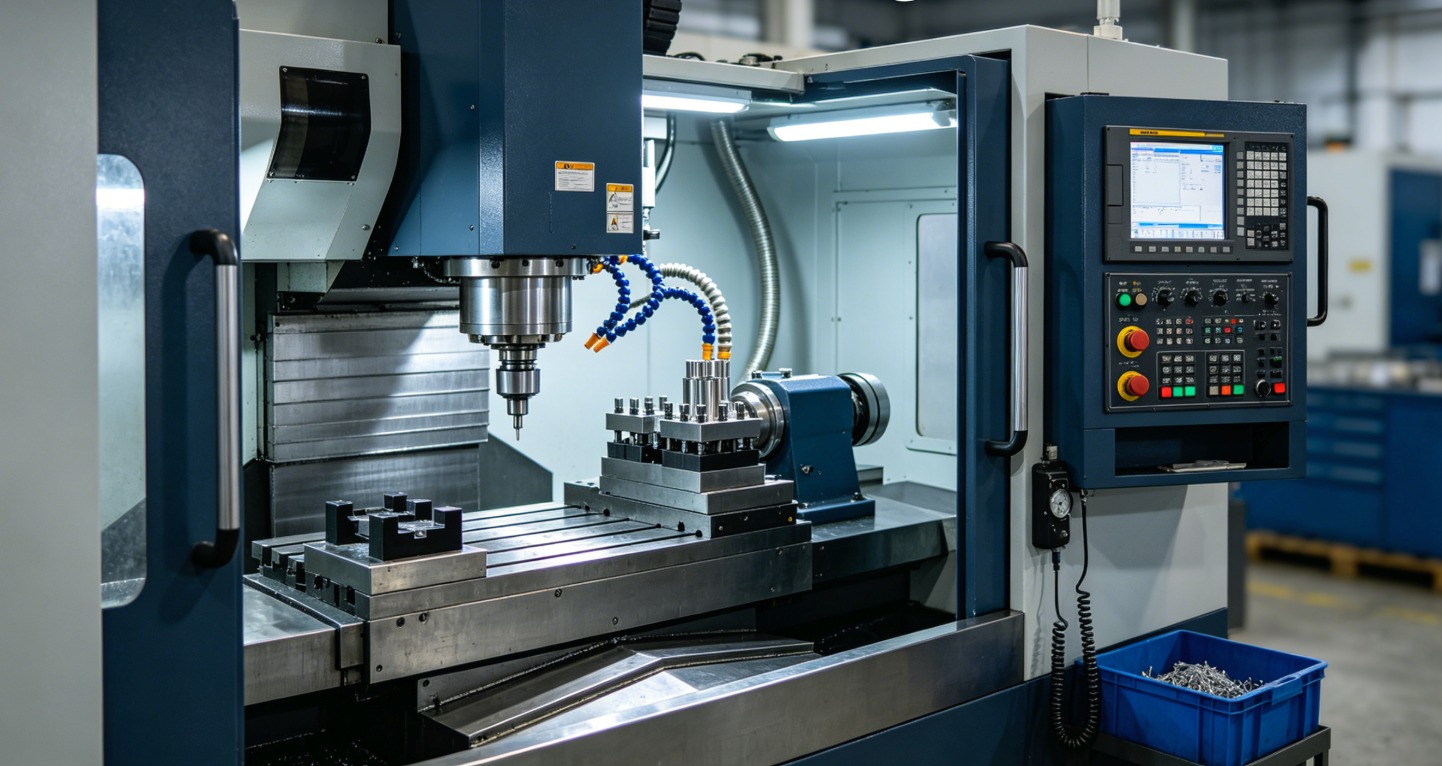
ხელსაწყოებისა და შპინდელის სიმძლავრის საკითხები
შპინდელის სიმტკიცე და ცხენის ძალა სასიცოცხლოდ მნიშვნელოვანია მძიმე ტვირთამწეობის მასალების მოსაშორებლად. ჰორიზონტალური დამუშავების ცენტრები, როგორც წესი, აგებულია უფრო მტკიცე კონსტრუქციებითა და უფრო მაღალი ბრუნვის მომენტის მქონე შპინდელებით, რაც მათ შესაფერისს ხდის ნავთობისა და გაზის ინდუსტრიაში ისეთი მტკიცე მასალების დასამუშავებლად, როგორიცაა ტიტანი ან უჟანგავი ფოლადი.
მიუხედავად იმისა, რომCNC ვერტიკალური დამუშავების ცენტრიოპერატორებისთვის შესანიშნავ ხილვადობას და გამოყენების მარტივობას უზრუნველყოფს, მისი სტრუქტურული დიზაინი ზოგჯერ ნაკლებად ხისტია, ვიდრე HMC-ის ყუთისებრი ჩარჩო. ალუმინის ან მსუბუქი შენადნობების მაღალსიჩქარიანი დამუშავებისთვის, მაღალი ხარისხის VMC ხშირად საკმარისია და უფრო ეკონომიურია.წარმოების ტექნოლოგიების ასოციაცია (AMT)2024 წლის ანგარიშების თანახმად, სახელოსნოები სულ უფრო ხშირად იყენებენ ჰიბრიდულ განლაგებას, რათა დააბალანსონ VMC-ების სისწრაფე HMC-ების ნამდვილ სიმძლავრესთან.
არჩევანი წარმოების მოცულობისა და ინვესტიციის ანაზღაურების საფუძველზე
ვერტიკალურ და ჰორიზონტალურ დამუშავების ცენტრებში ინვესტიციის ჩადების გადაწყვეტილება ხშირად „თითო ნაწილის ღირებულებაზე“ დამოკიდებულია. მიუხედავად იმისა, რომ HMC-ს საწყისი შესყიდვის ფასი გაცილებით მაღალია, მისი უყურადღებოდ მუშაობის შესაძლებლობა - ავტომატური პალეტების შემცვლელი მოწყობილობების (APC) წყალობით - შეიძლება გამოიწვიოს თითო ნაწილის უფრო დაბალი ღირებულება მაღალი მოცულობის გარემოში.
- დაბალი მოცულობა / მაღალი მრავალფეროვნება:აირჩიეთ VMC მისი მრავალფეროვნებისა და სწრაფი დაყენების დროის გამო.
- მაღალი მოცულობა / თანმიმდევრული გეომეტრია:შპინდელის „დროულად“ მუშაობის მაქსიმალურად გაზრდისა და შრომის ხარჯების შესამცირებლად აირჩიეთ HMC.
- შეზღუდული ბიუჯეტი:დაიწყეთ მაღალი ხარისხითCNC სახრახნისიან VMC ჰორიზონტალურ სისტემებზე მასშტაბირებამდე საფუძვლის შესაქმნელად.
ქარხნის შერჩევის შემაჯამებელი საკონტროლო სია
თქვენი საწარმოო იატაკისთვის საუკეთესო ვარიანტის დასადგენად, გამოიყენეთ შემდეგი შერჩევის კრიტერიუმები:
- სამუშაო ნაწილის ზომა:შეიძლება თუ არა ის სტანდარტული VMC-ის მოძრაობის ლიმიტებში მოერგოს?
- დაყენების სიხშირე:HMC-ზე დაყენების შემცირება ანაზღაურებს თუ არა მანქანის პრემიუმ ფასს?
- ოპერატორის უნარები:აქვს თუ არა თქვენს გუნდს გამოცდილება ჰორიზონტალური პროგრამირების ლოგიკასთან დაკავშირებით?
- მასალის ტიპი:მასალა წარმოქმნის გრძელ, ძაფიან ნაპრალებს, რომლებიც საჭიროებენ აეროზოლის უკეთეს ევაკუაციას?CNC პორტატული დამუშავების ცენტრიან HMC?
ხშირად დასმული კითხვები (FAQ)
1. ყალიბების დასამზადებლად ვერტიკალური თუ ჰორიზონტალური დამუშავების ცენტრი ჯობია?
ვერტიკალური დამუშავების ცენტრები ზოგადად სასურველია ყალიბების დასამზადებლად, მათი უკეთესი ხილვადობისა და დიდი, ბრტყელი ფირფიტების დამუშავების უნარის გამო. ვერტიკალური შპინდელი ღრმა ღრუებში უფრო ადვილად წვდომის საშუალებას იძლევა. თუმცა, ძალიან დიდი ყალიბებისთვის, სტრუქტურული სიმტკიცის შესანარჩუნებლად დიდ მანძილზე გადაადგილებისას შეიძლება საჭირო გახდეს პორტული ტიპის ცენტრი.
2. რამდენად უფრო პროდუქტიულია HMC VMC-სთან შედარებით?
მაღალი მოცულობის სცენარებში, HMC შეიძლება 300%-ით უფრო პროდუქტიული იყოს, ვიდრე VMC. ეს, პირველ რიგში, განპირობებულია ინტეგრირებული პალეტების გადამცვლელებით, რომლებიც საშუალებას იძლევა ნაწილების ჩატვირთვა და გადმოტვირთვა შპინდელის ჭრის დროს, რაც ეფექტურად გამორიცხავს „შპინდელის უმოქმედობის დროს“, რაც ხშირია VMC ოპერაციებში.
3. რა ფართობის მოთხოვნებია ჰორიზონტალური დამუშავების ცენტრებისთვის?
ჰორიზონტალური დამუშავების ცენტრები, როგორც წესი, ვერტიკალურ ცენტრებთან შედარებით 1.5-დან 2-ჯერ მეტ ფართობს იკავებენ. ეს დამატებითი სივრცე აუცილებელია პალეტების გადამცვლელი სისტემის, უფრო დიდი ჩიპების კონვეიერებისა და სვეტის ჰორიზონტალური გადაადგილებისთვის. ქარხნებმა უნდა უზრუნველყონ, რომ მათი განლაგება უზრუნველყოს ამ უფრო დიდი ფართობისა და სპეციალიზებული ტექნიკური მომსახურების ხელმისაწვდომობის უზრუნველსაყოფად.
4. შემიძლია თუ არა 5-ღერძიანი დამუშავების შესრულება ჰორიზონტალურ ცენტრში?
დიახ, ბევრი თანამედროვე ჰორიზონტალური ცენტრი კონფიგურირებულია დახრილი მაგიდით ან B-ღერძით და A-ღერძით, რათა უზრუნველყოფილი იყოს სრული 5-ღერძიანი შესაძლებლობები. ესენი ხშირად გამოიყენება რთული აერონავტიკის კომპონენტებისთვის, სადაც გრავიტაციული ჩიპების მოცილება სასიცოცხლოდ მნიშვნელოვანია შიდა გაგრილების არხებისა და ღრმა ხვრელების ბურღვის ოპერაციებისთვის.
5. რომელი ტიპის მანქანას აქვს უკეთესი გაყიდვის ღირებულება მეორადი მანქანების ბაზარზე?
ვერტიკალურ დამუშავების ცენტრებს ხშირად უფრო აქტიური გადაყიდვის ბაზარი აქვთ, რადგან ისინი ხელმისაწვდომია მცირე და საშუალო ზომის სახელოსნოებისთვის. თუმცა, რეპუტაციის მქონე ბრენდების კარგად მოვლილი ჰორიზონტალური დამუშავების ცენტრები ინარჩუნებენ თავიანთი ღირებულების მაღალ პროცენტს მათი მძიმე კონსტრუქციისა და პირველი დონის წარმოების ობიექტებში მნიშვნელოვანი როლის გამო.
გამოქვეყნების დრო: 2026 წლის 14 მაისი