


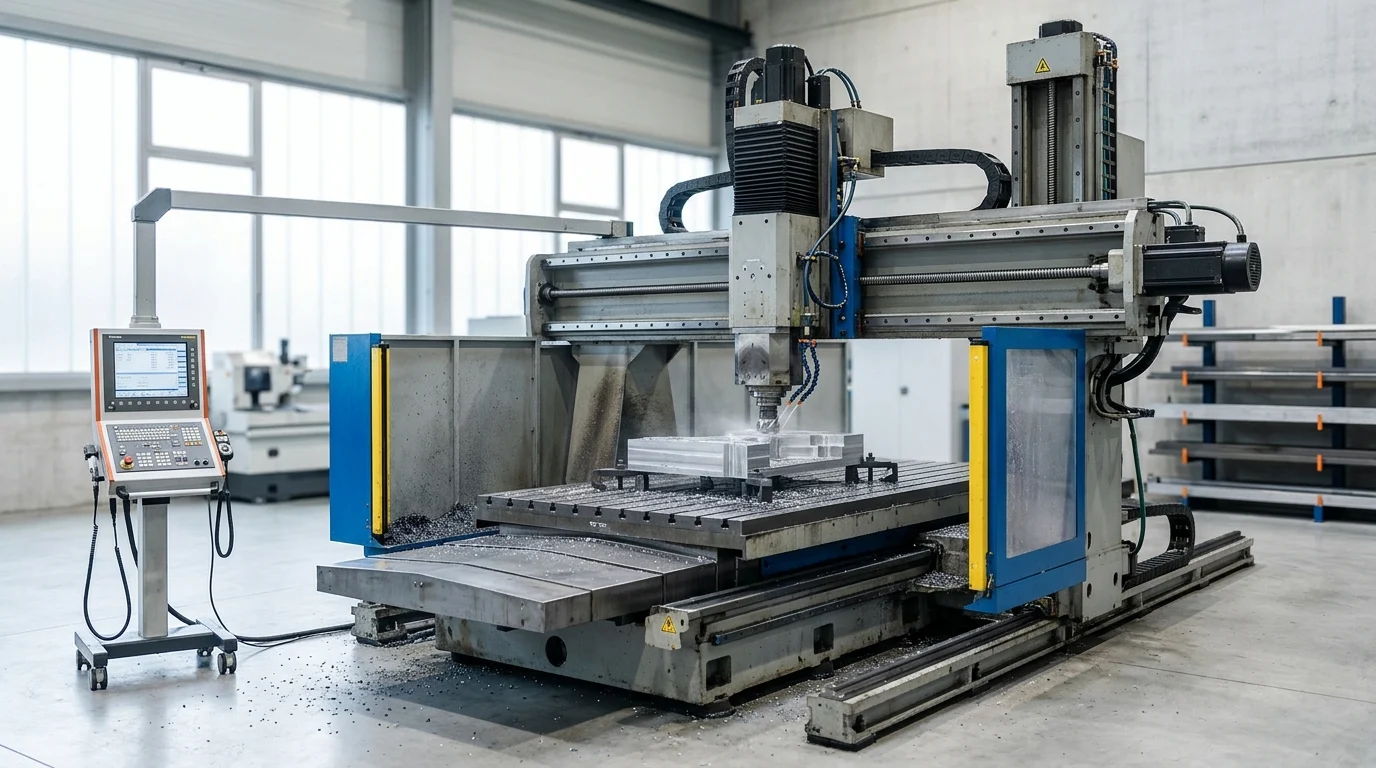
რატომ არის CNC პორტატული ფრეზირების მანქანები სტრატეგიული ინვესტიცია
CNC პორტატული საღარავი დანადგარში ინვესტირება ფუნდამენტურ განახლებას წარმოადგენს.მძიმე ლითონის დამუშავების შესაძლებლობები, რაც მწარმოებლებს საშუალებას აძლევს, უკომპრომისო სიმტკიცით დაამუშაონ მასიური სამუშაო ნაწილები. სტანდარტული ვერტიკალური დამუშავების ცენტრებისგან განსხვავებით, პორტალური წისქვილის ორსვეტიანი არქიტექტურა თანაბრად ანაწილებს ჭრის ძალებს, მნიშვნელოვნად ამცირებს ვიბრაციას მასალის ღრმა მოცილების დროს. ეს სტრუქტურული უპირატესობა კრიტიკულად მნიშვნელოვანია გლობალური მიწოდების ჯაჭვებისთვის, რომლებიც მოითხოვენმაღალი სიზუსტემასშტაბურ კომპონენტებზე.
კაპიტალური დანახარჯების თვალსაზრისით, ეს სისტემები საჭიროებს მნიშვნელოვან საწყის ინვესტიციას, რომელიც ხშირად მერყეობს 150,000 აშშ დოლარიდან 1,000,000 აშშ დოლარზე მეტ თანხამდე, სამუშაო კონვერტისა და ღერძის კონფიგურაციების მიხედვით. თუმცა, ერთ სისტემაში მრავალი დამუშავების ოპერაციის გაერთიანებით, საწარმოები ხშირად ამცირებენ სამუშაო ნაწილის დამუშავების დროს 40%-მდე. ოპერაციული ეფექტურობა აჩქარებს ინვესტიციის ანაზღაურებას (ROI), რაც საშუალებას აძლევს დიდი მოცულობის წარმოების ხაზებს, 18-24 თვის განმავლობაში ანაზღაურონ ხარჯები.
როგორ აუმჯობესებენ CNC პორტატული ფრეზირების მანქანები გამტარუნარიანობას
გამტარუნარიანობის ოპტიმიზაცია, პირველ რიგში, განპირობებულია დანადგარის უნარით, შეინარჩუნოს მასალის მოცილების მაღალი სიჩქარე (MRR) განზომილებიანი სიზუსტის შელახვის გარეშე. მაღალი ბრუნვის მომენტის მქონე შპინდელები, რომლებიც ხშირად 600 ნ·მ-ს აღემატება, საშუალებას იძლევა აგრესიული უხეში დამუშავების გასავლელად მყარ შენადნობებზე, ხოლო 5-ღერძიანი კონფიგურაციები საშუალებას იძლევა რთული კონტურების ერთი დამჭერით. უწყვეტი დამუშავების ეს შესაძლებლობა გამორიცხავს მრავალტონიანი ნაწილების სამუშაო სადგურებს შორის გადატანის საჭიროებას.
გარდა ამისა, მანქანის ძირში ინტეგრირებული ვიბრაციის შთანთქმის მოწინავე ტექნოლოგიები უზრუნველყოფს, რომ სწრაფი გადაადგილების სიჩქარე არ აზიანებს ზედაპირის დამუშავებას. უმოქმედობის დროის მინიმიზაციით და ჭრის ჩართულობის მაქსიმიზაციით, შესყიდვების გუნდებს შეუძლიათ დაგეგმონ აღჭურვილობის საერთო ეფექტურობის (OEE) თანმიმდევრული ზრდა, რაც ხშირად ობიექტის გამოყენების მაჩვენებელს 85%-იან ზღურბლს აჭარბებს.
რომელი მყიდველის პროფილებია ყველაზე მომგებიანი
ამ დანადგარების სტრატეგიული ღირებულება ყველაზე მეტად პირველი დონის საავტომობილო მომწოდებლებს, აერონავტიკის კონტრაქტორებსა და მძიმე სამრეწველო დანადგარების მწარმოებლებს აღენიშნებათ. ეს პროფილები რუტინულად ამუშავებენ დიდი ზომის კომპონენტებს, როგორიცაა ძრავის ბლოკები, ტურბინის კორპუსები და დიდი ზომის საშტაბო ფორმები. ამ მყიდველებისთვის, დიდი ფორმატის დამუშავების ინტერნალიზაციის შესაძლებლობა, მისი აუთსორსინგის ნაცვლად, მნიშვნელოვან კონკურენტულ უპირატესობას ანიჭებს მიწოდების დროის მართვაში.
დისტრიბუტორები და საზღვარგარეთის მარკეტინგული ცენტრები ასევე სარგებლობენ სრული შეთავაზებითლითონის დამუშავების გადაწყვეტილებებირეგიონალური მწარმოებლებისთვის. ჩინური ჯგუფის ცნობილი ქარხნებიდან საიმედო CNC პორტალური ფრეზების შეძენით, იმპორტიორებს შეუძლიათ საბოლოო მომხმარებლებს მიაწოდონ მაღალკონფიგურირებული, ეკონომიური აღჭურვილობა, რომელიც კონკურენციას გაუწევს ტრადიციულ ევროპულ ან იაპონურ ბრენდებს შესრულებით და ამავდროულად შეამცირებს ბაზარზე შესვლის ბარიერს.
რა ტექნიკური მახასიათებლები უნდა შეადარონ მყიდველებმა
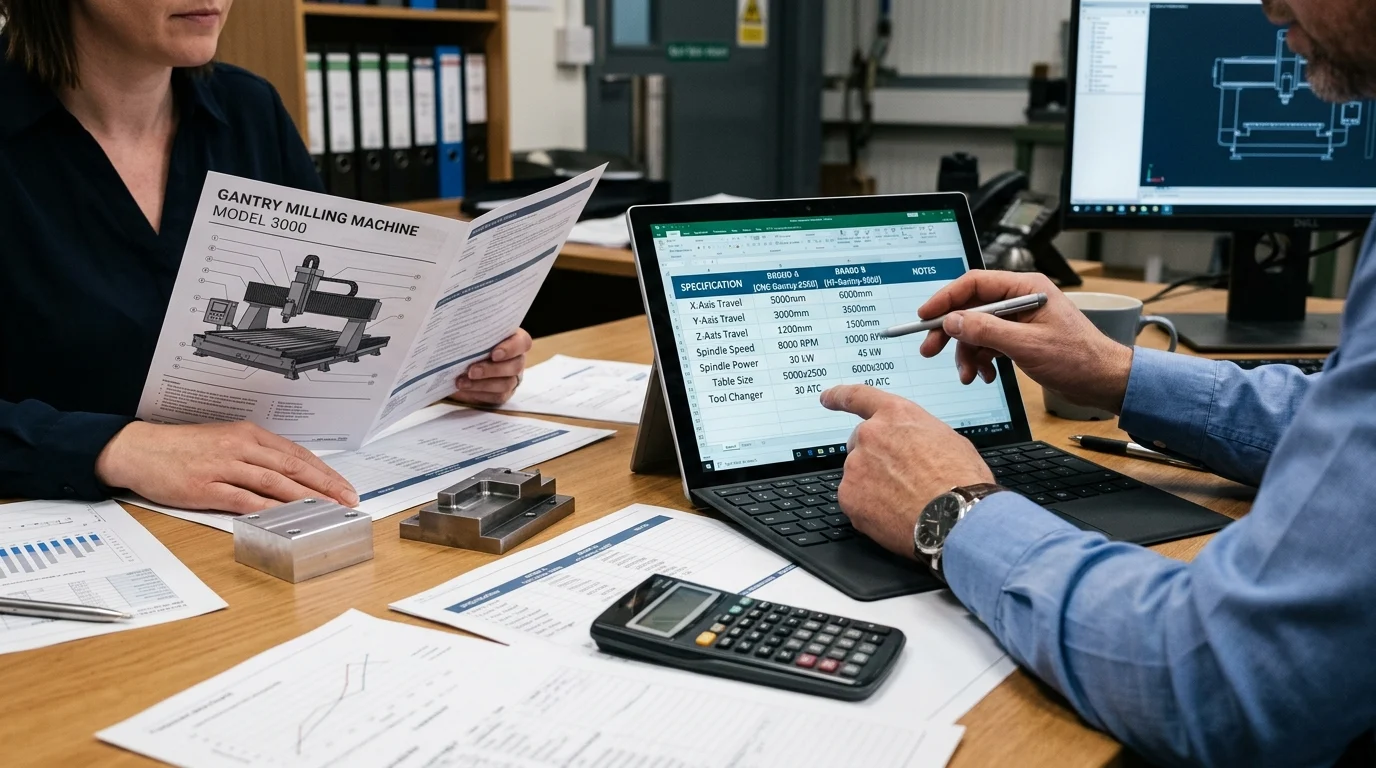
CNC პორტატული ფრეზირების დაზგის შეფასება მოითხოვს სპეციფიკაციების მკაცრ ანალიზს იმის უზრუნველსაყოფად, რომ აღჭურვილობა შეესაბამება წარმოების პროგნოზირებულ მოთხოვნებს. შესყიდვების სპეციალისტებმა უნდა გაითვალისწინონ ძირითადი ზომები, რათა გაიგონ ღერძის სიმძლავრეს, ღერძის მოძრაობასა და სტრუქტურულ დიზაინს შორის ურთიერთქმედება. ამ სპეციფიკაციებში შეუსაბამობამ შეიძლება გამოიწვიოს ხელსაწყოს დაჩქარებული ცვეთა, ზედაპირის არაოპტიმალური დასრულება ან წარმოების შემზღუდავი შეფერხებები.
რადგან ამ მანქანების დანიშნულებაა რამდენიმე ტონა წონის სამუშაო ნაწილების დამუშავება, ფუძისა და სვეტების საფუძვლების ინჟინერია ისეთივე კრიტიკულია, როგორც ელექტრონული მართვის სისტემები. მყიდველებმა ეს ტექნიკური პარამეტრები უნდა შეადარონ მათ ყველაზე მომთხოვნ გამოყენების შემთხვევებს.
რომელი მანქანის პარამეტრებია ყველაზე მნიშვნელოვანი
მანქანის შესაძლებლობების განმსაზღვრელი ძირითადი პარამეტრებია X-, Y- და Z-ღერძების გადაადგილება და მაგიდის მაქსიმალური დატვირთვის ტევადობა. მძიმე დატვირთვის მოდელები, როგორც წესი, გვთავაზობენ X-ღერძის გადაადგილებას, რომელიც იწყება 2000 მმ-დან და ვრცელდება 10000 მმ-ზე მეტ მანძილზე, რაც იტევს განსაკუთრებით გრძელ სტრუქტურულ კომპონენტებს. მაგიდის დატვირთვის ტევადობა უნდა შემოწმდეს; 10000 კგ სტანდარტული ნომინალური ღირებულება საკმარისია შტამპებისა და ჩამოსხმის უმეტესი გამოყენებისთვის, მაშინ როდესაც მძიმე სამრეწველო ენერგეტიკულ კომპონენტებს შეიძლება დასჭირდეთ 30000 კგ-ზე გათვლილი მაგიდები.
არანაკლებ მნიშვნელოვანია შპინდელის სპეციფიკაციები. მყიდველებმა უნდა აირჩიონ მაღალსიჩქარიან შპინდელებს (მაგ., 12,000-დან 24,000 ბრ/წთ-მდე) ალუმინის აერონავტიკის ნაწილებისთვის და მაღალი ბრუნვის მომენტის მქონე გადაცემათა კოლოფიან შპინდელებს (მაგ., 4,000-დან 6,000 ბრ/წთ-მდე 30-დან 45 კვტ-მდე სიმძლავრით) გამაგრებული ფოლადისა და ტიტანის დასაჭრელად. ეს არჩევანი პირდაპირ გავლენას ახდენს მანქანის მრავალფუნქციურობასა და ციკლის დროზე.
როგორ შევადაროთ სტრუქტურა და გზამკვლევის ტიპი
ყუთისებრ და ხაზოვან სახელმძღვანელო გზებს შორის არჩევანი განსაზღვრავს მანქანის დინამიურ ქცევას. ყუთისებრ გზებს აქვს მყარი ლითონ-ლითონთან შეხების ზედაპირები, რაც უზრუნველყოფს შესანიშნავ დემპფერაციას და სიმყარეს მძიმე, შეწყვეტილი ჭრილების დროს. თუმცა, ისინი ზოგადად შემოიფარგლება უფრო ნელი და სწრაფი გადაადგილების სიჩქარით, როგორც წესი, დაახლოებით 10-დან 12 მ/წთ-მდე.
პირიქით, ლილვაკებიანი ტიპის ხაზოვანი მიმმართველები იყენებენ მოძრავ ელემენტებს ხახუნის მინიმიზაციისთვის, რაც უზრუნველყოფს 24 მ/წთ ან მეტ სწრაფ გადაადგილების სიჩქარეს. ეს კონფიგურაცია იდეალურია მაღალსიჩქარიანი დამუშავებისა და რთული 3D კონტურული დამუშავებისთვის, სადაც სწრაფი მიმართულების ცვლილებები ხშირია. თანამედროვე პორტალური დანადგარები ხშირად იყენებენ ჰიბრიდულ მიდგომას, რომელიც სიჩქარისთვის იყენებს ლილვაკებს X და Y ღერძებზე და ყუთებს Z ღერძზე სიმტკიცის შესანარჩუნებლად ღრმა ჩაძირვის ოპერაციების დროს.
რომელი შედარების კრიტერიუმები უჭერს მხარს შეფასებას
სხვადასხვა მოდელების ეფექტურად შესაფასებლად, შესყიდვების გუნდებმა უნდა გამოიყენონ სტანდარტიზებული შედარების მატრიცა. ეს მიდგომა ნორმალიზებს ტექნიკურ მონაცემებს სხვადასხვა მომწოდებლის შეთავაზებებში, რაც ხაზს უსვამს სტანდარტულ და დამატებით მახასიათებლებს შორის შეუსაბამობებს.
| სპეციფიკაციის კატეგორია | ყუთის გზის კონფიგურაცია | ხაზოვანი გიდების კონფიგურაცია | ტიპიური გამოყენება |
|---|---|---|---|
| სწრაფი გადაკვეთის სიჩქარე | 10 – 15 მ/წთ | 20 – 30 მ/წთ | მაღალსიჩქარიანი კონტურული დამუშავება მძიმე უხეში დამუშავების წინააღმდეგ |
| ვიბრაციის ჩამხშობი | მაღალი (შესანიშნავია მყარი ლითონებისთვის) | საშუალო (დამოკიდებულია როლიკებით მოძრავ ელემენტებზე) | ტიტანი/ინკონელი ალუმინის/რბილი ფოლადების წინააღმდეგ |
| ტექნიკური მომსახურების სიხშირე | უფრო მაღალი (საჭიროებს ზუსტ შეზეთვას) | ქვედა (დალუქული საკისრების ბლოკები) | უწყვეტი მძიმე დატვირთვის ციკლები |
| პოზიციონირების სიზუსტე | ±0.008 მმ / 300 მმ | ±0.005 მმ / 300 მმ | მაღალი სიზუსტის ყალიბის დამზადება |
ამ კრიტერიუმების გამოყენებით, მყიდველებს შეუძლიათ ზუსტად შეუსაბამონ დანადგარის მექანიკური პროფილი მათ კონკრეტულ ტოლერანტობის მოთხოვნებსა და წარმოების მოცულობებს.
სადაც გამოიყენება CNC gantry frizing მანქანები
CNC პორტატული ფრეზების დანერგვა მოიცავს მაკროინდუსტრიულ სექტორებს, სადაც კომპონენტების ზომა და სიზუსტის მოთხოვნები იკვეთება. ეს მასიური პლატფორმები არ გამოიყენება დიდი მოცულობის, მცირე ნაწილების დასატრიალებლად, არამედ მაღალი ღირებულების, დაბალი და საშუალო მოცულობის წარმოებისთვის, სადაც ერთი სამუშაო ნაწილის დაზიანებამ შეიძლება ათიათასობით დოლარის ღირებულების მასალა გამოიწვიოს ჯართში.
კონკრეტული გამოყენებისა და გარემო მოთხოვნების გაგება მყიდველებს ეხმარება მანქანის ისეთი ვარიანტების კონფიგურაციაში, როგორიცაა გამაგრილებლის სისტემები, ჩიპების კონვეიერები და სპეციალიზებული შპინდელის მიმაგრებები.
რომელი ინდუსტრიები ზრდის მოთხოვნას
მოთხოვნის მთავარი მამოძრავებელი ძალა აერონავტიკის ინდუსტრიაა, რომელიც იყენებს 5-ღერძიან პორტალურ წისქვილებს ფრთების რთული ძელებისა და ფიუზელაჟის ტიხრების მყარი ალუმინის ნაჭრებისგან გამოსაჭედად. ამ სექტორში დეფექტების მაჩვენებლის 0.05%-ზე დაბლა შენარჩუნება კრიტიკულად მნიშვნელოვანია, რადგან ის მოითხოვს განსაკუთრებული თერმული სტაბილურობისა და მოცულობითი სიზუსტის მქონე მანქანებს.
ანალოგიურად, საავტომობილო სექტორი ამ მანქანებს ეყრდნობა დიდი ზომის საშტამპო შტამპების, ყალიბების და მძიმე კომერციული სატრანსპორტო საშუალებების კომპონენტების წარმოებისთვის, როგორიცააფლაინერებიდა მუხლა ლილვები. ენერგეტიკის სექტორი ასევე წარმოადგენს მასშტაბურ ზრდის სფეროს; ქარის ტურბინის კერების, მასშტაბური სარქველების და ბირთვული რეაქტორის კომპონენტების დამუშავება მოითხოვს უზარმაზარ მაგიდის სიმძლავრეს და მაღალი ბრუნვის მომენტის შესაძლებლობებს, რომელთა უზრუნველყოფა მხოლოდ ორსვეტიანი პორტალური სტრუქტურის საშუალებით არის შესაძლებელი.
როგორ მოქმედებს მასალები, გეომეტრია და ტოლერანტობა შერჩევაზე
პორტული წისქვილის შერჩევაზე მნიშვნელოვნად მოქმედებს სამიზნე მასალების ფიზიკური თვისებები. ისეთი გამძლე შენადნობების დამუშავება, როგორიცაა ინკონელი, გამაგრებული ხელსაწყო ფოლადი (HRC 50+) ან ტიტანი, მოითხოვს მაქსიმალურ სტრუქტურულ სიმტკიცეს რხევის თავიდან ასაცილებლად, რაც კარნახობს ყუთოვანი არხების და მაღალი ბრუნვის მომენტის მქონე გადაცემათა კოლოფიანი შპინდელების გამოყენებას.
გეომეტრია და ტოლერანტობები ასევე გადამწყვეტ როლს თამაშობს. აერონავტიკული მოწყობილობების ან რთული ინექციური ყალიბების წარმოებისას, მანქანამ უნდა დაიცვას პოზიციონირების მკაცრი ტოლერანტობა, რომელიც ხშირად უნდა იყოს ±0.005 მმ-ის ფარგლებში, ±0.003 მმ განმეორებადობით მასიურ სამუშაო კონვერტზე. ამის მისაღწევად, მყიდველებმა უნდა უზრუნველყონ, რომ მანქანა აღჭურვილია წრფივი მასშტაბებით, თერმული კომპენსაციის პროგრამული უზრუნველყოფით და მაღალი გარჩევადობის მბრუნავი ენკოდერებით, რათა გაუმკლავდნენ მანქანის საწოლის ფიზიკურ გაფართოებას და შეკუმშვას ხანგრძლივი ჭრის ციკლების დროს.
როგორ შევაფასოთ CNC პორტატული საღარავი დანადგარის მომწოდებლები
CNC პორტატული საღარავი დანადგარის შეძენა, განსაკუთრებით საერთაშორისო ბაზრებიდან, მოითხოვს მომწოდებლის შეფასების მკაცრ პროტოკოლს. მყიდველები არა მხოლოდ ყიდულობენ აღჭურვილობის ნაწილს; ისინი შედიან გრძელვადიან პარტნიორობაში, რაც გავლენას მოახდენს მათ წარმოების შესაძლებლობებზე ათწლეულის ან მეტი ხნის განმავლობაში. პროფესიონალურ საზღვარგარეთულ მარკეტინგულ ცენტრებთან თანამშრომლობამ, რომლებიც წარმოადგენენ რეპუტაციის მქონე ჩინურ ჯგუფურ ქარხნებს, შეიძლება მნიშვნელოვანი ხარჯების უპირატესობა მოიტანოს, იმ პირობით, რომ მომწოდებლის კვალიფიკაცია საფუძვლიანად იქნება შემოწმებული.
შესყიდვის ფაზაში რისკების შემცირება უზრუნველყოფს, რომ მიწოდებული მანქანა შეესაბამებოდეს დაპირებულ ტექნიკურ სპეციფიკაციებს და რომ მძიმე ტექნიკის ტრანსპორტირების ლოგისტიკური სირთულეები განხორციელდეს ძვირადღირებული შეფერხებების გარეშე.
რა უნდა გადაამოწმონ შესყიდვების გუნდებმა
შესყიდვების გუნდებმა უნდა გადაამოწმონ მომწოდებლის წარმოების სიმძლავრე, ხარისხის კონტროლის ინფრასტრუქტურა და ისტორიული ექსპორტის მოცულობა. ISO 9001 სერტიფიკატისა და CE შესაბამისობის დოკუმენტაციის მოთხოვნა სავალდებულო საბაზისო ეტაპია. გარდა ამისა, მყიდველებმა უნდა შეისწავლონ მომწოდებლის მიწოდების ჯაჭვი კრიტიკული კომპონენტებისთვის; მანქანები, რომლებიც იყენებენ მაღალი რეპუტაციის მქონე CNC კონტროლერებს (მაგ., FANUC, Siemens, Heidenhain) და ზუსტი საკისრებს (მაგ., SKF, NSK), მიუთითებს საიმედოობისადმი ერთგულებაზე.
ასევე უმნიშვნელოვანესია მომწოდებლის საინჟინრო მხარდაჭერის შესაძლებლობების გადამოწმება. სანდო პარტნიორმა უნდა შესთავაზოს ყოვლისმომცველი წინასწარი კონსულტაცია, მათ შორის დროის შესწავლა და სამაგრების დიზაინი, რათა დაამტკიცოს დანადგარის შესაძლებლობა, გაუმკლავდეს მყიდველის კონკრეტული სამუშაო ნაწილების პორტფელს.
როგორ შევაფასოთ MOQ, მიწოდების დრო, მიწოდება და მონტაჟი
ამ მანქანების მასშტაბის გათვალისწინებით, მინიმალური შეკვეთის რაოდენობა (MOQ) უნივერსალურად ერთი ერთეულია. თუმცა, პროექტის დაგეგმვისას მიწოდების ვადები კრიტიკული ფაქტორია. სტანდარტული კონფიგურაციების აწყობასა და ტესტირებას შეიძლება 90-დან 120 დღემდე დასჭირდეს, თუმცა მათი მორგება მაღალია.5-ღერძიანი მოდელებიშეიძლება მიწოდების ვადა 180 დღემდე ან მეტხანს გაიზარდოს.
ტრანსპორტირება და მონტაჟი უზარმაზარ ლოგისტიკურ გამოწვევებს წარმოადგენს. პორტული წისქვილები უნდა დაიშალოს და გადაიზიდოს ბრტყელი თაროების ან ღია სახურავიანი სატრანსპორტო კონტეინერების გამოყენებით. მყიდველებმა უნდა შეაფასონ მომწოდებლის შეფუთვის პროტოკოლები, უზრუნველყონ კრიტიკული ზედაპირების დაცვა ჟანგის საწინააღმდეგო საფარით და ვაკუუმ-ჰერმეტული ბარიერებით. ჩამოსვლისთანავე, მონტაჟს და ექსპლუატაციაში გაშვებას, როგორც წესი, ორიდან ოთხ კვირამდე სჭირდება, რაც მოითხოვს მკაფიო შეთანხმებას იმის შესახებ, გაგზავნის თუ არა მომწოდებელი ქარხნის ტექნიკოსებს, თუ დაეყრდნობა ადგილობრივ სერვის პარტნიორებს.
შესაბამისობისა და რისკების კონტროლის რომელი საკონტროლო პუნქტებია მნიშვნელოვანი
კაპიტალური ინვესტიციების უზრუნველსაყოფად, შესყიდვების კონტრაქტები უნდა მოიცავდეს მკაცრ შესაბამისობისა და რისკების კონტროლის საკონტროლო პუნქტებს. გადაზიდვამდე უნდა ჩატარდეს სავალდებულო ქარხნული მიღების ტესტი (FAT), რაც მოითხოვს, რომ მანქანამ შეასრულოს სატესტო ჭრა ნიმუშ სამუშაო ნაწილზე, რათა დადასტურდეს შპინდელის გადახრა (როგორც წესი, <0.002 მმ) და გეომეტრიული სიზუსტე.
| შეფასების კრიტერიუმი | საორიენტაციო სტანდარტი | პოტენციური წითელი დროშა |
|---|---|---|
| ხარისხის სერტიფიცირება | ISO 9001, CE ნიშანი | დაუდასტურებელი ან ვადაგასული სერტიფიკატები |
| კომპონენტის მიკვლევადობა | პირველი დონის გლობალური ბრენდები (კონტროლერები, სახელმძღვანელოები) | არაბრენდირებული ან საკუთრების უფლების მქონე ზოგადი ელექტრონიკა |
| მიღების ტესტირება | ლაზერული კალიბრაციით დოკუმენტირებული FAT და SAT | მესამე მხარის მიერ შემოწმების დაშვებაზე უარი გაგზავნამდე |
| გარანტიის პირობები | 12-24 თვე, რომელიც მოიცავს ნაწილებსა და შრომას | საერთაშორისო მომსახურების დაფარვასთან დაკავშირებული ბუნდოვანი პუნქტები |
FAT-ის შემდეგ, მყიდველის ობიექტში ადგილზე მიღების ტესტი (SAT) უზრუნველყოფს, რომ მანქანას ტრანსპორტირების დროს გასწორების პრობლემები არ შეექმნა. ამ ეტაპებთან დაკავშირებული მკაფიო გადახდის პირობების დადგენა - როგორიცაა 30%-იანი შემცირება, FAT-ის შემდეგ 60% და SAT-ის შემდეგ 10% - უზრუნველყოფს აუცილებელ ფინანსურ ბერკეტს.
როგორ ავირჩიოთ სწორი CNC gantry frizing მანქანა
CNC პორტატული საფრეზიო დაზგის საბოლოო შერჩევის პროცესში ნავიგაცია მოითხოვს ტექნიკური მოთხოვნების კომერციულ რეალობასთან სინთეზირებას. მიზანია ისეთი გადაწყვეტის იდენტიფიცირება, რომელიც არა მხოლოდ აკმაყოფილებს წარმოების დაუყოვნებლივ ტოლერანტობას, არამედ უზრუნველყოფს მასშტაბირებას და გამძლეობას, რაც აუცილებელია მომავალი წარმოების მოთხოვნებისთვის.
ფორმალიზებული შეფასების ჩარჩოს მეშვეობით შესყიდვის პროცესის სტრუქტურირებით, შესყიდვების გუნდებს შეუძლიათ ობიექტურად შეადარონ კონკურენტი შეთავაზებები, საბაზისო ფასწარმოქმნის მიღმა გადავიდნენ და გაიგონ საკუთრების მთლიანი ღირებულება (TCO).
რა ეტაპობრივი შეძენის პროცესი უნდა გაიაროთ
შესყიდვის პროცესი უნდა დაიწყოს ყოვლისმომცველი შიდა საჭიროებების ანალიზით, რომელიც განსაზღვრავს სამუშაო ნაწილის მაქსიმალურ კონვერტს, მასალის სიმტკიცეს და საჭირო გამტარუნარიანობას. ეს მონაცემები ქმნის შეთავაზების მოთხოვნის (RFP) საფუძველს, რომელიც გადაეცემა შემოწმებულ მომწოდებლებს. წინადადებების მიღების შემდეგ, გუნდებმა უნდა ჩაატარონ ტექნიკური გათანაბრების სავარჯიშო, რათა უზრუნველყონ, რომ ყველა შეთავაზება მოიცავს ეკვივალენტურ ვარიანტებს, როგორიცაა შპინდელის გამჭოლი გამაგრილებელი (TSC), ხელსაწყოს შეხების ზონდები და ჩიპების მართვის სისტემები.
ტექნიკური მიმოხილვის შემდეგ, მყიდველებმა უნდა მოითხოვონ მსგავსი მანქანების ექსპლუატაციაში ყოფნისას პირდაპირი დემონსტრაციები ან ვიდეო დადასტურება. საბოლოო ნაბიჯები მოიცავს კომერციული კონტრაქტის გაფორმებას, FAT/SAT პროტოკოლების დასრულებას და ტერიტორიის მომზადების კოორდინაციას, რაც ხშირად გულისხმობს სპეციალიზებული ბეტონის საძირკვლის ჩასხმას, რათა გაუძლოს პორტალური სისტემის უზარმაზარ წონას და დინამიურ დატვირთვებს.
როგორ შევადაროთ მომწოდებლების შეთავაზებები და გაყიდვების შემდგომი მხარდაჭერა
მომწოდებლების შეთავაზებების შედარება მოითხოვს გაყიდვების შემდგომი მხარდაჭერისა და გარანტიის სტრუქტურების კრიტიკულ განხილვას.
ძირითადი დასკვნები
- CNC პორტატული საფრეზიო მანქანის საბითუმო მოძიება და მიწოდების ჯაჭვის შედეგები
- სპეციფიკაციები, შესაბამისობა და კომერციული პირობები, რომლებიც მყიდველებმა უნდა დაადასტურონ
- დისტრიბუტორებისა და შესყიდვების გუნდებისთვის პრაქტიკული რეკომენდაციები
ხშირად დასმული კითხვები
რა არის CNC განტური ფრეზირების მანქანის მთავარი უპირატესობა?
ის ამუშავებს დიდ, მძიმე ნაწილებს უფრო მაღალი სიმტკიცით და დაბალი ვიბრაციით, რაც ხელს უწყობს სიზუსტის შენარჩუნებას ღრმა ჭრის დროს და ამცირებს მრავალჯერადი დაყენების საჭიროებას.
რომელი ინდუსტრიები სარგებლობენ ყველაზე მეტად CNC პორტატული ფრეზირების მანქანებით?
საავტომობილო, აერონავტიკის, ყალიბების დამამზადებელი, ენერგეტიკისა და მძიმე ტექნიკის მწარმოებლები ყველაზე მეტ სარგებელს იღებენ დიდი ზომის კომპონენტების ან მრავალტონიანი სამუშაო ნაწილების დამუშავებისას.
რა სპეციფიკაციები უნდა შეადარონ მყიდველებმა პირველ რიგში?
დაიწყეთ X/Y/Z მოძრავებით, მაგიდის დატვირთვით, შპინდელის ტიპით, შპინდელის სიმძლავრით და სახელმძღვანელო არხების დიზაინით. შეუსაბამეთ ისინი თქვენს ყველაზე დიდ ნაწილებსა და გამძლე მასალებს.
უნდა ავირჩიო ყუთოვანი გზები თუ ხაზოვანი სახელმძღვანელოები?
მძიმე დატვირთვის, წყვეტილი ჭრისა და მაქსიმალური დემპფერაციისთვის აირჩიეთ ყუთების ღარები. უფრო სწრაფი მოძრაობის, დამუშავების უფრო მაღალი სიჩქარისა და მსუბუქი ჭრილების უკეთესი პროდუქტიულობისთვის აირჩიეთ ხაზოვანი მიმმართველები.
რატომ უნდა განიხილოთ OTURN Machinery პორტალური ფრეზის გადაწყვეტისთვის?
OTURN გთავაზობთ ჩინური ჯგუფური ქარხნების მიერ შემოთავაზებულ CNC პორტებისა და დამუშავების ეკონომიურ გადაწყვეტილებებს, კონფიგურაციის მხარდაჭერით, დანადგარების ფართო არჩევანით და საზღვარგარეთ მომსახურების დახმარებით.
გამოქვეყნების დრო: 2026 წლის 16 აპრილი